Premiera przemysłowego systemu druku 3D w technologii SLS – Formlabs Fuse X1. Poproś o ofertę.


CADXPERT / PRODUKCJA KOMPONENTÓW BSP
Twój dron.
Twój dron.
Nasze części.
Od pierwszej obudowy po całą serię.
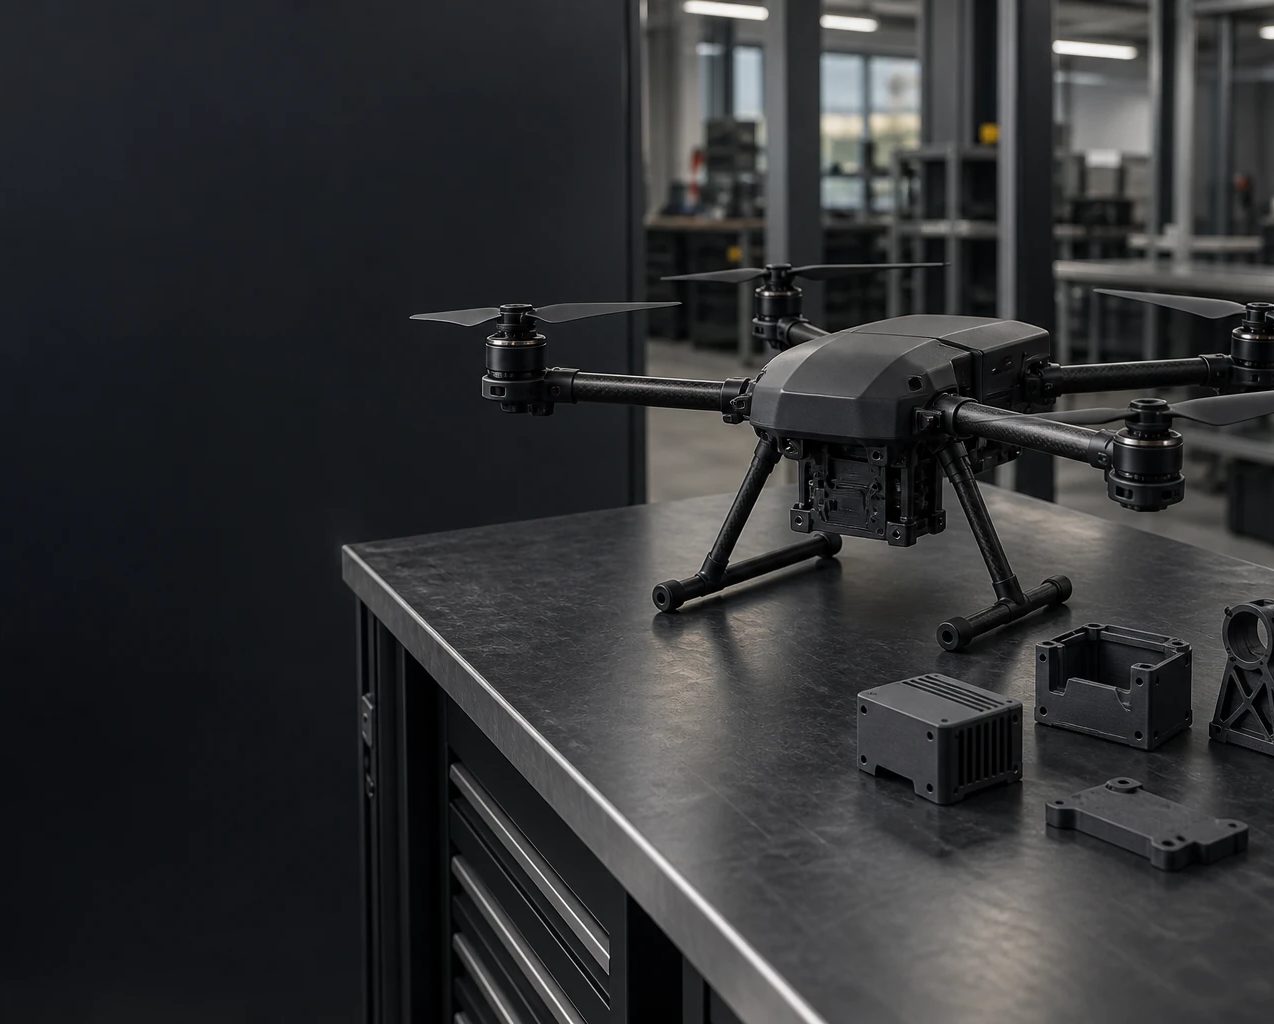
Produkujemy lekkie komponenty dronów. Dobieramy materiał i technologię do funkcji części, od prototypu po produkcję w Polsce.
01 / PRODUKCJAW Polsce
02 / UPRAWNIENIAKoncesja MSWiA
03 / JAKOŚĆISO 9001:2015
04 / POUFNOŚĆNDA przed dokumentacją
Zobacz proces produkcji
Każdy gram.
Każdy gram.
Każdy termin.
Obudowa elektroniki, mocowanie sensora, komplet części do montażu. Zobacz, jak łączymy dobór materiału, produkcję i przygotowanie partii.
- Obudowy, mocowania i elementy płatowca, od prototypów po części do zastosowań końcowych
- Liczy się cały proces: parametry, kontrola jakości, dokumentacja partii
- Najpierw NDA, potem dokumentacja Twojego projektu
CADXPERT / OD PLIKU DO CZĘŚCI
PRODUKCJA ADDYTYWNA · POLSKA
Zastosowania
Jedna platforma.
Jedna platforma.
Wiele funkcji części.
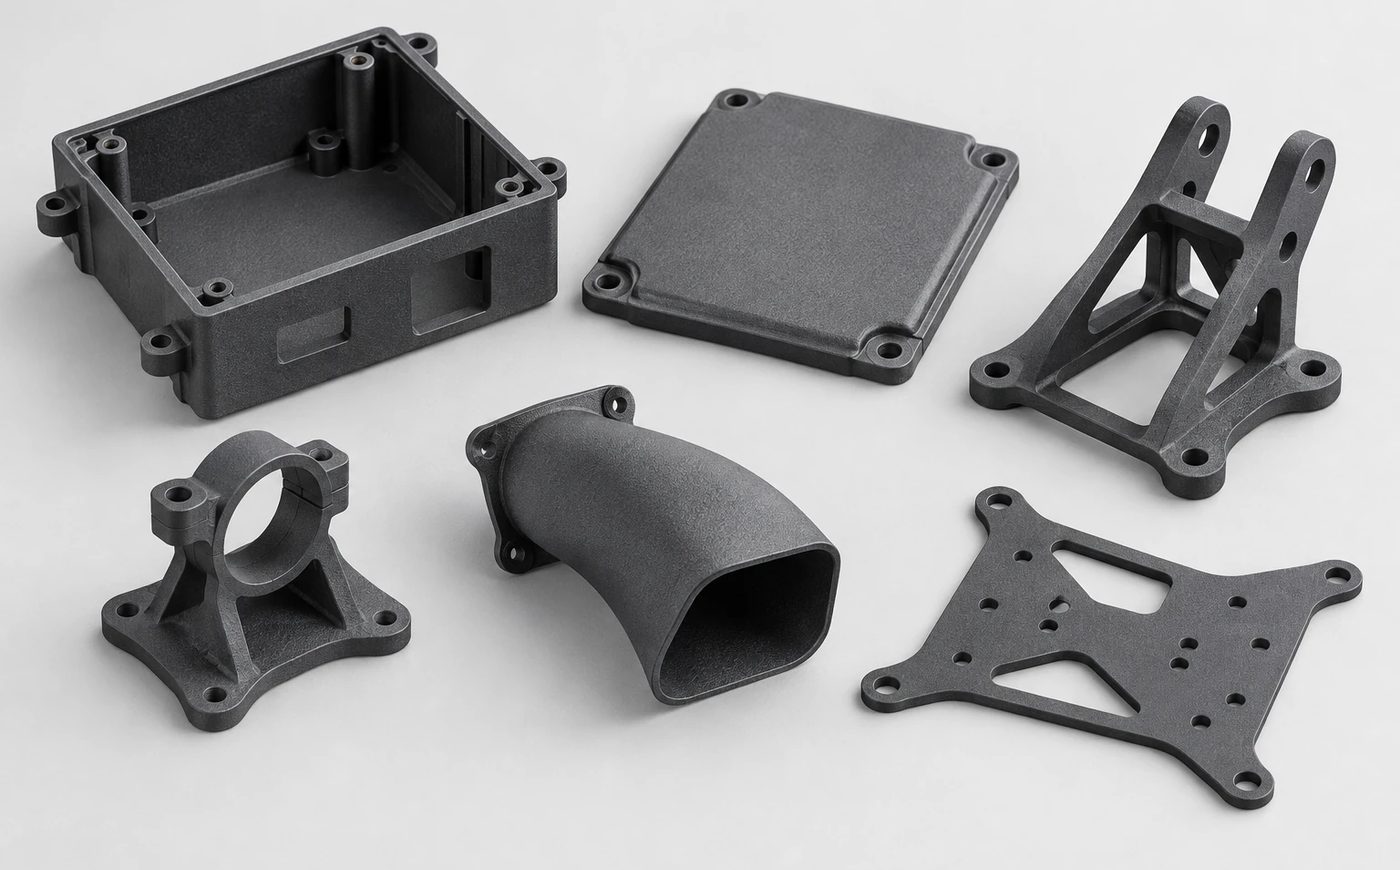
Materiał, masa i sposób montażu. Każdy detal zaczyna się od wymagań Twojej platformy.
-
SAF / SLSPłatowiec, kadłub, ramiona, mocowania silników
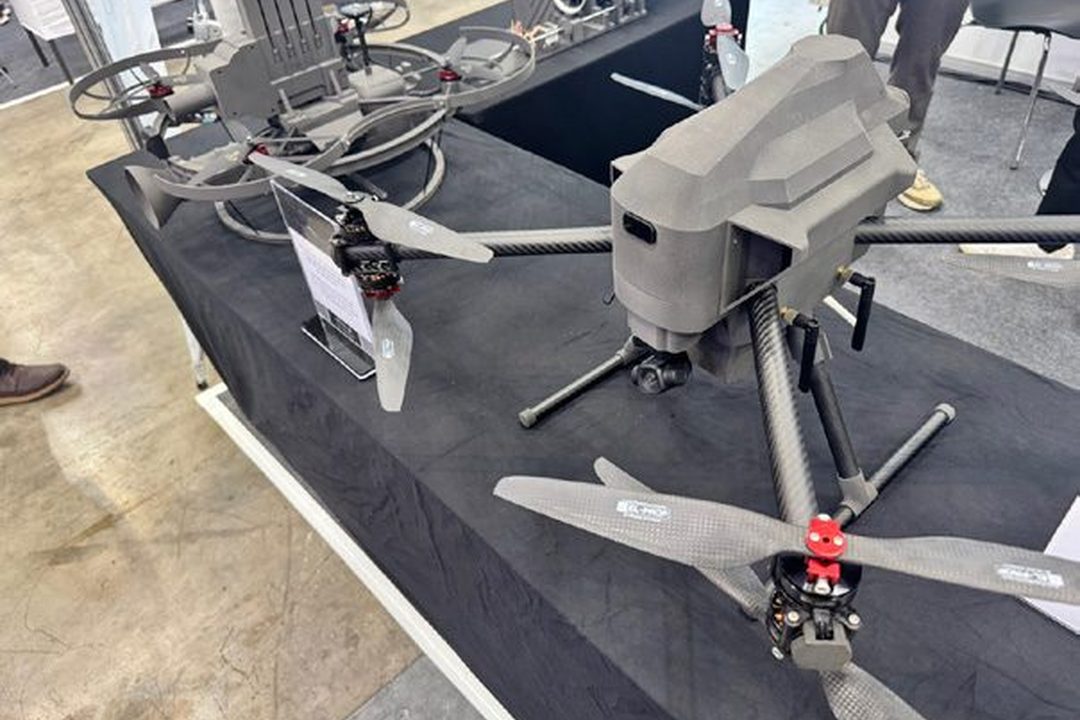
PA12 i PA11 do lekkich obudów, ram i mocowań. Technologie proszkowe pozwalają drukować bez dodatkowych struktur podporowych; zamknięte profile wymagają dostępu do usunięcia proszku. Elementy obciążone dobieramy do warunków pracy i badań części.
-
FDM ESDObudowy elektroniki, tacki baterii, prowadzenie wiązek
ABS-ESD7 do elementów wymagających rozpraszania ładunków elektrostatycznych. W obudowach baterii i BMS osobno określamy wymagania cieplne, elektryczne i dotyczące palności.
-
Nylon CFWysięgniki, płyty payload, elementy przenoszące obciążenia
Nylon 12 CF: kompozyt o wysokiej sztywności względem masy. Może zastępować metal w wybranych częściach po ocenie geometrii, kierunku druku i obciążeń.
-
SLA / PolyJetOwiewki, osłony optyki, elementy gimbala, prototypy aero
Gładkie powierzchnie i odwzorowanie drobnych detali do prototypów zespołów kamer, sensorów i gimbali. Przezroczystość, transmisję światła i trwałość osłon sprawdzamy dla konkretnej żywicy oraz obróbki.
-
TPUAmortyzatory, stopy lądowania, uszczelnienia, dławiki
Elementy elastyczne tłumiące wibracje pod kontrolerami lotu i sensorami, druk bez form silikonowych.
-
Metal SLMMocowania anten, zawiasy, elementy napędów odrzutowych
AlSi10Mg, tytan Ti64, stal 316L, Inconel 625/718: węzły wysokoobciążone i części gorącej sekcji silników odrzutowych; obróbka CNC po druku.
-
FDM ULTEMKomponenty o wymaganiach lotniczych (FST)
ULTEM 9085: materiał z danymi dotyczącymi palności, dymienia i toksyczności (FST). Dobór gatunku, procesu i badań części zależy od wymagań danej platformy.
-
FDM / SLAOprzyrządowanie kompozytowe i rdzenie rozpuszczalne
Formy do laminowania, rdzenie do zamkniętych profili płatowca, modele do tunelu aerodynamicznego. Compositex: -50% czasu oprzyrządowania, -20% kosztów.
-
SAF / FDMDrony-cele i platformy treningowe
Konstrukcyjnie proste, tanie w produkcji seryjnej platformy do ćwiczeń, także strzeleckich, gdzie utrata drona jest wkalkulowana. Realizowaliśmy takie projekty dla polskiego szkolnictwa wojskowego.
-
Anty-dronKomponenty systemów antydronowych
Obudowy detektorów i efektorów, mocowania anten, elementy stacji i masztów. Drukujemy dla polskich producentów systemów antydronowych.
Technologie i parametry
Właściwy materiał.
Właściwy materiał.
Właściwy proces.
Obudowy elektroniki, mocowania sensorów, elementy płatowca i oprzyrządowanie mogą wymagać różnych materiałów. Sześć technologii druku 3D pozwala dobrać proces do funkcji części i skoordynować produkcję u jednego dostawcy. Dostępny gabaryt, tolerancje i zakres kontroli potwierdzamy po analizie modelu oraz wymagań.
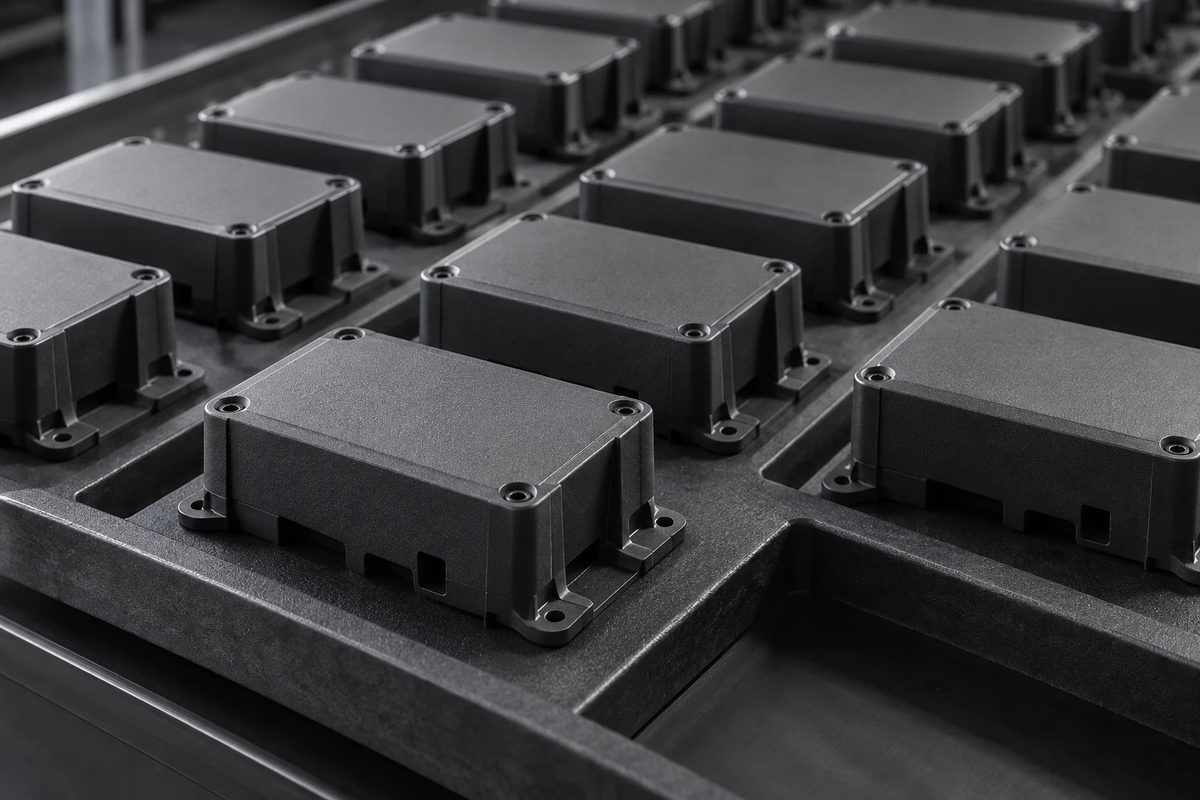 01 / SAF + SLS
Powtarzalna seria.
Obudowy, ramy i mocowania z technologii proszkowych.
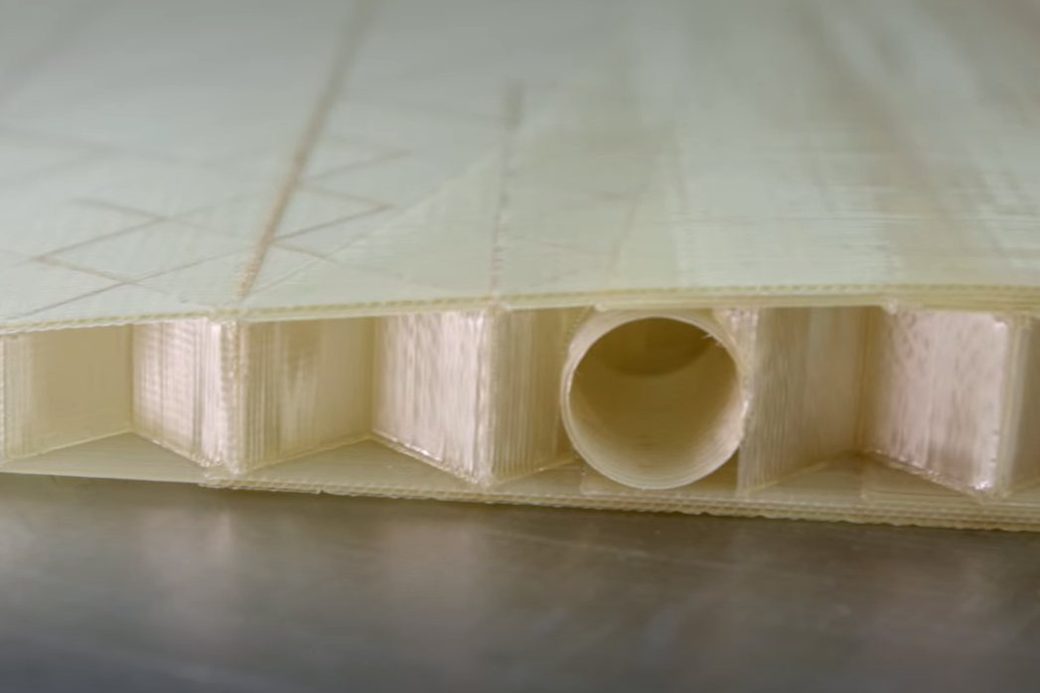 02 / FDM
Większe możliwości.
Elementy płatowca, kompozyty i oprzyrządowanie.
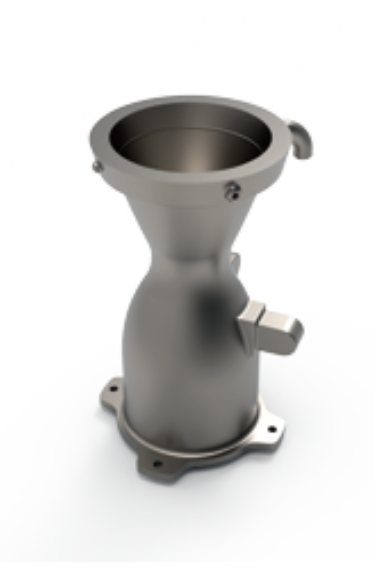 03 / METAL
Wymagające warunki.
Węzły obciążone i części pracujące przy źródłach ciepła.
Porównaj wszystkie technologie, materiały i terminy
| Technologia | Orientacyjny termin* | Materiały | Gdzie się sprawdza w dronie |
|---|---|---|---|
| SAF | od 3 dni | PA12 | Serie obudów, ram i mocowań; złożone geometrie bez dodatkowych podpór. Szczelność wymaga określenia warunków i sprawdzenia części |
| SLS | od 4 dni | PA12, PA11, TPU 90A, PA-GF | Części funkcjonalne o wyższej udarności (PA11), elementy elastyczne, krótkie serie i warianty |
| FDM | od 3 dni | ULTEM 9085, Nylon 12 CF, ABS-ESD7, ASA, PC | Duże gabaryty (skrzydła, belki), obudowy ESD, komponenty FST, oprzyrządowanie montażowe i testowe |
| SLA / LFS | od 3 dni | żywice Standard, Clear, Tough | Owiewki i osłony optyki, elementy transparentne, prototypy aerodynamiczne o gładkiej powierzchni |
| PolyJet | od 2 dni | VERO, PP-like, Elastico | Drobne detale i prototypy zespołów gimbala; modele multimateriałowe (sztywne + elastyczne w jednym wydruku) |
| Metal (SLM) | od 7 dni | AlSi10Mg, Ti64, SS 316L, Inconel 625/718 | Węzły wysokoobciążone, mocowania anten i silników, elementy napędów odrzutowych i komór spalania (Inconel), części przy źródłach ciepła; obróbka CNC po druku |
* Podane terminy są orientacyjne. Potwierdzamy je w wycenie po ocenie geometrii, materiału, wielkości partii, obróbki i zakresu kontroli. Tryb ekspresowy 24 do 48 h jest możliwy dla wybranych zleceń, po sprawdzeniu dostępności produkcji.
Technologia SAF
Dlaczego SAF jest technologią do seryjnej produkcji komponentów BSP
SAF w drukarce Stratasys H350 łączy warstwy proszku dzięki płynowi absorbującemu promieniowanie podczerwone i energii cieplnej. Proces zaprojektowano z myślą o powtarzalnej produkcji seryjnej. Dobór ustawień, rozmieszczenie części i kontrola gotowych detali decydują o wyniku konkretnej partii.
FILM CADXPERTTechnologia SAF w praktyce
Kontrola warunków procesu
System Big Wave rozprowadza proszek, a jednokierunkowy przebieg procesu pomaga utrzymać powtarzalne warunki cieplne. Wymagane tolerancje i właściwości weryfikujemy na częściach.
Efektywne wykorzystanie komory
Wspólna produkcja wielu detali w jednym wsadzie może obniżyć koszt jednostkowy. Układ komory dobieramy do geometrii i wymagań jakościowych; kalkulacja obejmuje też chłodzenie, oczyszczanie i wykończenie.
Koszt dopasowany do serii
Przemysłowe głowice nanoszą płyn HAF absorbujący promieniowanie podczerwone. Koszt części zależy m.in. od zużycia materiału, wykorzystania komory, czasu pracy i obróbki po druku.
Materiały przebadane pod produkcję
Dla materiałów SAF producent udostępnia dane z badań mechanicznych i odporności chemicznej. Wyniki odnoszą się do określonych warunków badania; materiał dobieramy do temperatury, obciążeń i substancji występujących w danym zastosowaniu.
W opisie wdrożenia Bifrost Stratasys podaje 40% redukcji kosztów produkcji i do 80% oszczędności pracy względem wcześniej stosowanych procesów addytywnych. To wyniki konkretnego wdrożenia; potencjał dla Twoich części określimy w kalkulacji. Zobacz źródło →
Drukujesz już seryjnie w technologii proszkowej, np. MJF? Możemy ocenić SAF jako dodatkowe źródło produkcji w Polsce. Analizujemy model, materiał, tolerancje i warunki pracy. Na tej podstawie ustalamy potrzebne zmiany, zakres prób oraz raportu wymiarowego. Porównaj część referencyjną z próbką z SAF.
Twój problem
Konstrukcja się zmienia.
Konstrukcja się zmienia.
Produkcja musi nadążyć.
- 01
Konstruktor / producent BSP
Iteracje szybsze niż oprzyrządowanie
Zmiana płata, nowy payload, inna antena i forma wtryskowa jest do przeróbki, zanim się zwróciła. CNC przy cienkościennych, ażurowych geometriach płatowca robi się drogie i wolne. Masa komponentów wpływa na bilans platformy, a ich dostępność może decydować o harmonogramie integracji.
- 02
Wojsko / logistyka
Krótsza droga do części zamiennych
Flota BSP w eksploatacji zużywa ramiona, obudowy, mocowania i osłony szybciej, niż dostarcza je łańcuch dostaw. Producent oryginalnej części bywa za granicą, poza kontrolą, albo już nie istnieje. Suwerenność dostaw i krótki czas przywrócenia sprawności to dziś wymóg operacyjny.
- 03
Instytut badawczy (np. ITWL)
Prototypy badawcze z dokumentowaną jakością
Programy B+R wymagają krótkich serii demonstratorów i platform testowych w materiałach o znanych, udokumentowanych parametrach, z powtarzalnością między egzemplarzami i poufnością danych projektu. Usługa druku pozwala sprawdzić rozwiązanie przed decyzją o własnym parku maszynowym.
Krótkie serie, częste zmiany konstrukcji i złożona geometria to dobre powody, by porównać druk 3D z wtryskiem i CNC. O wyborze decydują koszt gotowej części, materiał, wymagane tolerancje oraz planowany wolumen.
Konkretne korzyści
Mniej ograniczeń.
Mniej ograniczeń.
Więcej możliwości.
-25% masy
Redukcja masy uzyskana przez producenta dronów dostawczych Blueflite na 48 komponentach wykonanych w technologii proszkowej (PA12) zamiast metod klasycznych.
80% masy z druku
Odrzutowy dron Aurora Flight Sciences (Boeing): 80% konstrukcji z druku 3D wagowo, rozpiętość 2,74 m, prędkość 241 km/h, czas projektowania i budowy krótszy o 50%.
Partia w komorze
W jednym wsadzie SAF można produkować wiele komponentów. Liczba kompletów i czas dostawy zależą od wymiarów części, układu komory, chłodzenia, wykończenia i kontroli jakości.
-60% kosztów
ION Mobility raportuje 60% redukcji kosztów rozwoju po wdrożeniu SLS. Wynik dotyczy procesu tej firmy; oszczędności dla innej platformy wymagają osobnej kalkulacji.
0 zł na formę
Druk 3D pozwala rozpocząć produkcję bez formy wtryskowej. Kalkulacja nadal uwzględnia przygotowanie danych, ewentualne próby, wykończenie i kontrolę części.
Od próbki do serii
Proces addytywny może obsłużyć prototypy i kolejne partie produkcyjne. Możliwy wolumen oraz plan kontroli ustalamy dla konkretnego komponentu i dostępnych mocy produkcyjnych.
Dane liczbowe powyżej opisują wybrane wdrożenia, a nie gwarantowane wyniki CADXPERT. Korzyści dla konkretnej części oceniamy na podstawie dokumentacji, prób i kalkulacji produkcji.
Materiały
Materiał dobrany
Materiał dobrany
do zadania.
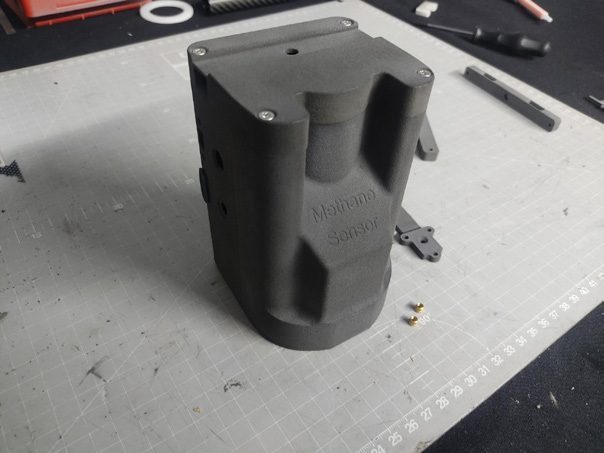
PA12 / PA11 (SAF, SLS)
Poliamidy do obudów, mocowań i innych części funkcjonalnych. Właściwości zależą od gatunku, procesu i orientacji druku. Odporność na paliwa, oleje oraz temperaturę oceniamy według danych danego materiału i warunków eksploatacji.
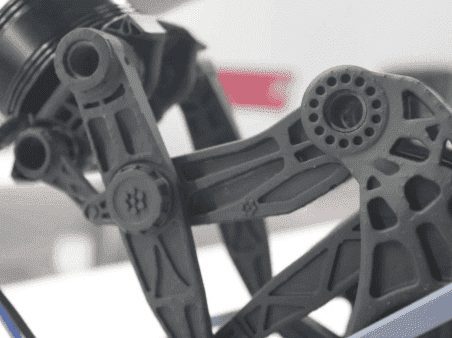
Nylon 12 CF
Poliamid wzmacniany włóknem węglowym do sztywnych, lekkich elementów i oprzyrządowania. Przy zastępowaniu części metalowej analizujemy jej geometrię, obciążenia, kierunek druku i dopuszczalne ugięcie.
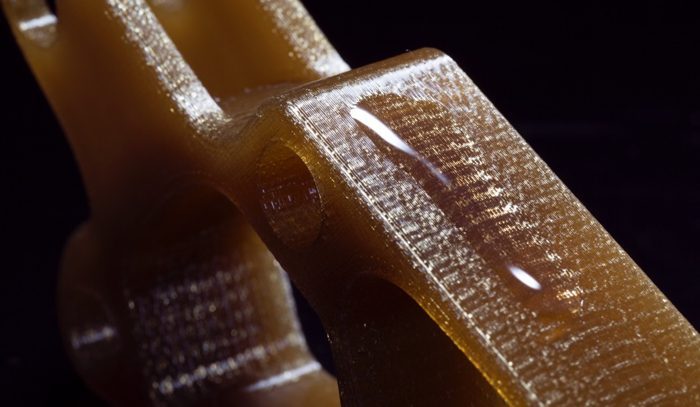
ULTEM 9085 / Antero 840CN03
Tworzywa do wymagających zastosowań. ULTEM 9085 ma dane dotyczące FST, a Antero 840CN03 również właściwości rozpraszające ładunki elektrostatyczne. Zgodność części z wymaganiami projektu wymaga doboru procesu i odpowiedniej weryfikacji.
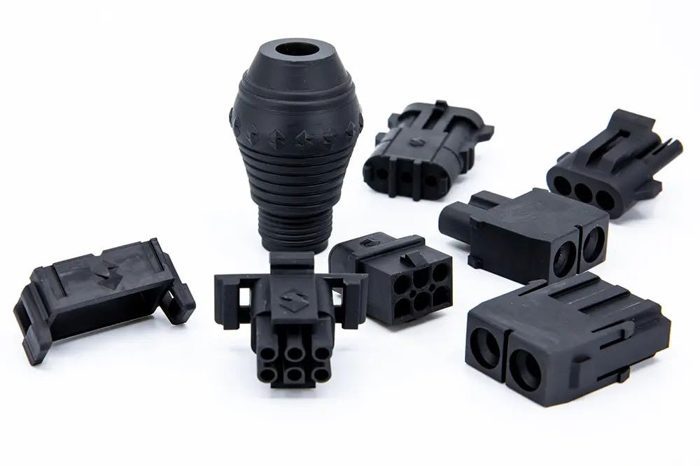
ABS-ESD7 / PC-ESD / trudnopalne
Materiały ESD pomagają ograniczyć gromadzenie ładunków elektrostatycznych. Wymagania dotyczące palności ustalamy osobno. Właściwości ESD nie oznaczają automatycznie klasy UL 94 V-0. Dobieramy konkretny materiał do obudowy i sposobu jej użytkowania.
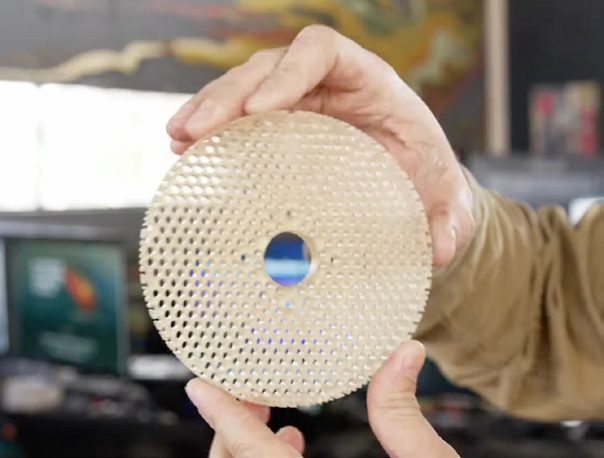
TPU / Elastico
TPU do wybranych elementów amortyzujących, osłon i stóp. Elastico do elastycznych prototypów oraz weryfikacji konstrukcji. Trwałość, twardość i warunki pracy sprawdzamy przed doborem materiału do części końcowej.
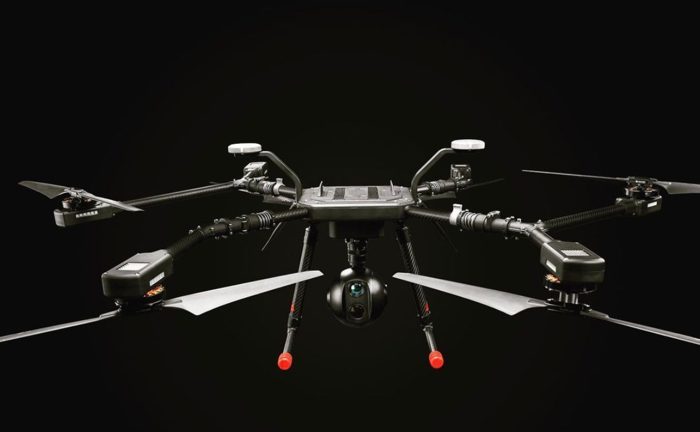
ASA / PC / ABS
Odporność na UV i warunki zewnętrzne (ASA), udarność i sztywność (PC). Obudowy stacji naziemnych, osłony, elementy eksploatacyjne.
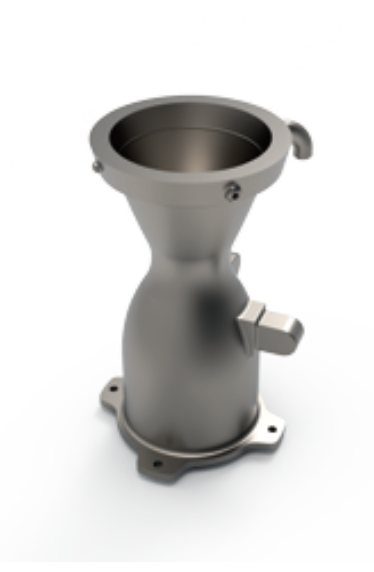
Metale (SLM)
AlSi10Mg, stal 316L, tytan Ti64 i stopy niklu Inconel 625/718 dobieramy do obciążeń i temperatury pracy. Części pracujące w wymagających warunkach mogą wymagać obróbki cieplnej, CNC oraz badań określonych w dokumentacji projektu.
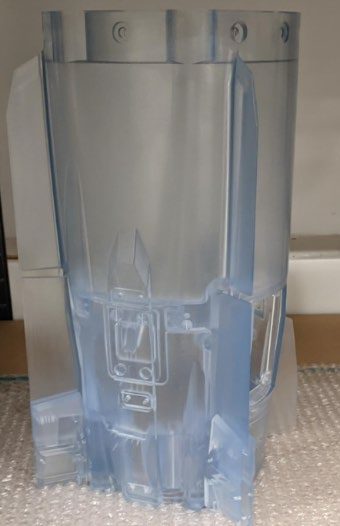
Żywice techniczne
Żywice Clear, Tough i wysokotemperaturowe do prototypów oraz wybranych części funkcjonalnych. Zastosowania optyczne wymagają oceny transmisji światła, jakości powierzchni i starzenia materiału.
Lakierowanie: paleta RAL, wzorce wojskowe (NATO Olive, mat antyrefleksyjny)Barwienie i wykończenie powierzchniInserty gwintowaneImpregnacja / uszczelnianieSzkiełkowanie i polerowanieOryginalne materiały wg kart technicznych
Galeria zastosowań
Od detalu
Od detalu
do platformy.
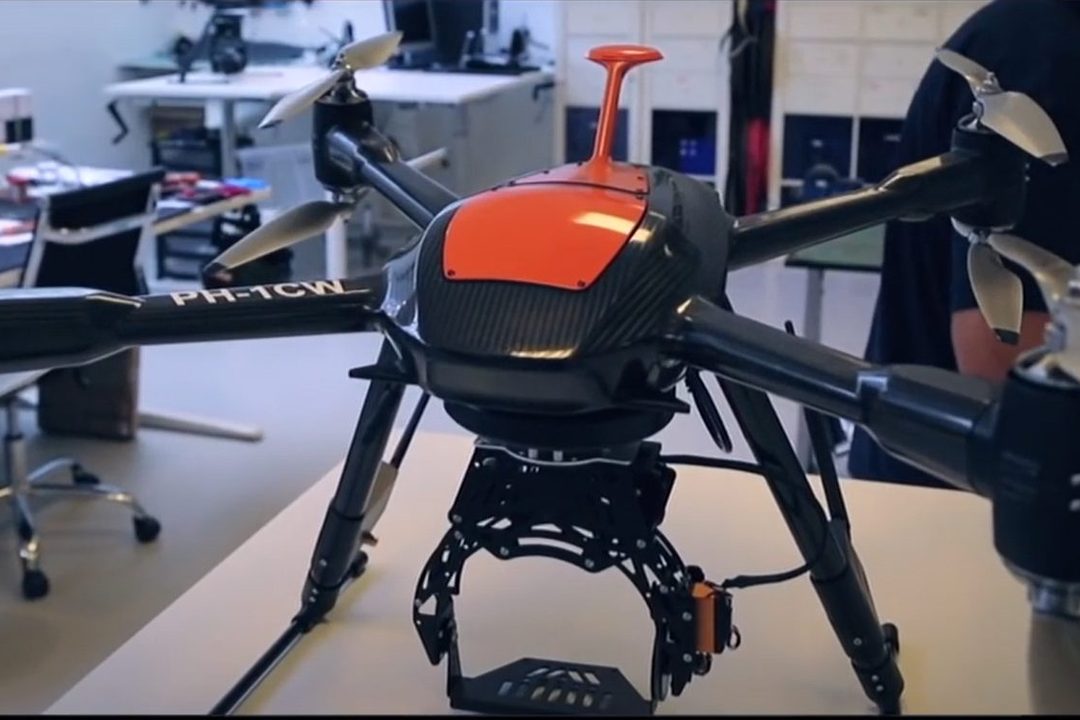
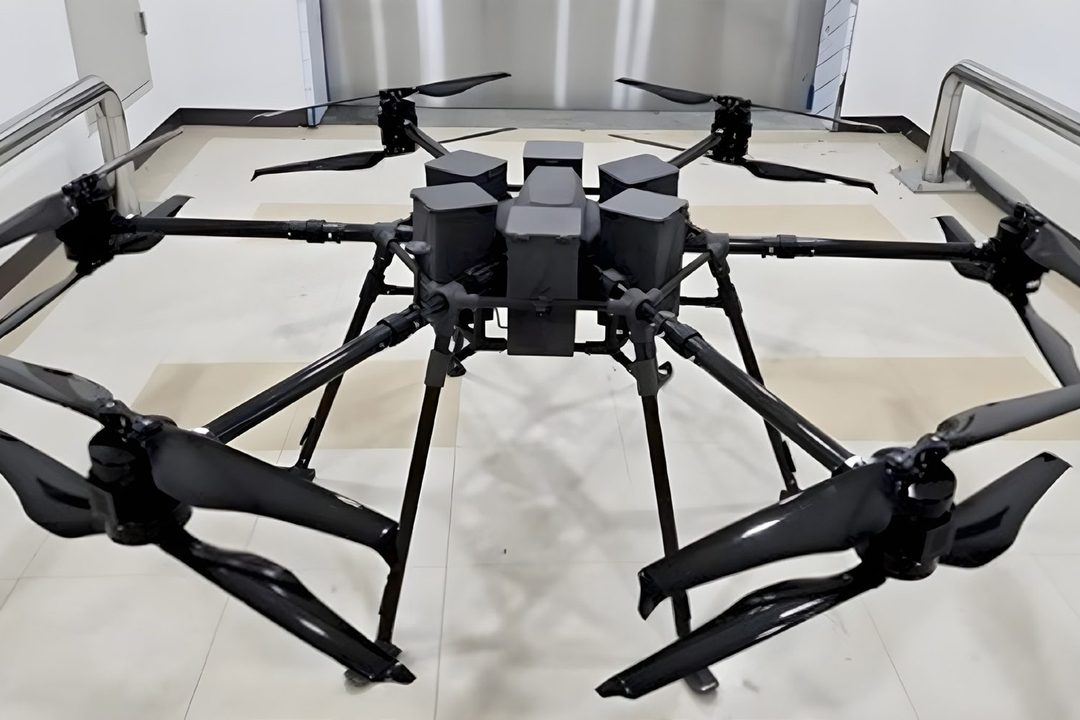
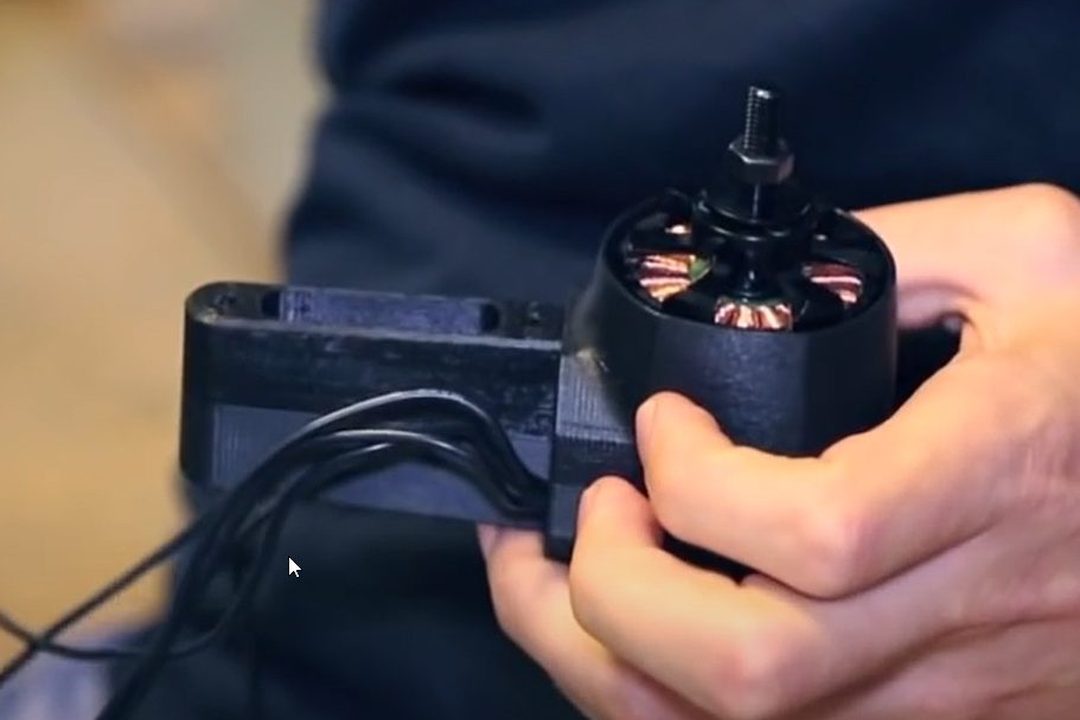
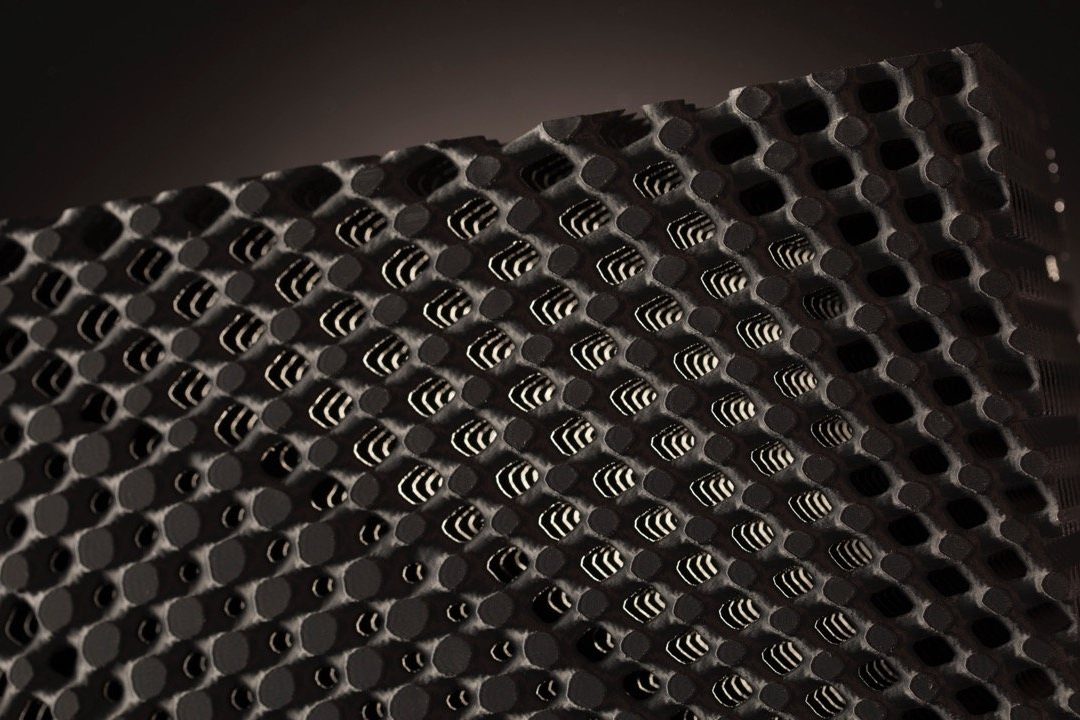
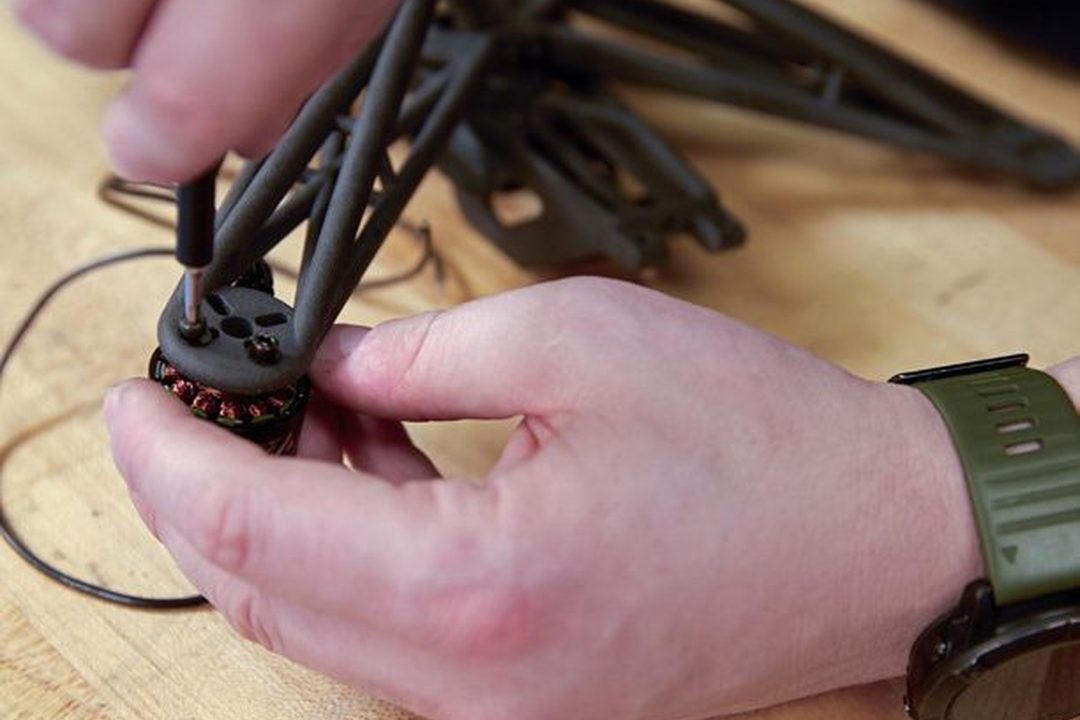
Dlaczego CADXPERT
Zaplecze, na którym
Zaplecze, na którym
możesz budować.

Projektujemy z Tobą (DfAM)
Dobieramy geometrię i materiał do wymaganej sztywności, masy i sposobu montażu. Porównujemy możliwe rozwiązania pod kątem produkcji i kosztu gotowej części. Wspieramy przygotowanie modelu do druku oraz dobór zakresu prób.

Zaplecze dla ciągłości produkcji
Zdublowane maszyny w kluczowych technologiach pomagają ograniczać ryzyko przestojów. Dla stałych dostaw ustalamy harmonogram, rezerwę mocy i warunki ewentualnego przeniesienia produkcji między urządzeniami.

Produkcja w Polsce
Produkcja w Polsce ułatwia kontakt techniczny, odbiór prób i planowanie dostaw. Przed rozpoczęciem współpracy uzgadniamy wymagania dotyczące dokumentacji, poufności i udziału poddostawców.

Wykończenie pod Twój montaż
Dobieramy barwienie, lakierowanie, inserty i impregnację do specyfikacji części. Zakres wykończenia i kryteria odbioru ustalamy przed produkcją, aby ułatwić późniejszy montaż.

Jesteśmy też dostawcą technologii
Dystrybuujemy systemy Stratasys, Formlabs i BLT. Jeśli własna maszyna ma uzasadnienie ekonomiczne, wspieramy wdrożenie produkcji w Twoim zakładzie: dobór urządzenia, przygotowanie procesu i szkolenie. Zakres prób po przeniesieniu ustalamy dla konkretnej aplikacji.

Uprawnienia i system jakości
Posiadamy koncesję MSWiA nr B-087/2024 oraz system zarządzania jakością certyfikowany według ISO 9001:2015. Dla danego zlecenia ustalamy zgodność z zakresem uprawnień, wymagania jakościowe i dokumentację odbiorową.
Wojsko, przemysł obronny, instytuty
Partner produkcyjny
Partner produkcyjny
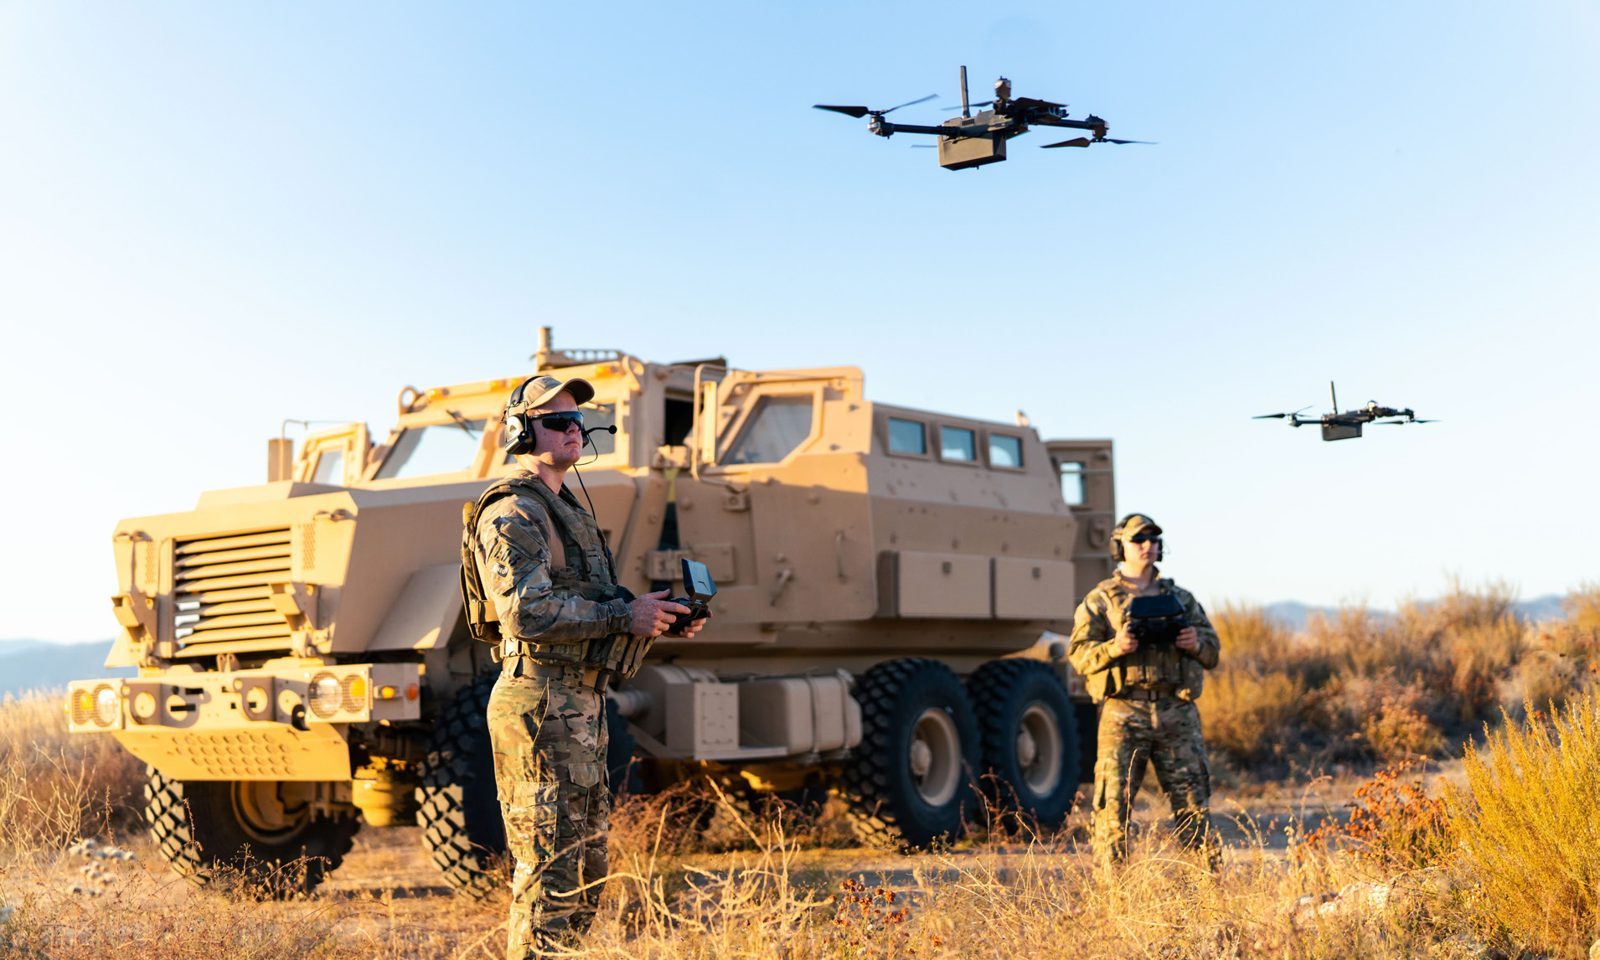
dla obronności.
Nasza odpowiedzialność.
Koncesja MSWiA, kod NCAGE i realne doświadczenie w obronności
Posiadamy koncesję MSWiA nr B-087/2024, certyfikowany system zarządzania jakością ISO 9001:2015 oraz kod NCAGE 9D2EH identyfikujący firmę w systemie kodyfikacji NATO. Zakres realizacji ustalamy zgodnie z koncesją i wymaganiami odbiorcy. Kwalifikacja konkretnej części oraz ewentualna kodyfikacja NSN wymagają osobnego uzgodnienia.
Poufność od pierwszego pliku
Możemy podpisać NDA przed przekazaniem dokumentacji. Uzgadniamy sposób wymiany danych i wymagania dotyczące dostępu do plików. Projekty zawierające informacje niejawne wymagają wcześniejszego określenia klauzuli i sprawdzenia warunków ich obsługi.
Produkcja na zamówienie i cyfrowy magazyn części
Przechowywanie zatwierdzonych modeli i danych procesu ułatwia zamawianie kolejnych partii. Produkcja na żądanie może ograniczyć zapas wybranych części. Terminy odtworzenia zależą od dostępności materiału, mocy produkcyjnych i wymagań odbiorowych.
Wsparcie programów B+R i demonstratorów
Dla instytutów badawczych i konsorcjów: krótkie serie platform testowych, iteracje konstrukcji między kampaniami badań, dokumentowana powtarzalność (ISO 9001), materiały z kartami technicznymi, wsad do raportów i dokumentacji projektu.
Koncesja MSWiA B-087/2024NCAGE 9D2EH · NATO Codification SystemISO 9001:2015NDA przed dokumentacjąDostawca dla PGZProdukcja w Polsce (Kraków)
Dowody
Technologia
Technologia
sprawdzona w praktyce.
Przykłady zastosowania druku 3D w BSP i lotnictwie. Opisy wdrożeń pokazują możliwe kierunki rozwoju; dostępność procesu i kwalifikację części ustalamy dla konkretnego projektu.
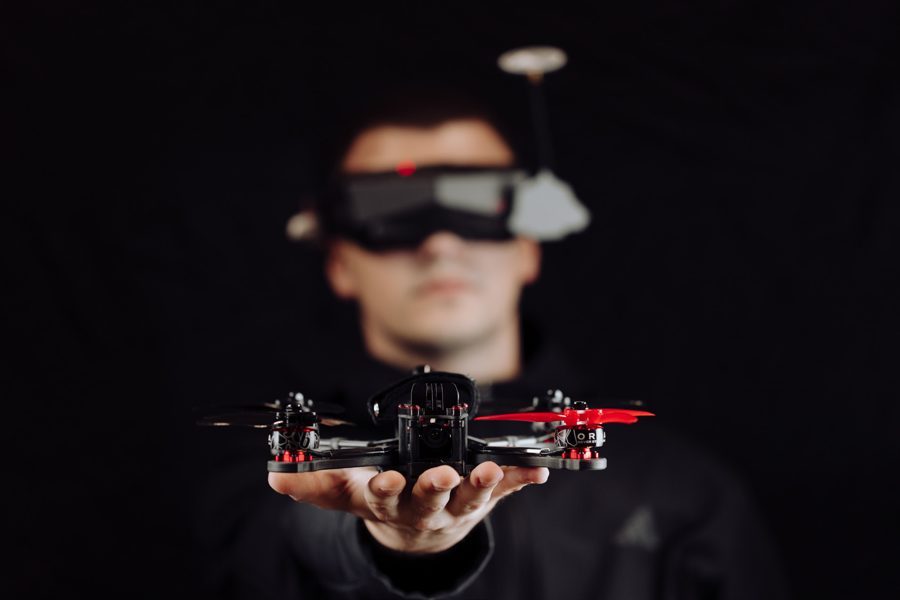 Komponenty FPV · Europa
ORQA FPV: europejska alternatywa dla azjatyckich komponentów
Chorwacki producent systemów FPV buduje komponenty dronowe „made in Europe” dla odbiorców wrażliwych na bezpieczeństwo łańcucha dostaw. Prototypy, testy funkcjonalne i części końcowe: SLS (Nylon 12, TPU 90A) oraz SLA.
Suwerenność dostaw + części końcowe z SLS
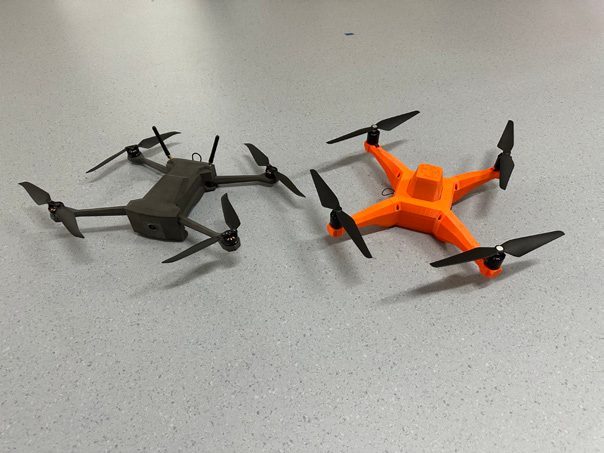 Drony-cele wojskowe · Australia
Boresight: proste, lekkie i wytrzymałe, dla wojska
Producent dronów-celów i platform taktycznych w programie rządowym ASCA drukuje komponenty w SLS. „Wojsko nie obchodzi się ze sprzętem delikatnie, części muszą być proste, lekkie i mocne naraz. Dzięki SLS potrafimy to pogodzić” (CEO Boresight).
Platformy taktyczne w programie ASCA
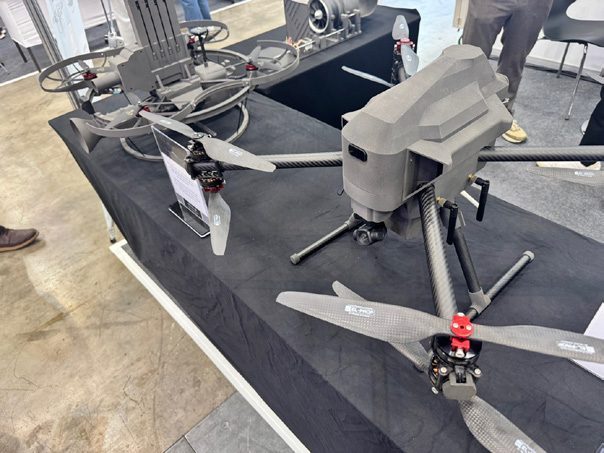 Drony dla obronności · Korea Płd.
ION Mobility: niższe koszty i szybszy rozwój
Według opisu Formlabs po wdrożeniu SLS firma ION Mobility obniżyła koszty rozwoju o 60% i poprawiła szybkość realizacji o 70%. To dane z konkretnego wdrożenia, a nie prognoza dla każdej platformy. Zobacz opis wdrożenia →
Wyniki wdrożenia ION Mobility
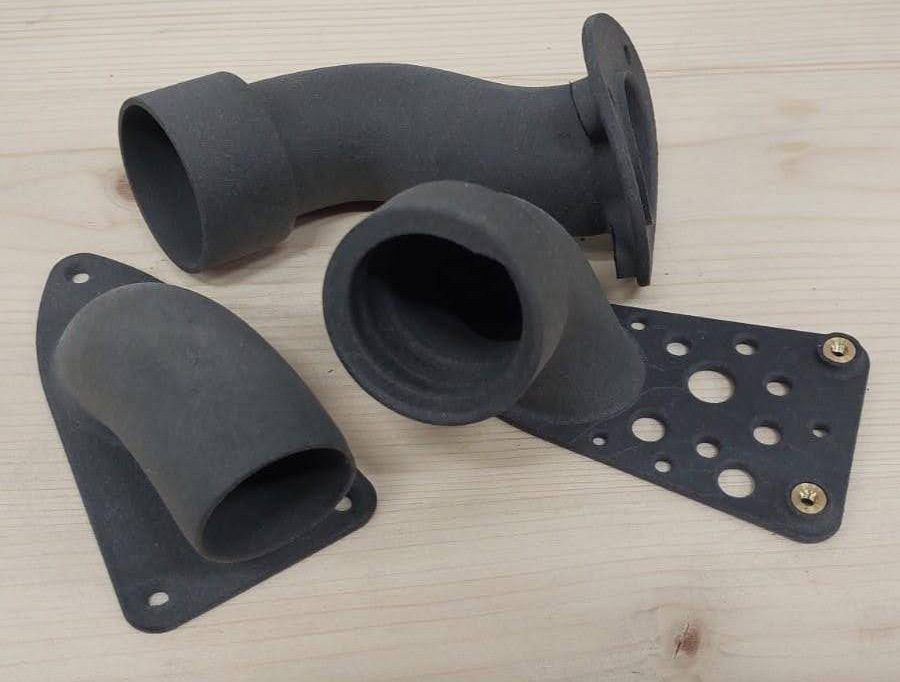 Aerospace & Defence · Wielka Brytania
Marshall Aerospace and Defence Group
Certyfikowane komponenty lotnicze z ULTEM 9085 oraz kanały powietrzne z Nylonu 12 drukowane w FDM. Skrócenie czasu produkcji i obniżenie kosztów oprzyrządowania oraz części finalnych.
-63% masy kanałów powietrznych
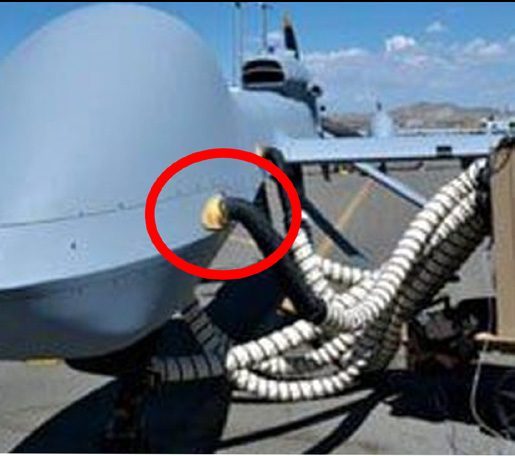 Wojskowe UAV · USA
General Atomics: od eksperymentu do zdolności produkcyjnej
Producent m.in. MQ-9 rozwinął druk 3D z pojedynczych prób w podstawową zdolność wytwórczą: szybszy rozwój, niższe koszty i certyfikowane części lotne na wielu platformach jednocześnie.
Certyfikowane części lotne w produkcji
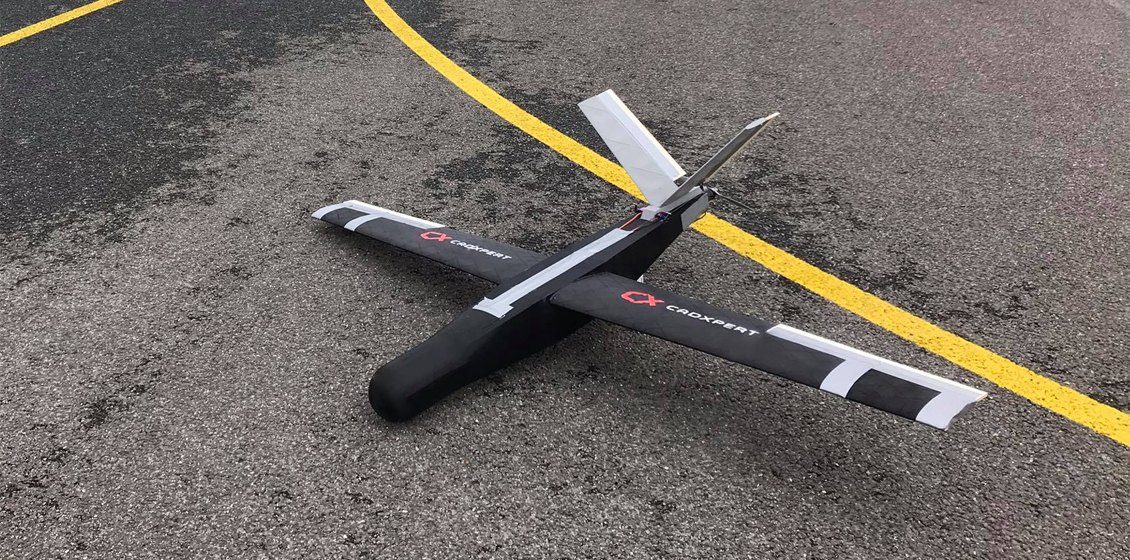 Realizacja CADXPERT · Polska
Poszycie i skrzydła BSP dla Lotniczej Akademii Wojskowej
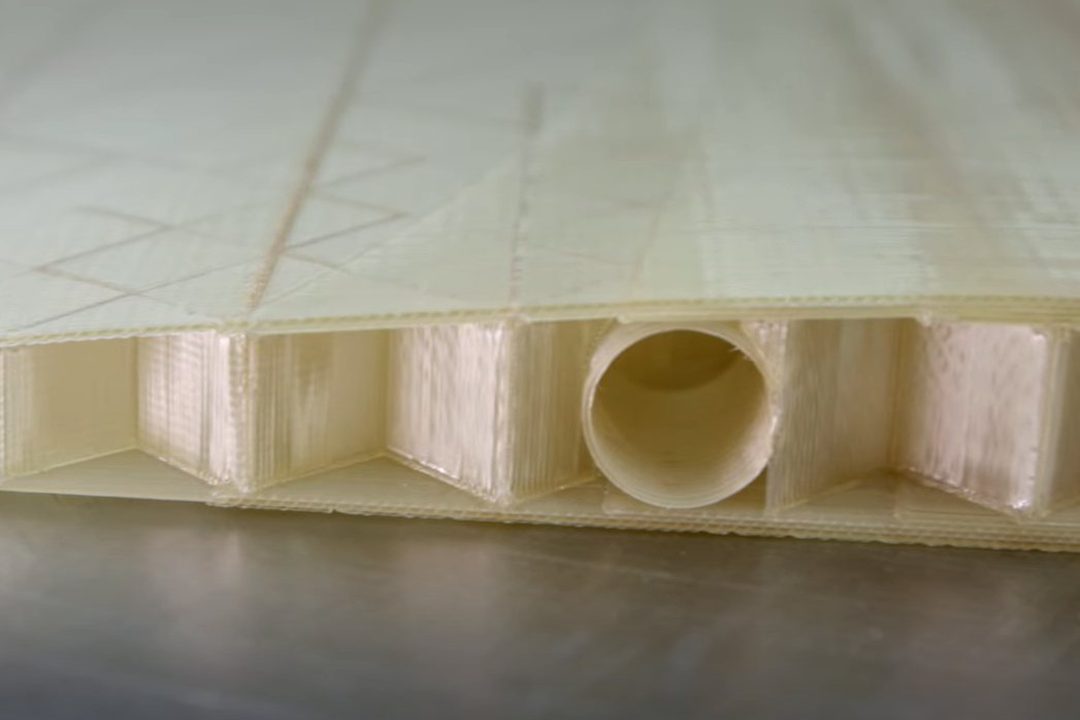
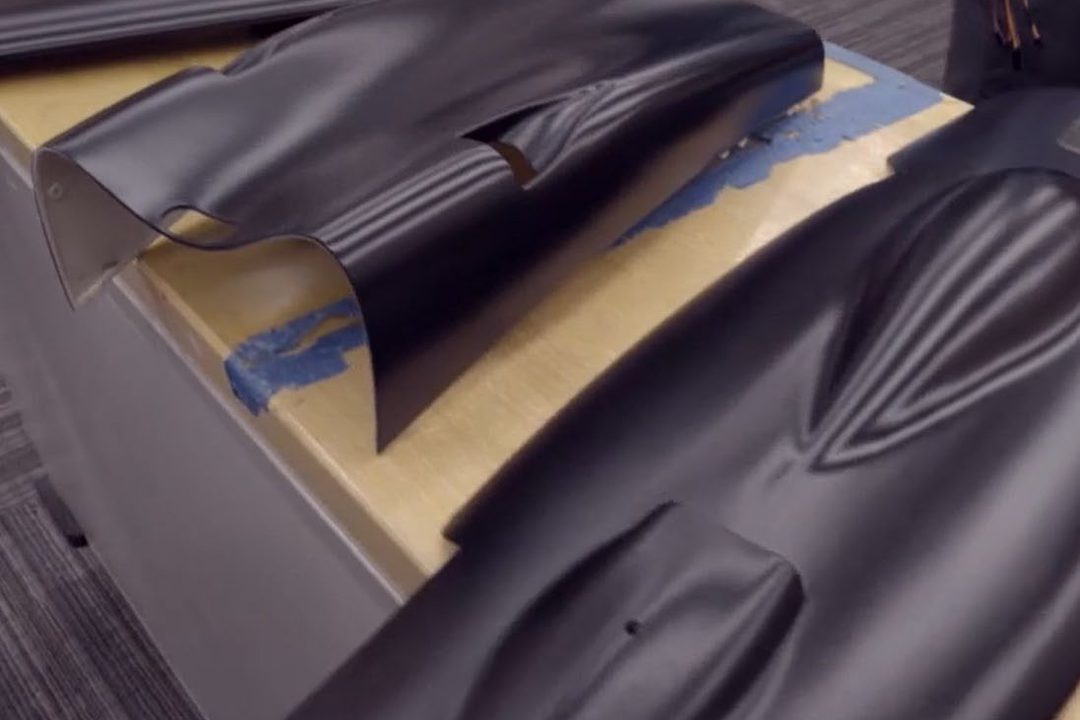
Całe poszycie i skrzydła bezzałogowca (rozpiętość 1,8 m, masa 3,5 kg, 110 km/h) wydrukowaliśmy w FDM z ABS-M30, kratownica wewnętrzna i ścianki 0,56 mm z pojedynczego obrysu. Realizacja w niecały tydzień. Dron zajął II miejsce w konkursie MON na bezzałogowce dla Sił Zbrojnych RP.
Dlaczego teraz
Kiedy warto rozważyć druk 3D w produkcji BSP
- 01
Zmiany konstrukcji
Nowa wersja sensora, obudowy lub mocowania może oznaczać kolejną iterację części. Druk 3D pozwala sprawdzić zmianę bez przygotowywania nowej formy wtryskowej.
- 02
Krótkie serie
Przy niewielkim wolumenie koszt oprzyrządowania może znacząco wpływać na cenę detalu. Warto porównać całkowity koszt druku, wykończenia i kontroli z innymi metodami.
- 03
Dostawy w Polsce
Lokalny kontakt z produkcją ułatwia uzgodnienia techniczne, odbiór próbek i planowanie kolejnych partii. Warunki stałych dostaw ustalamy dla danego programu.
- 04
Wiele wariantów
Różne wersje obudowy lub mocowania można uwzględnić w planie produkcji. Dobór procesu zależy od materiału, gabarytów i wymagań dla każdego wariantu.
- 05
Próba przed serią
Wydruk próbny pomaga sprawdzić montaż i funkcję części. Czas pełnej iteracji obejmuje również wykończenie, pomiary oraz wymagane testy.
Referencje
Co mówią o nas firmy z sektora obronnego i przemysłu
MESKO S.A. potwierdza, że firma CADXPERT realizowała na nasze zlecenie usługi z zakresu druku 3D. Zlecone prace zostały wykonane terminowo, zgodnie z ustalonym zakresem oraz w wysokiej jakości. Otrzymane wydruki 3D spełniły nasze oczekiwania zarówno pod względem technicznym, jak i użytkowym. Rekomendujemy CADXPERT jako rzetelnego i godnego zaufania partnera biznesowego, dysponującego odpowiednim zapleczem technologicznym i kompetencjami w obszarze druku 3D.
Michał TarkaDyrektor Biura ZakupówMESKO S.A. · Grupa PGZ
ZURAD Sp. z o.o. zaświadcza, że CADXPERT wykonywała dla naszej firmy usługi związane z technologią druku 3D. Powierzone zadania zostały zrealizowane w ustalonym terminie, zgodnie z zakresem prac oraz na wysokim poziomie jakościowym. Rekomendujemy firmę CADXPERT jako wiarygodnego i solidnego partnera biznesowego, dysponującego odpowiednim zapleczem technologicznym oraz wiedzą specjalistyczną w obszarze druku 3D.
Andrzej KonarzewskiProkurentZURAD · Grupa PGZ
Firma Euroloop z pełną odpowiedzialnością rekomenduje świadczenie usług druku 3D w firmie CADXPERT. Nasze podzespoły ładowarek elektrycznych wykonujemy na urządzeniu Stratasys H350. Szybka realizacja elementów oraz doradztwo na każdym etapie pomagają nam skrócić czas wdrożenia zmian projektowych. Jakość oraz wytrzymałość detali pozwala nam realizować zapotrzebowanie klientów i jednocześnie cały czas udoskonalać produkt.
Michał CzechSenior Mechanical EngineerEuroloop · Willbert
Jak pracujemy
Od pierwszej rozmowy
Od pierwszej rozmowy
do gotowej partii.
1
Model lub skan 3D
Wysyłasz STL/STEP. Nie masz pliku? Skanujemy część i rekonstruujemy geometrię do CAD (inżynieria odwrotna).
2
Dobór technologii
Analizujemy funkcję: obciążenia, temperatura, paliwa, ESD, palność, masa. Rekomendujemy proces i materiał, z uzasadnieniem.
3
Próbka / prototyp
1 lub 2 detale testowe w docelowym materiale. Walidujesz na płatowcu, w locie, na stanowisku. Decyzję o serii podejmujesz po teście.
4
Seria
Produkcja według uzgodnionych parametrów i planu kontroli, z dokumentacją partii w systemie zarządzania jakością ISO 9001:2015.
5
Post-processing i logistyka
Wykończenie i dostawa zgodnie ze specyfikacją. Przy kolejnych partiach korzystamy z zatwierdzonej wersji modelu, po potwierdzeniu parametrów i terminu.
Zanim zapytasz
Najczęstsze wątpliwości
Czy drukowane komponenty wytrzymają warunki eksploatacji BSP: wibracje, paliwa, temperaturę, UV?
Możliwość zastosowania zależy od materiału, geometrii, kierunku druku i warunków pracy. Analizujemy obciążenia, temperaturę, kontakt z chemikaliami oraz ekspozycję na UV. Karty materiałowe są punktem wyjścia; zakres prób części i kryteria dopuszczenia ustalamy dla danej platformy.
Jaka jest tolerancja i powtarzalność między egzemplarzami serii?
Tolerancje zależą od technologii, materiału, wymiarów i geometrii części oraz obróbki po druku. Wymagania dla wymiarów krytycznych i zakres pomiarów ustalamy przed produkcją. ISO 9001:2015 dotyczy systemu zarządzania jakością; nie zastępuje kwalifikacji konkretnego komponentu.
Jak ustalamy zasady poufności dokumentacji?
NDA możemy podpisać przed przekazaniem plików. Sposób wymiany i przechowywania danych uzgadniamy z odbiorcą. Jeśli projekt obejmuje informacje niejawne, najpierw określamy ich klauzulę i wymagane uprawnienia. Sama koncesja MSWiA oraz NDA nie zastępują wymagań dotyczących ochrony informacji niejawnych.
Czy możemy przejść od partii testowej do tysięcy części miesięcznie?
W wielu zastosowaniach ten sam proces może obsłużyć próbki, serię pilotażową i większe partie. Dostępny wolumen oceniamy po analizie części i harmonogramu. Przejście do serii poprzedzamy uzgodnieniem kontroli jakości; zmiany maszyny, materiału lub parametrów mogą wymagać ponownej walidacji.
Czym różni się SAF od MJF, o którym słyszymy najczęściej?
SAF i MJF należą do technologii łączenia proszku w złożu (powder bed fusion). W SAF płyn HAF pomaga absorbować promieniowanie podczerwone, którego energia stapia proszek. Procesy różnią się realizacją i parametrami. Przeniesienie części między nimi wymaga oceny materiału, tolerancji, wykończenia oraz prób; czasem także zmiany projektu.
Mamy własne CNC i kompozyty. Po co nam druk 3D?
Druk 3D może uzupełniać CNC i kompozyty przy złożonych obudowach, mocowaniach, kanałach i oprzyrządowaniu. Dla dźwigarów, dużych powierzchni czy wymagań szczególnych inne procesy mogą być korzystniejsze. Porównujemy rozwiązania według funkcji, kosztu i wolumenu części.
Docelowo chcemy drukować u siebie. Czy dla was to problem?
Jesteśmy również dystrybutorem systemów Stratasys, Formlabs i BLT. Możesz zacząć od usługi i porównać jej koszty z własną produkcją. Przy zakupie maszyny pomagamy we wdrożeniu procesu i szkoleniu zespołu; zakres walidacji w nowym zakładzie ustalamy dla danej aplikacji.
A jak termin goni, np. flota stoi bez części?
Zgłoś wymagany termin przy zapytaniu. Dla wybranych zleceń możliwy jest tryb ekspresowy 24 do 48 h, po sprawdzeniu materiału, geometrii, zakresu obróbki i dostępności maszyn. Termin potwierdzamy w wycenie.
Porozmawiajmy o możliwościach
Wybierz swój
Wybierz swój
kolejny krok.
1
Wyślij model do wyceny
Prześlij model przez formularz wraz z wymaganiami. Na tej podstawie przygotujemy propozycję technologii, wycenę i termin. W razie potrzeby doprecyzujemy dokumentację z Twoim zespołem.
2
Zamów próbkę lub audyt platformy
1 lub 2 detale testowe w docelowym materiale albo przegląd komponentów Twojego BSP pod kątem: co przenieść do druku, w czym i z jakim efektem na masie i koszcie. Decyzję podejmujesz po teście.
Kontakt
Porozmawiajmy o komponentach Twojego drona.
Od zapytania do gotowej partii
- 1Konsultant techniczny omawia z Tobą funkcję komponentów, materiał, wolumen i oczekiwany termin. Dokumentację możemy poprzedzić podpisaniem NDA.
- 2Po analizie dokumentacji otrzymujesz propozycję technologii, wycenę i planowany termin. Zakres dodatkowych prób oraz pomiarów uzgadniamy przed realizacją.
- 3Po akceptacji uruchamiamy uzgodniony etap: próbki, serię pilotażową lub produkcję. Harmonogram uwzględnia wykończenie i kontrolę części.
Porozmawiajmy o projekcie
Od Twojego modelu
Od Twojego modelu
do gotowej części.
Przekaż model oraz wymagania dotyczące materiału, liczby sztuk i terminu. Dobierzemy proces do funkcji komponentu.
Dokumentacja poufna? Uzgodnijmy NDA przed przekazaniem plików.