

Przygotowanie
Sprawdzamy model, ustawiamy go na platformie i dodajemy podpory, z dala od powierzchni widocznych.
Druk 3D SLA to technologia dla części, w których liczy się dokładność i gładka powierzchnia. Drukujemy z żywic Formlabs modele wzornicze, prototypy, części przezroczyste, wkładki form i modele medyczne, od 1 sztuki. Wyślij model, a wycenę odeślemy zwykle tego samego dnia.
Wolisz porozmawiać? +48 666 682 400 lub +48 12 307 25 24
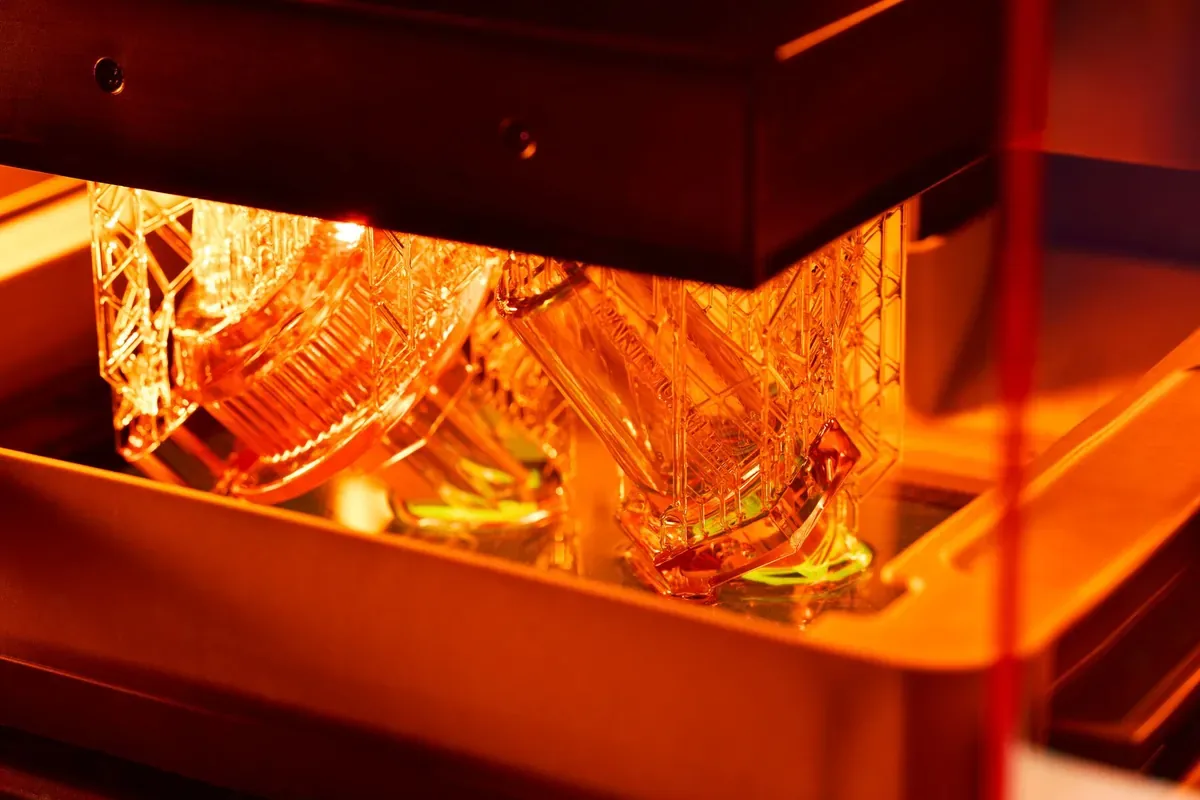
SLA (stereolitografia) to druk z ciekłej żywicy. Światło utwardza żywicę warstwa po warstwie, a platforma po każdej warstwie lekko się unosi. Z modelu CAD powstaje część o gładkiej powierzchni, ostrych krawędziach i drobnych detalach, których nie odda druk z topionego tworzywa.
Warstwy w druku SLA mają od 0,025 do 0,1 mm, więc na powierzchni prawie ich nie widać. Po utwardzeniu żywica łączy się także pomiędzy warstwami. Dlatego części SLA mają podobne właściwości w każdym kierunku i są szczelne, sprawdzają się jako obudowy, modele przepływowe i elementy z kanałami.
Cienkie ścianki od 0,2 mm, drobne napisy i ostre krawędzie.
Gładka jak w częściach wtryskiwanych, bez wyraźnych warstw.
Jako jedyna z popularnych technologii daje prawie przezroczyste części.
Sprawdzamy model, ustawiamy go na platformie i dodajemy podpory, z dala od powierzchni widocznych.
Światło utwardza kolejne warstwy żywicy. Część rośnie „do góry nogami” na platformie.
Wydruk płuczemy w alkoholu izopropylowym (IPA), żeby usunąć nieutwardzoną żywicę.
Światło UV i temperatura nadają żywicy pełną wytrzymałość. Potem usuwamy podpory i wykańczamy część.
To odmiany tej samej technologii żywicznej. W klasycznym SLA warstwę rysuje wiązka lasera. W drukarkach MSLA (LCD) światło przechodzi przez ekran, który naświetla od razu cały przekrój warstwy, więc druk jest szybszy. Formlabs nazywa swoje wersje LFS (laser, seria Form 3) i LFD (ekran LCD, seria Form 4). Dla Ciebie efekt jest podobny: dokładna, gładka część z żywicy. Dlatego „druk SLA”, „druk żywiczny” i „druk 3D z żywicy” to w praktyce to samo.
Dwanaście przykładów. Osiem z nich, oznaczonych jako „Realizacja CADXPERT”, wykonaliśmy w naszej pracowni. Pozostałe zdjęcia pochodzą od firmy Formlabs, producenta drukarek i żywic. Pokazują, co jeszcze można wydrukować w technologii SLA.
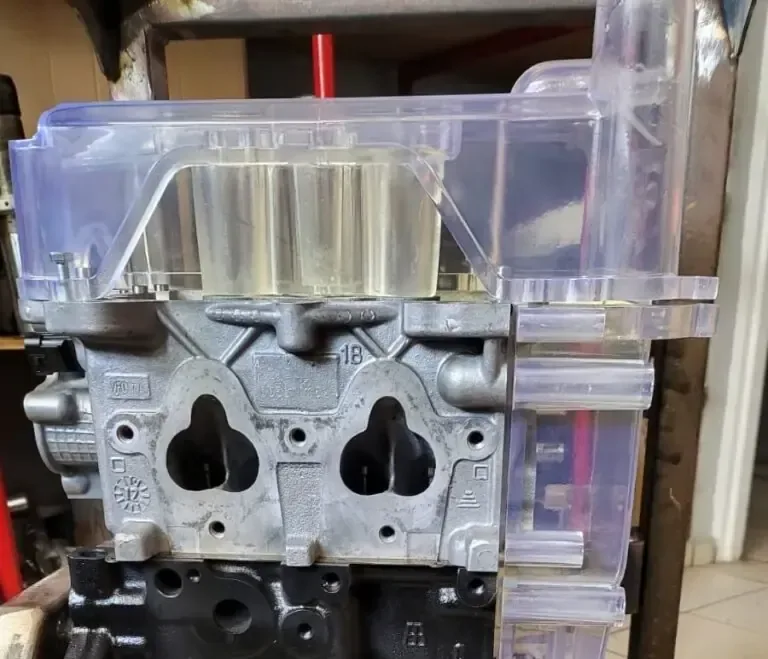
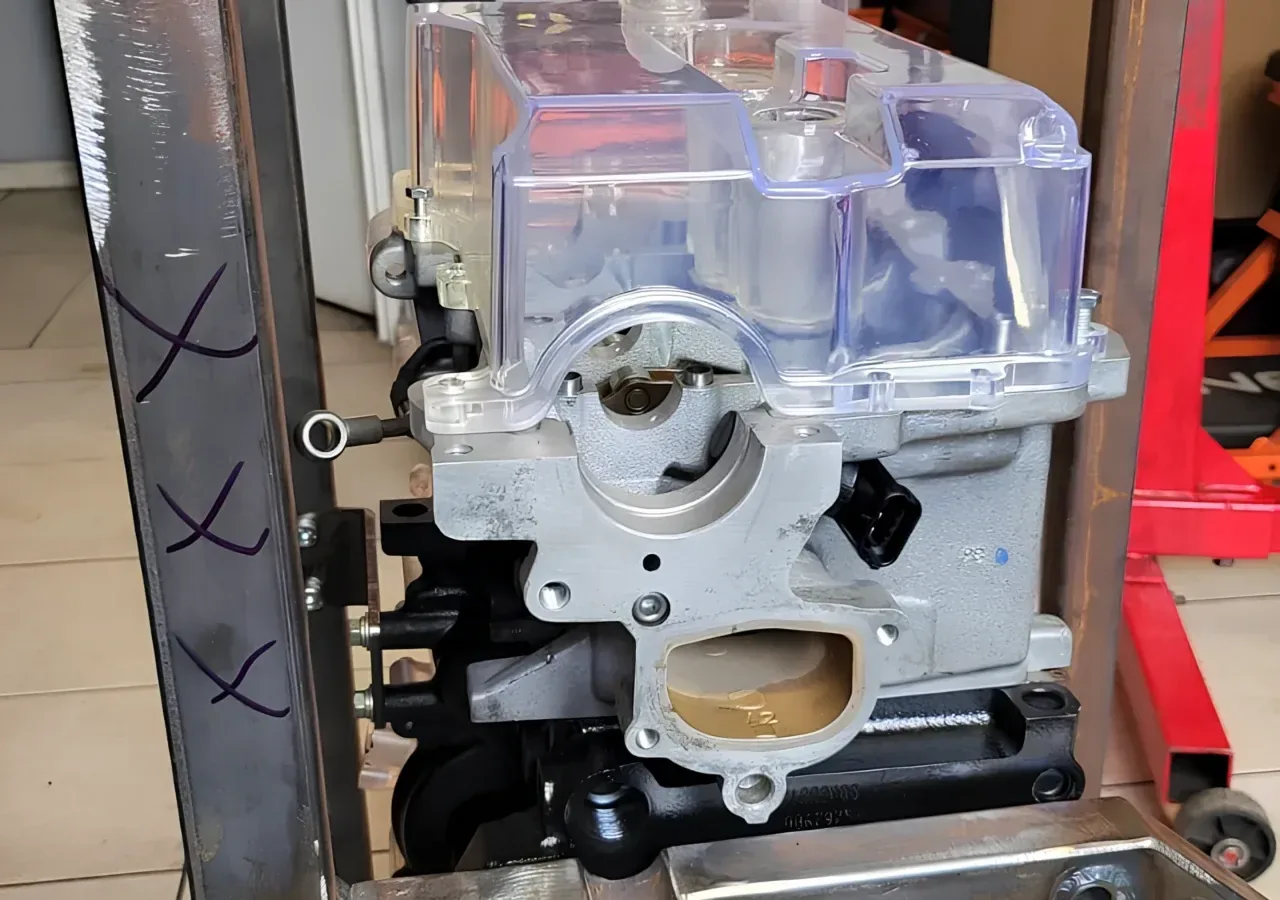
Żywica Clear, ok. 80 godzin druku, szlifowanie, polerowanie i lakier. Obudowy mogą pracować w temperaturze do 70 °C.
Fot. CADXPERT • opis ↓
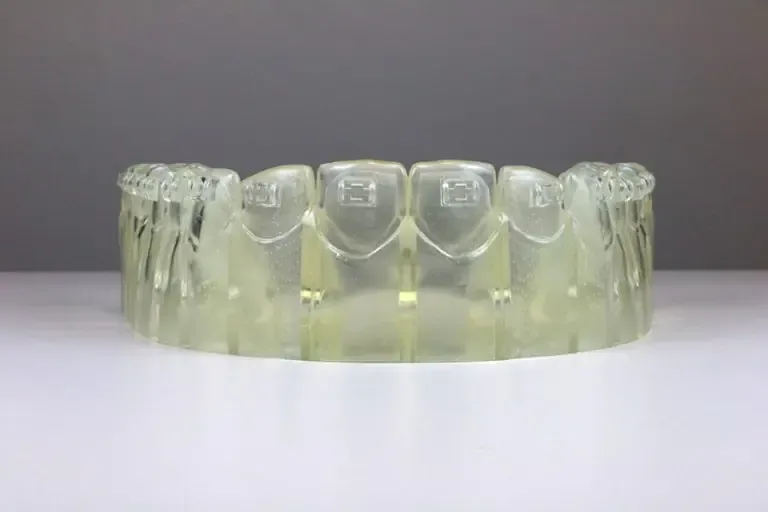
Odtworzona ze skanu 3D zniszczonej makiety. 41,5 cm długości, 5 części, żywica Clear i lakier.
Fot. CADXPERT • opis ↓
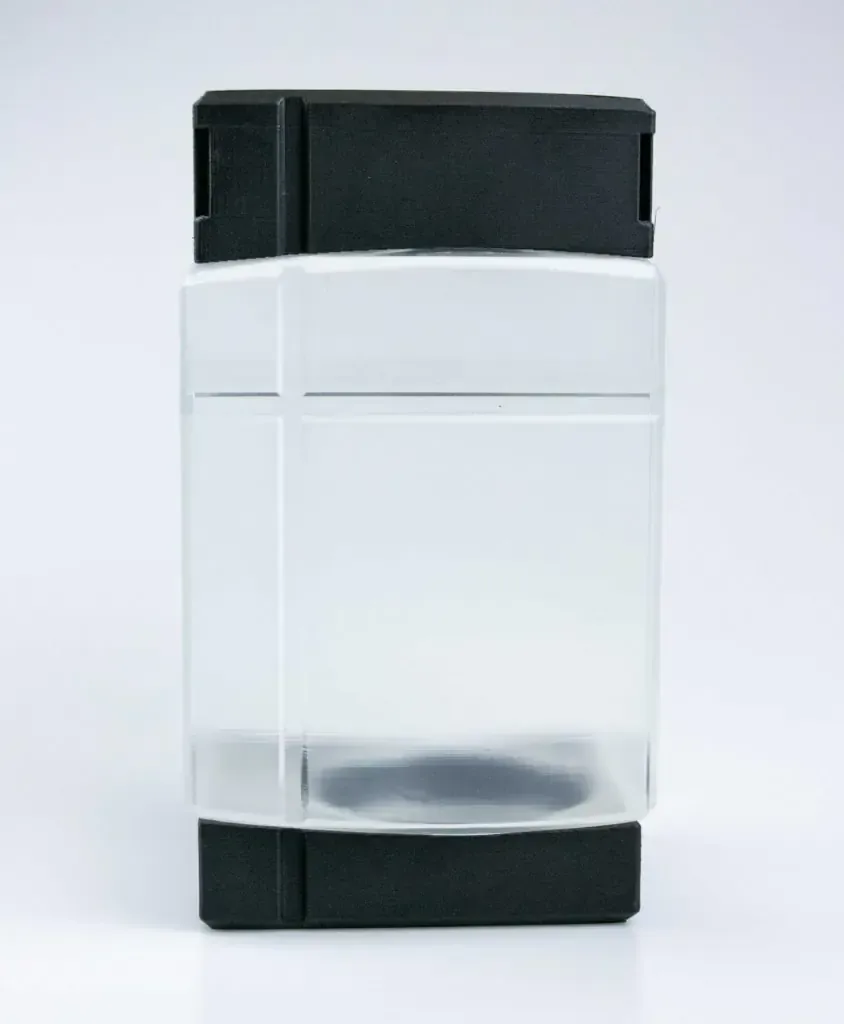
Klosz udający szkło z żywicy Clear, podstawa i pokrywka z druku FDM. Projektanci sprawdzili wzór przed produkcją.
Fot. CADXPERT
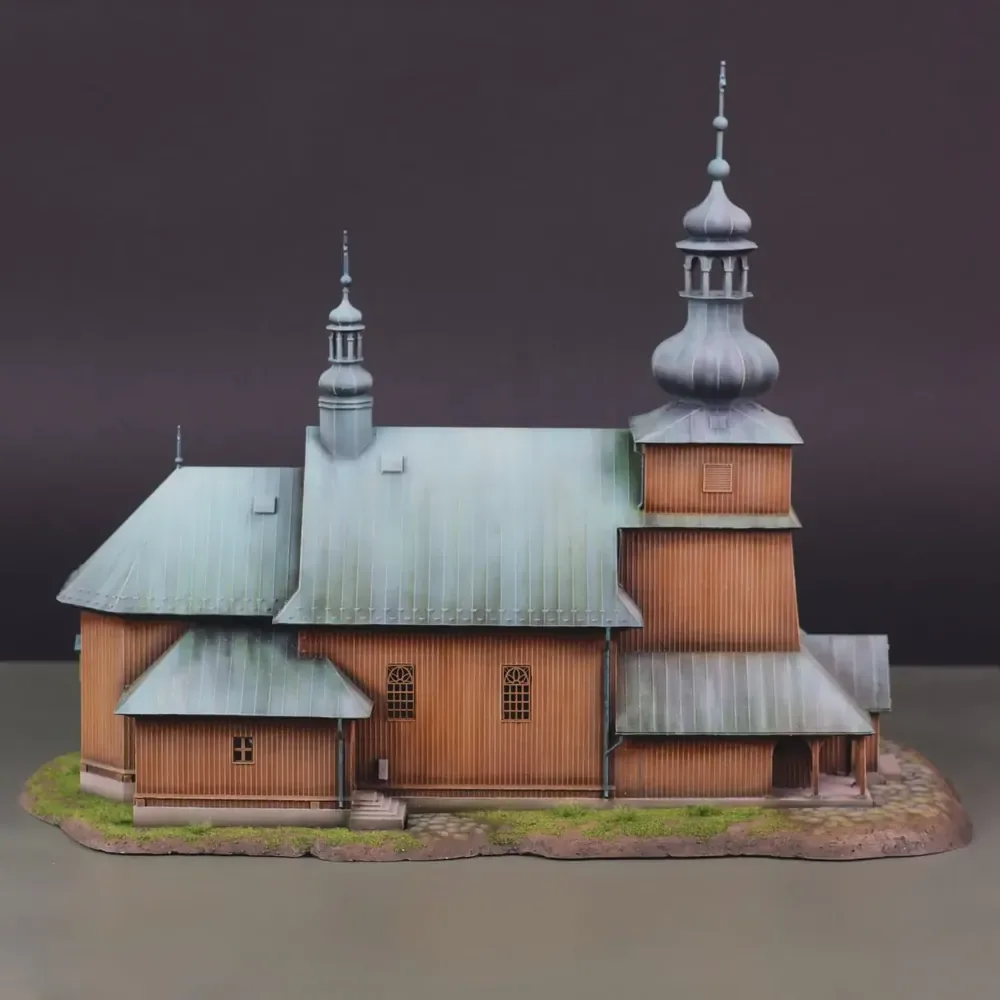
Miniatura architektury z druku SLA, pomalowana ręcznie na podstawie zdjęć obiektu.
Fot. CADXPERT
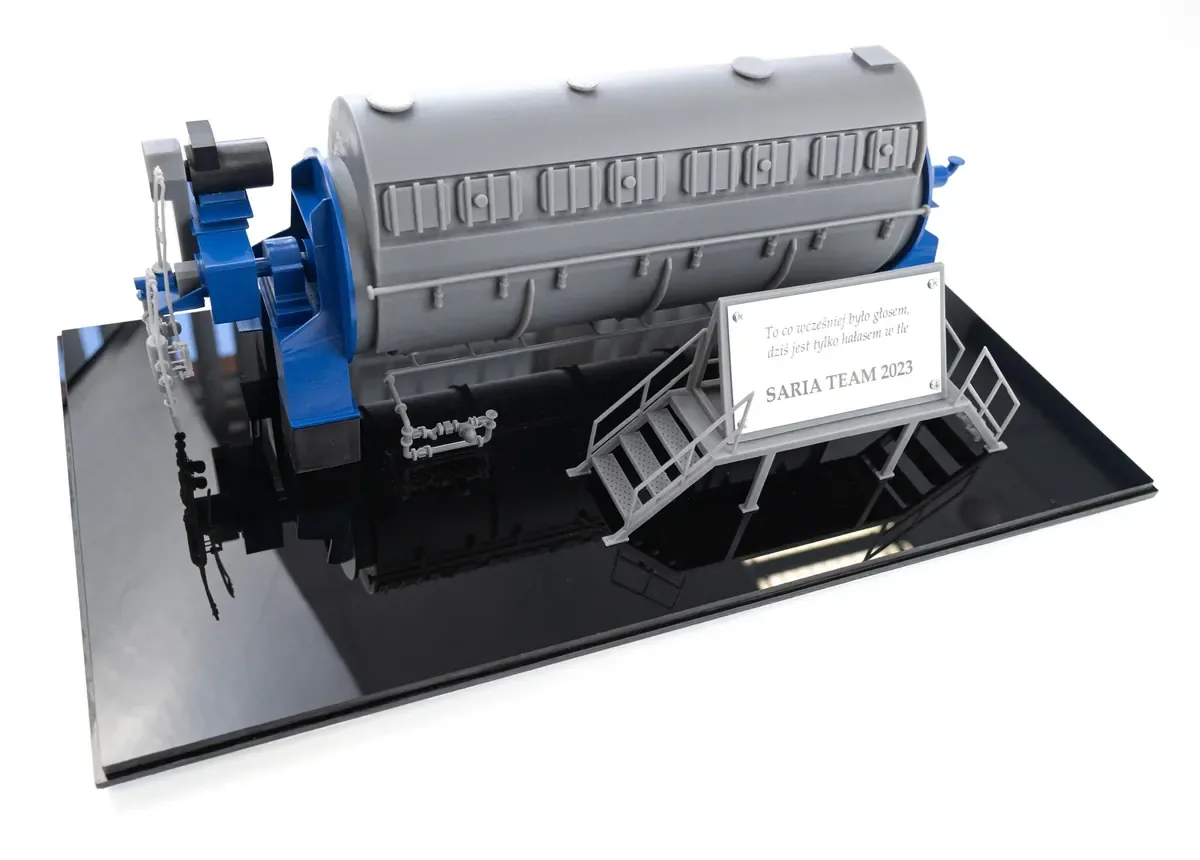
450 × 220 × 190 mm z żywicy Standard. Projekt, druk, malowanie i grawer w 7 dni roboczych.
Fot. CADXPERT
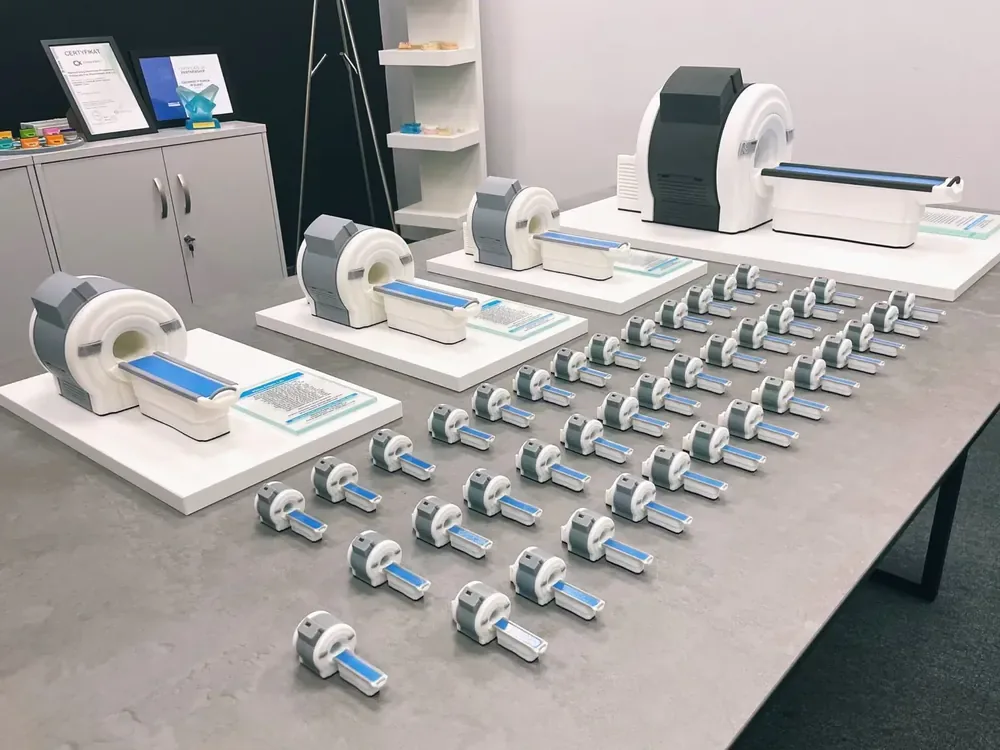
Trzy makiety 30 cm w SLA, większa w SLS i 40 miniatur w PolyJet. Projekt CAD powstał ze skanu.
Fot. CADXPERT
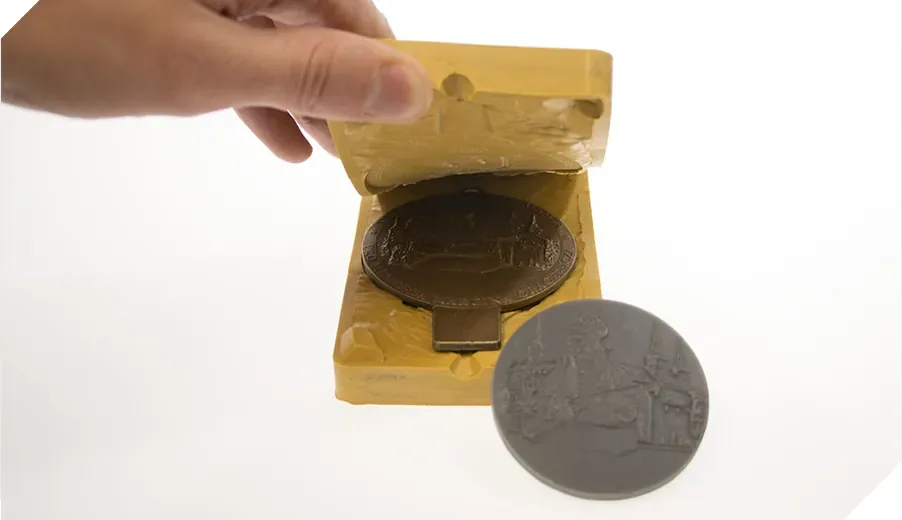
Na podstawie wzorca z żywicy High Temp wykonano formy gumowe, które następnie wykorzystano do odlewu z brązu.
Fot. CADXPERT • opis ↓
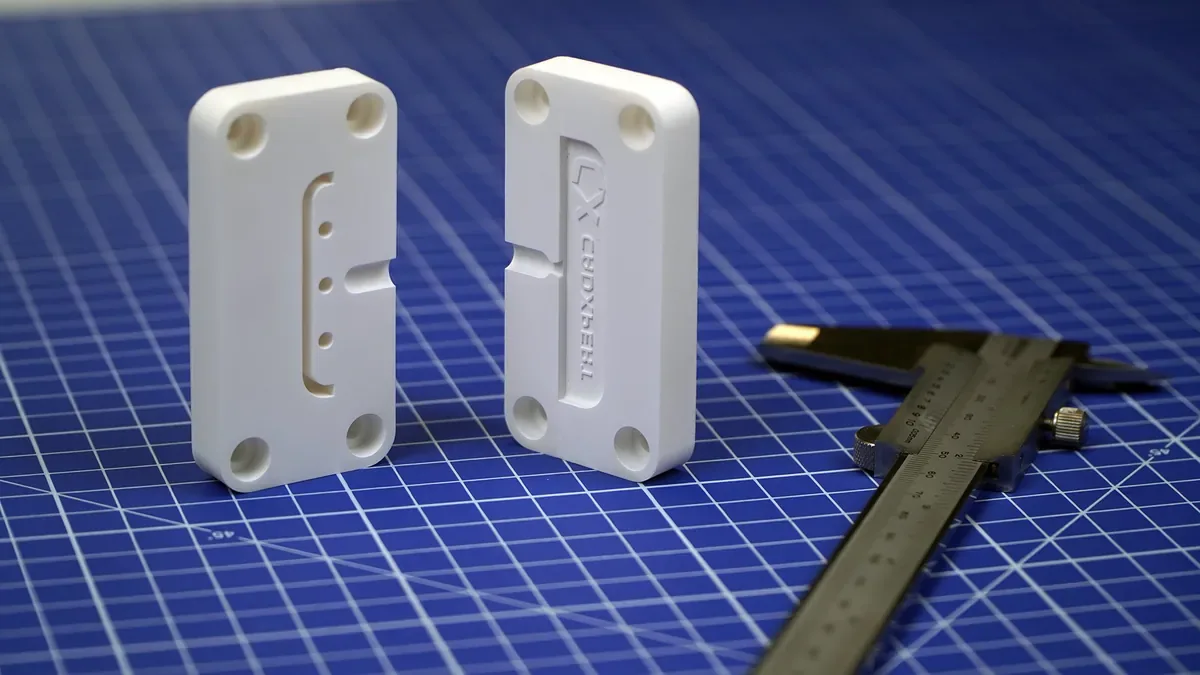
Wkładka z żywicy Rigid 10K do testów krótkich serii, z kanałami odpowietrzającymi 1 × 0,05 mm.
Fot. CADXPERT • opis ↓
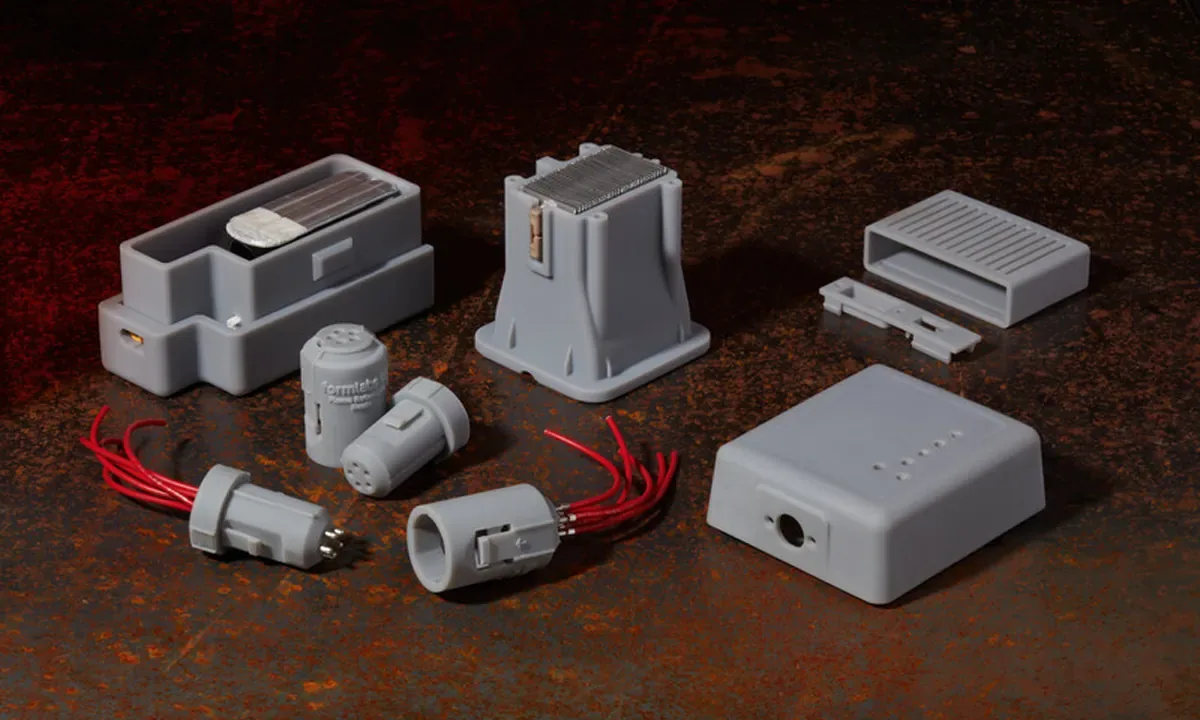
Prototypy obudów, złączy i elementów zatrzaskowych z żywic Tough.
Fot. Formlabs
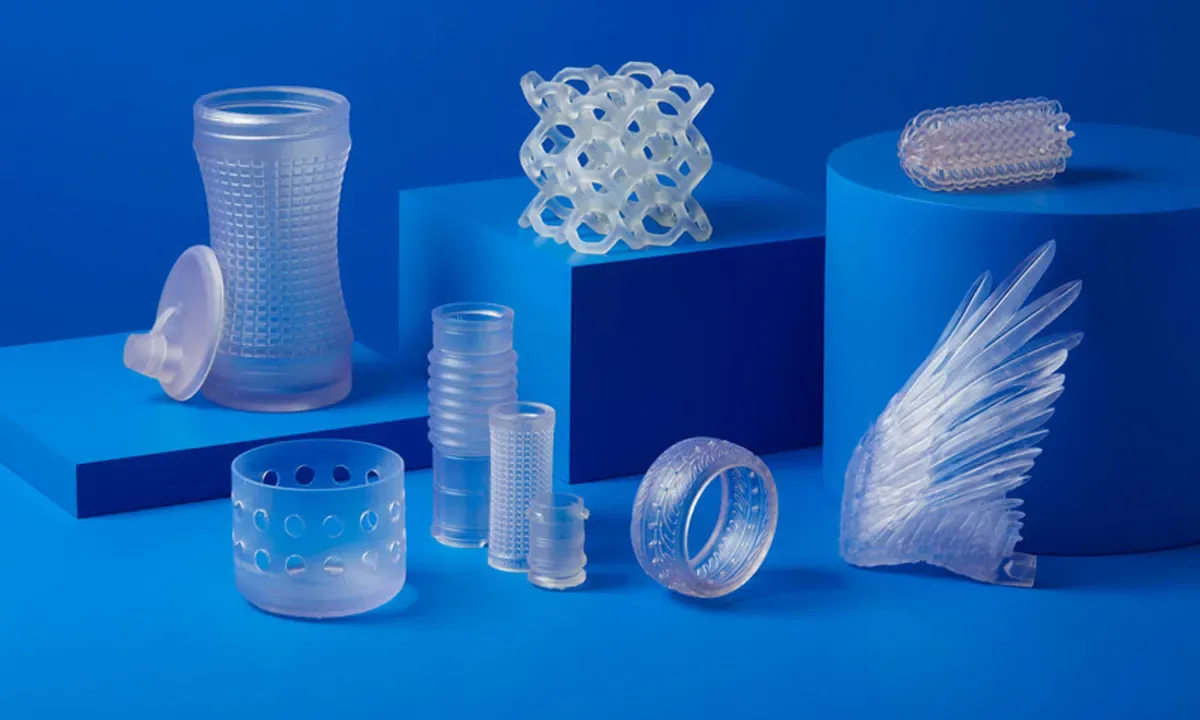
Osłony, soczewki, pojemniki i modele przepływowe, w których widać wnętrze.
Fot. Formlabs
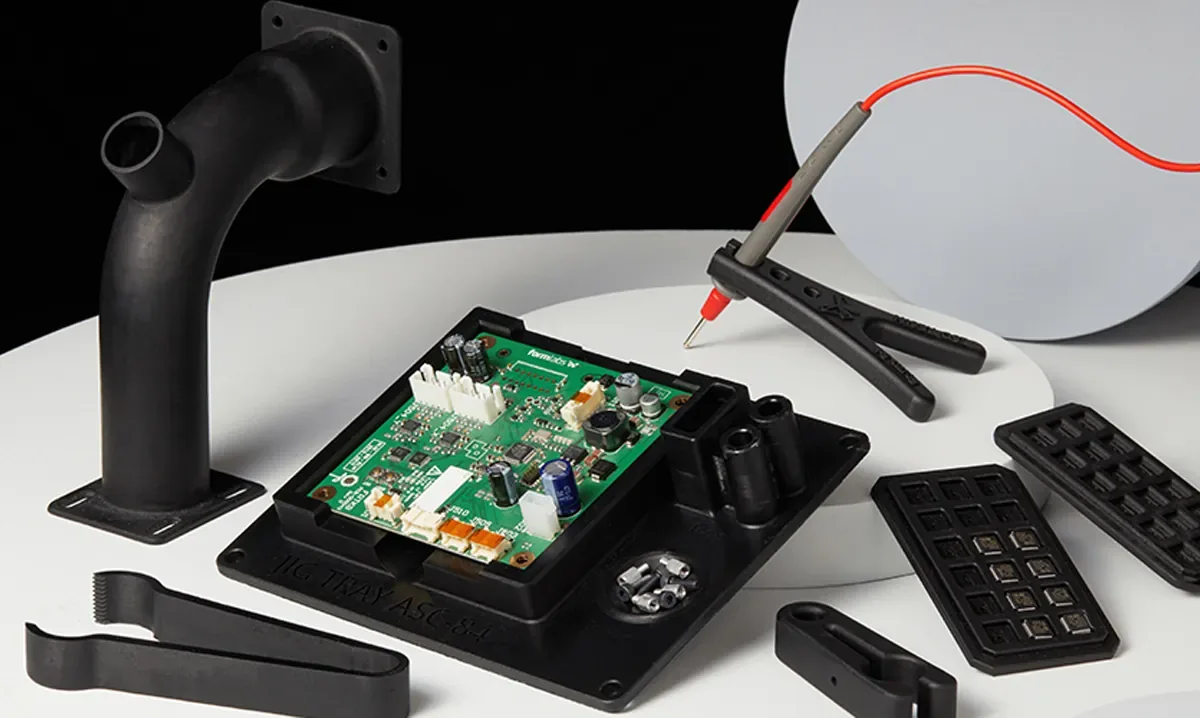
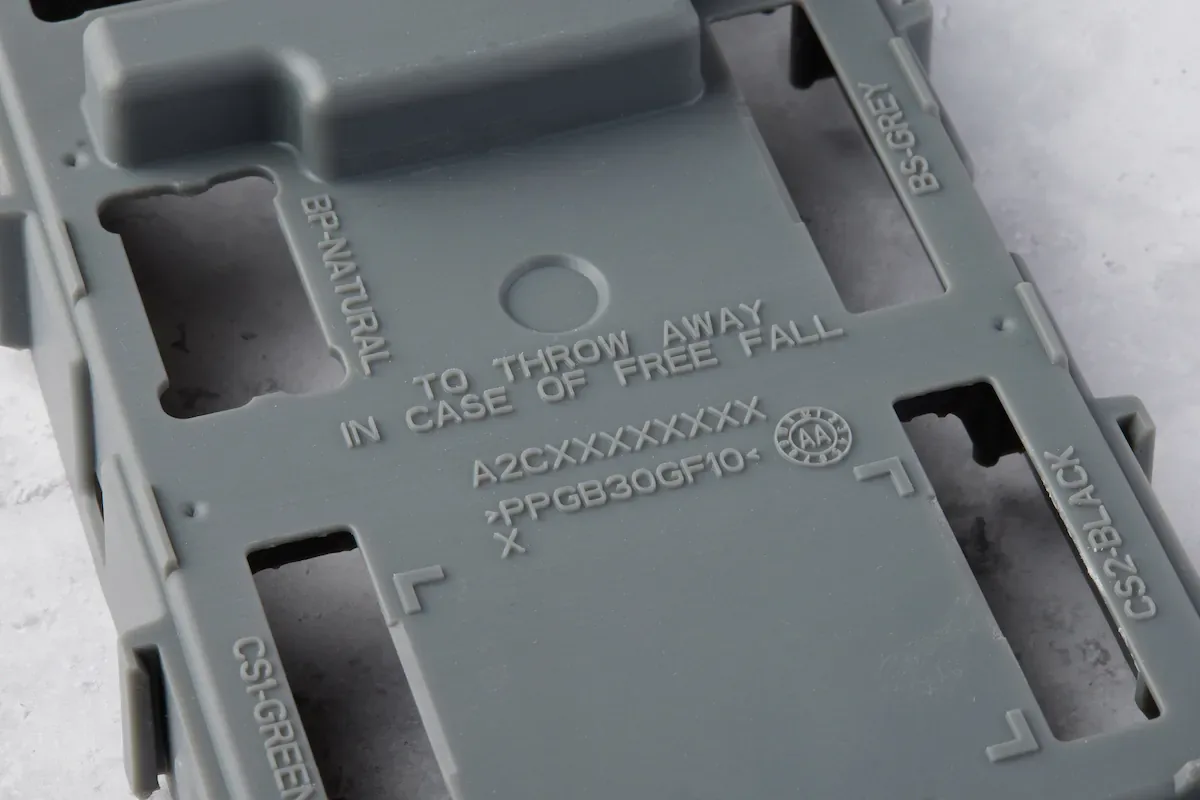
Uchwyty i tace do elektroniki z żywicy, która odprowadza ładunki elektrostatyczne.
Fot. Formlabs
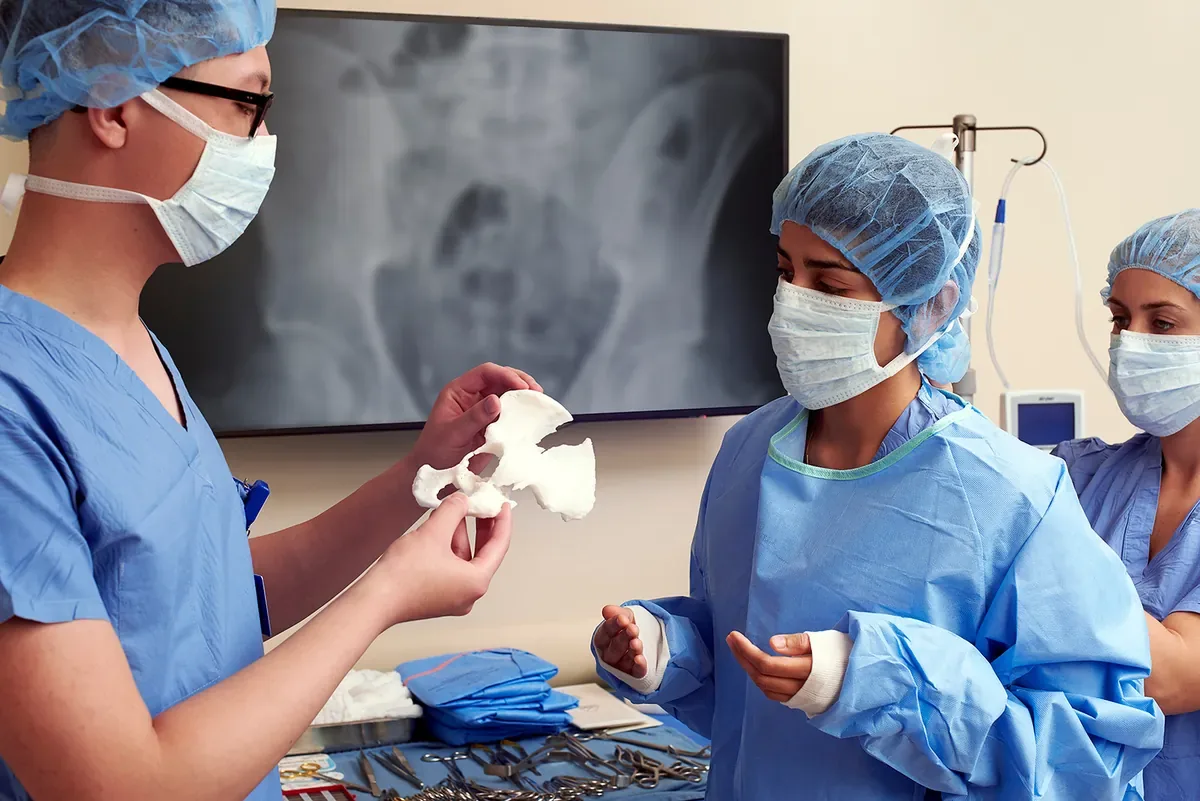
Modele z badań TK i MRI do planowania zabiegów i nauki.
Fot. Formlabs • modele medyczne ↗
Część realizacji CADXPERT drukowaliśmy na wcześniejszych drukarkach Formlabs (Form 2, Form 3, Form 3L). Zdjęcia Formlabs pokazują możliwości technologii, a nie zlecenia CADXPERT.
Pole robocze 353 × 196 × 350 mm odpowiada drukarce Formlabs Form 4L. Model do 35 cm wysokości wydrukujemy w jednym kawałku. Większy model dzielimy na części, następnie je łączymy i wykańczamy spoiny.
Form 4L pracuje w technologii LFD. Ekran LCD o wielkości piksela 46 µm naświetla całą warstwę naraz, więc duże części i pełne platformy drukują się szybciej niż na drukarkach laserowych. Najcieńszą warstwę (0,025 mm) stosujemy do detali i modeli pokazowych, a grubszą, do większych części, gdy liczy się czas.
Tę samą drukarkę mamy również w ofercie sprzedażowej. Jeśli kiedyś zechcesz drukować u siebie, proces sprawdzony w usłudze przeniesiesz jeden do jednego. Zobacz kartę Formlabs Form 4L ↗
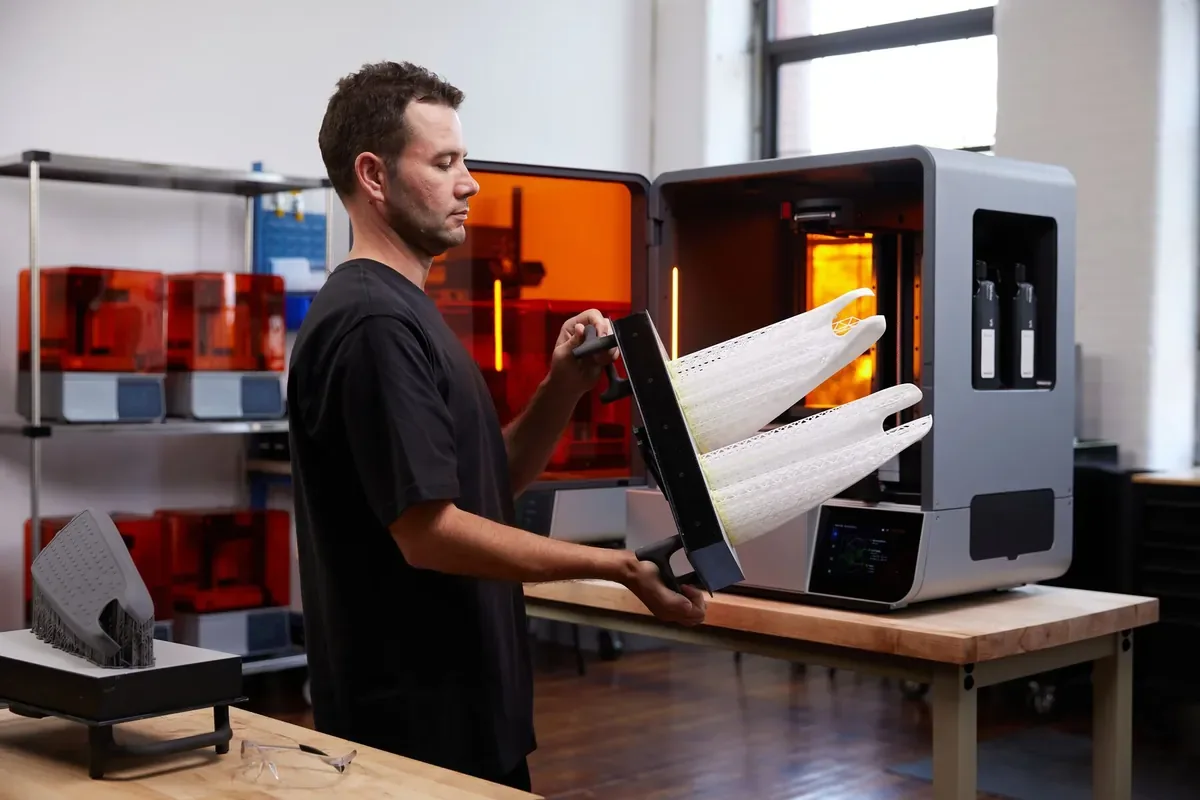
Większe modele w częściach, łączone i wykańczane
Cieńsza warstwa do detali, grubsza do szybszego druku
Dla wymiarów 1 do 30 mm; dla 31 do 150 mm ±0,3%
Obróbka po druku zwykle +1 do 2 dni
Dokładność według danych technicznych Formlabs Form 4L. Rzeczywista tolerancja zależy od żywicy, kształtu i ustawienia części, przy pasowaniach napisz o nich w zapytaniu.
Najczęściej drukujemy z żywic Standard, Clear i Tough 2000. Pozostałe dobieramy do funkcji części: obciążenia, temperatury, elastyczności czy kontaktu z ciałem. Dostępność i termin dla rzadszych żywic potwierdzamy w wycenie.
Modele i prototypy wizualne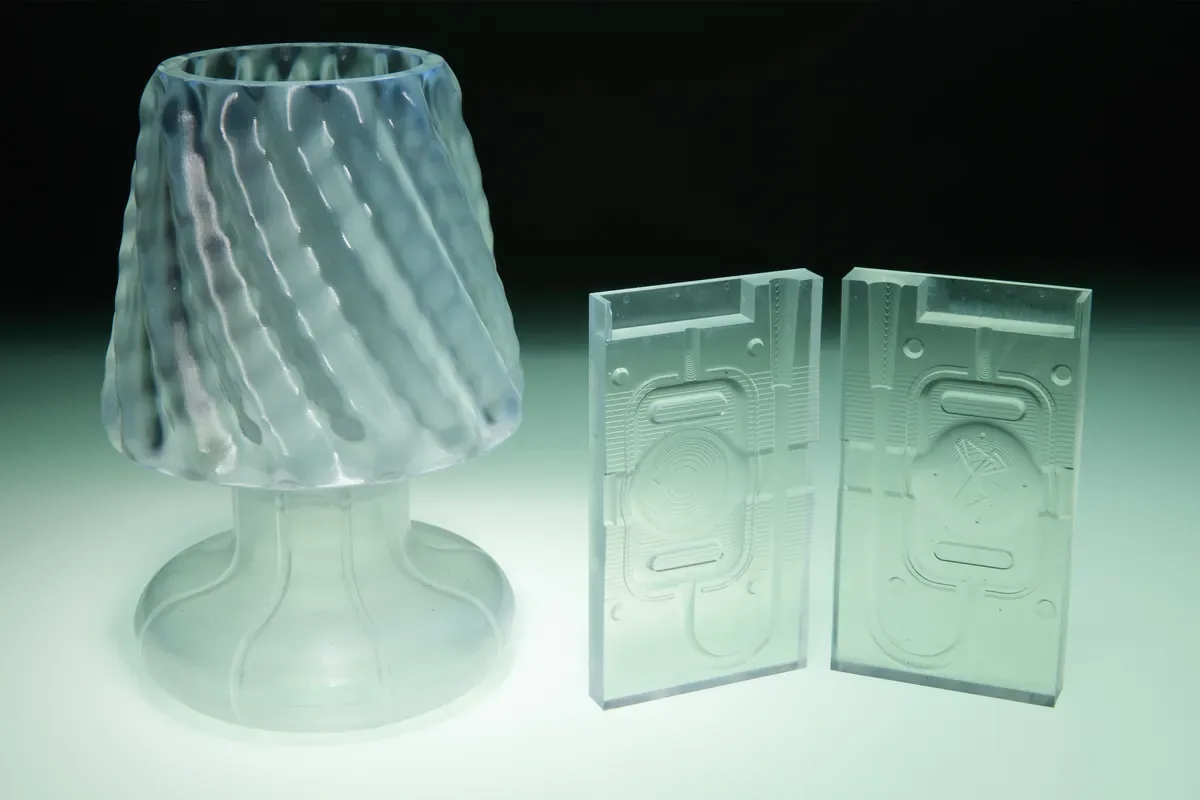 Części przezroczyste
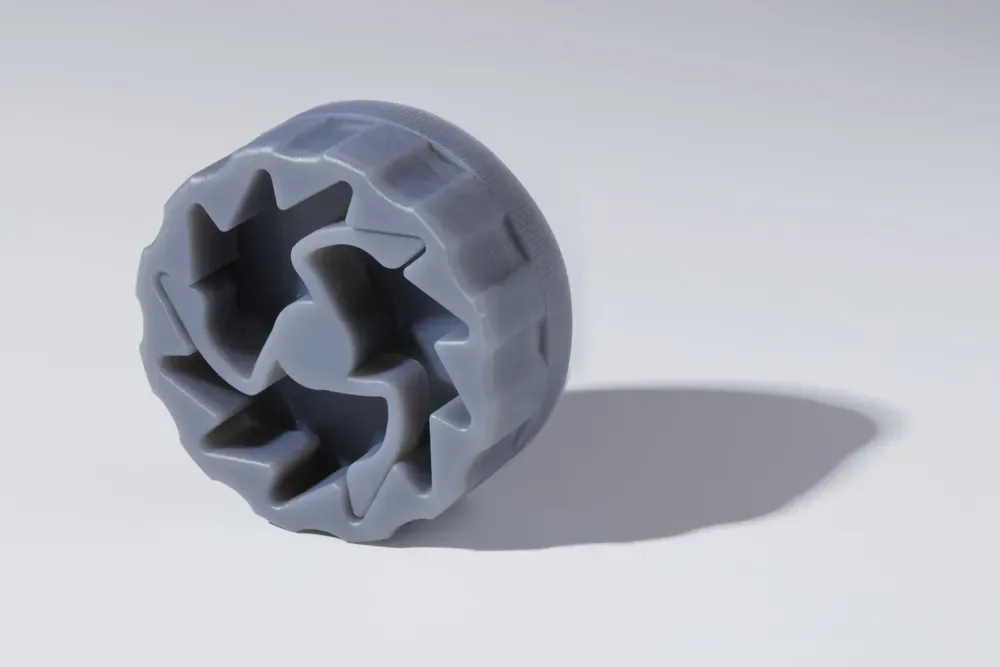 Części funkcyjne
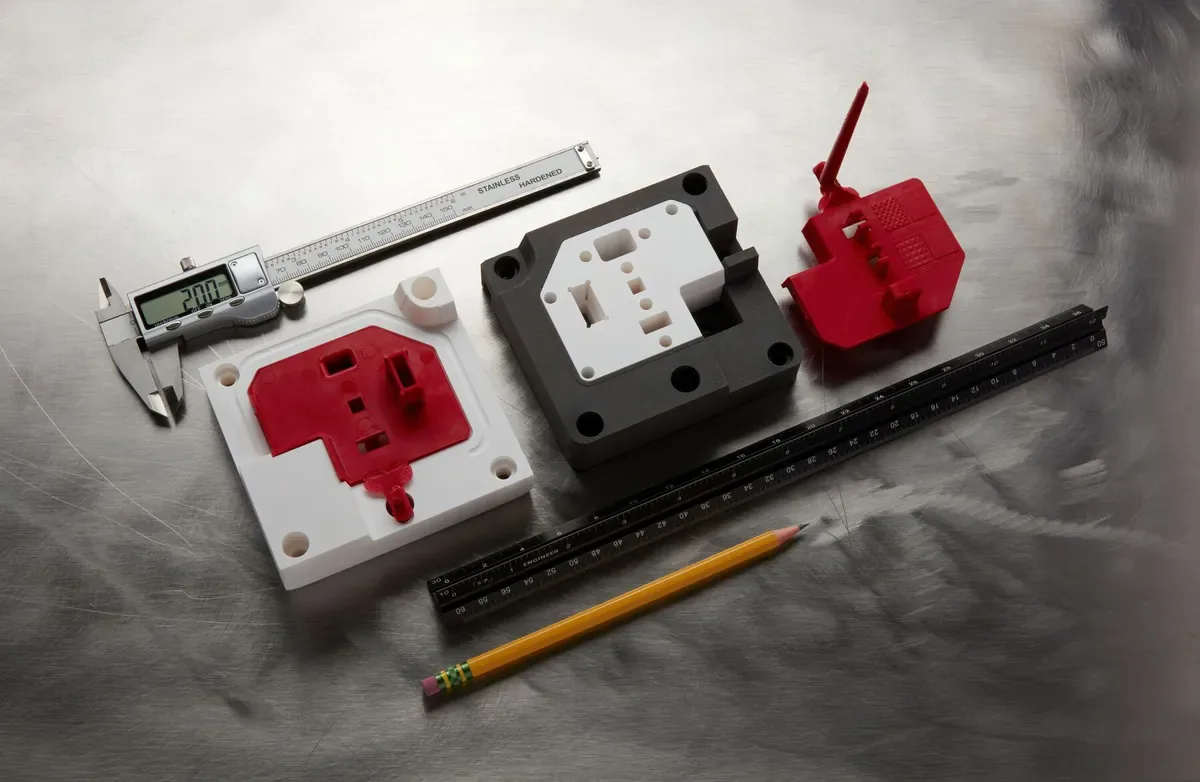 Temperatura i sztywność
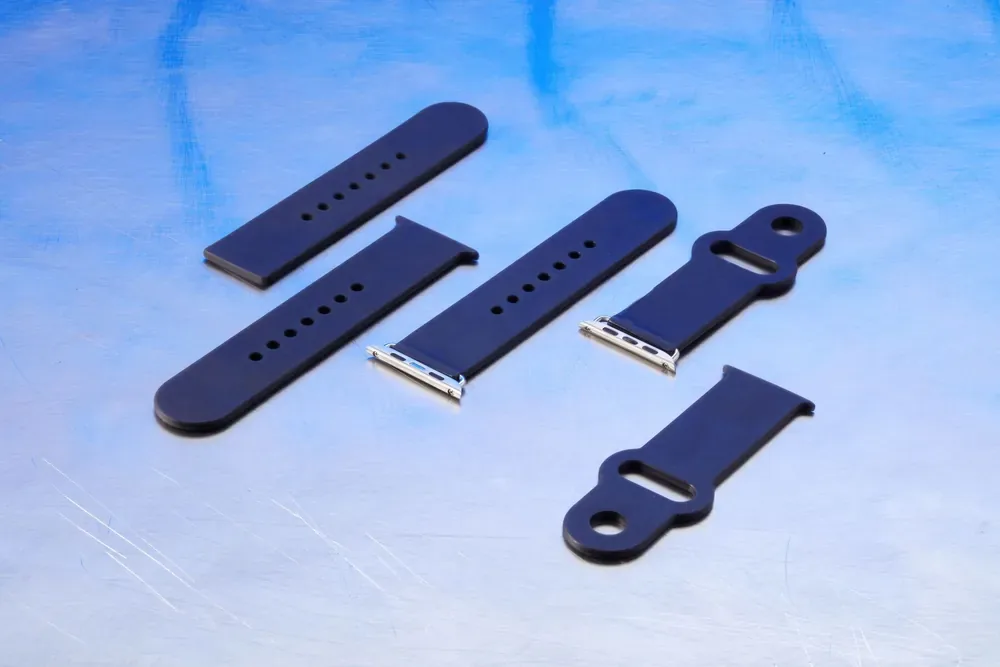 Części miękkie
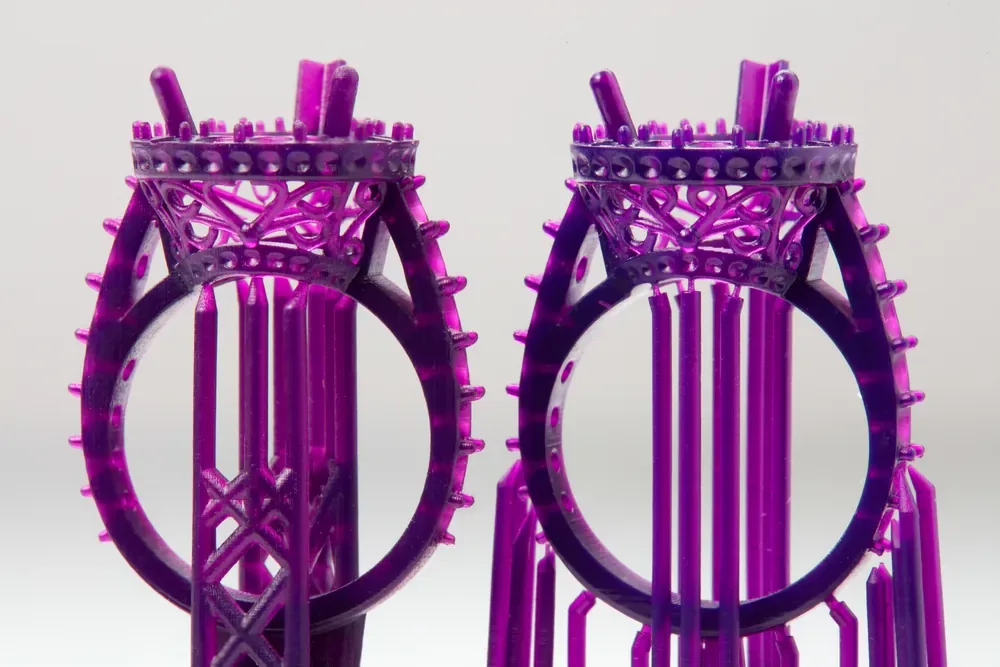 Zadania specjalne
Medycyna i stomatologia: żywice biozgodne, np. BioMed Elastic 50A i Surgical Guide, oraz modele anatomiczne z badań TK i MRI. Więcej na stronie modele medyczne z druku 3D. Zakres i dokumentację dla wyrobów medycznych ustalamy indywidualnie.
| Żywica | Charakter | Wytrzymałość na rozciąganie | Wydłużenie przy zerwaniu | HDT | Typowe zastosowanie |
|---|---|---|---|---|---|
| Standard (Grey, White, Black, Clear) | sztywna, uniwersalna | 62 MPa | 12% | 75 °C | modele, prototypy wizualne, części przezroczyste |
| Precision Model | stabilna wymiarowo | 62 MPa | 12% | 73 °C | modele wzorcowe i referencyjne |
| Tough 2000 | odpowiednik ABS | 46 MPa | 48% | 63 °C | obudowy, mechanizmy, części konstrukcyjne |
| Tough 1500 | odpowiednik PP | 33 MPa | 51% | 55 °C | zatrzaski, zawiasy, części sprężynujące |
| Tough 1000 | odpowiednik HDPE | 26 MPa | 180% | 55 °C | elementy o niskim tarciu, obudowy |
| Rigid 10K | bardzo sztywna, wypełniona szkłem | 102 MPa | 1,4% | 218 °C | wkładki form, oprzyrządowanie |
| High Temp | odporna cieplnie | 58 MPa | 2,6% | 238 °C | wzorce, kanały na gorące media |
| Flame Retardant | niepalna, UL 94 V-0 | 65 MPa | 3% | 111 °C | osłony elektroniki, wnętrza pojazdów |
| Flexible 80A | elastyczna, 83A Shore | 10 MPa | 230% | nie dotyczy | uszczelki, amortyzatory, uchwyty |
Nie wiesz, którą żywicę wybrać? Porównaj 38 żywic w naszej bazie albo wyślij model, dobierzemy ją przy wycenie.
Prosto z drukarki część z żywicy Clear jest półprzezroczysta, jak matowe szkło. Pełną przejrzystość daje obróbka.
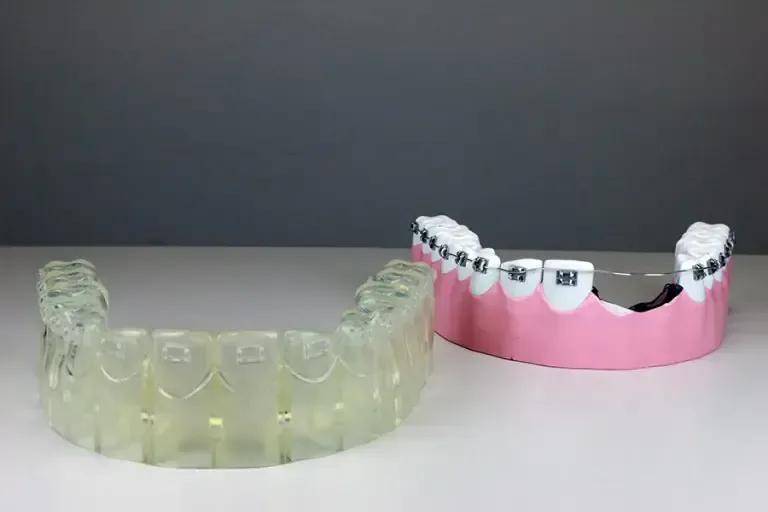
Część szlifujemy, żeby usunąć ślady podpór i drobne rysy, potem polerujemy i pokrywamy lakierem bezbarwnym. W ten sposób powstały przezroczyste obudowy silnika dla Akademii Młodego Mechanika oraz makieta łuku zębowego. Lakier dodatkowo chroni żywicę przed promieniowaniem UV.
Części nieprzezroczyste szlifujemy, gruntujemy i lakierujemy w dowolnym kolorze RAL. Do połączeń śrubowych montujemy wkładki gwintowane. Obróbka wydłuża termin zwykle o 1 do 2 dni.
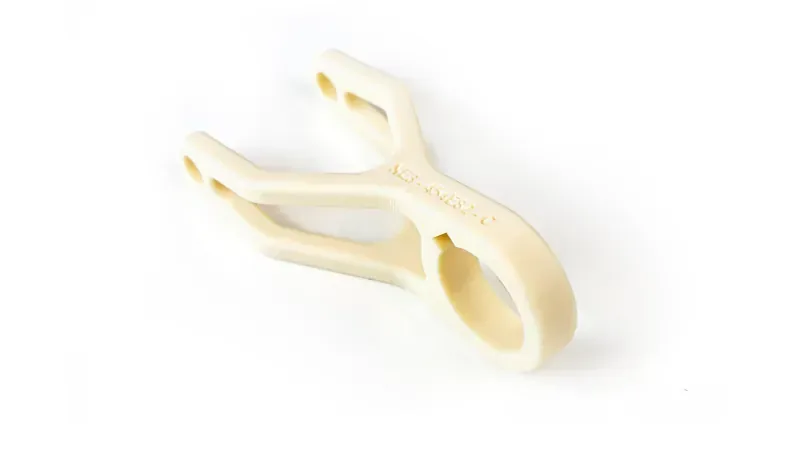
Po myciu, utwardzeniu i usunięciu podpór. Takie wykończenie wystarcza do wielu prototypów.
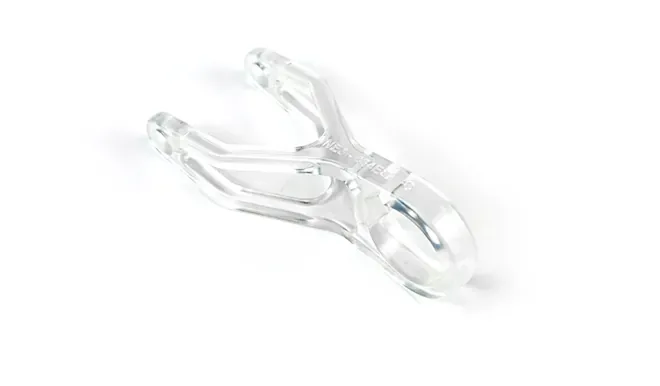
Dla części przezroczystych, znacznie lepsza przejrzystość.
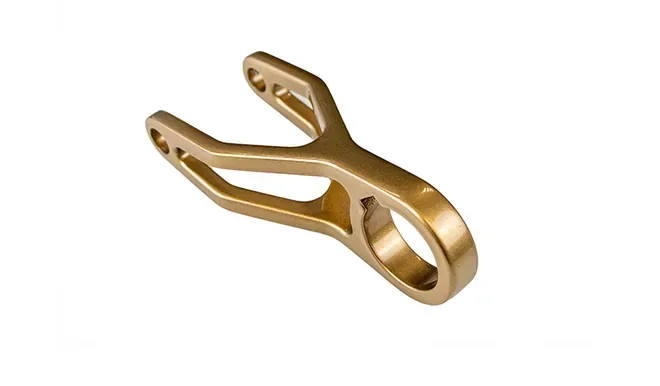
Gładka powierzchnia w wybranym kolorze, np. z palety RAL.
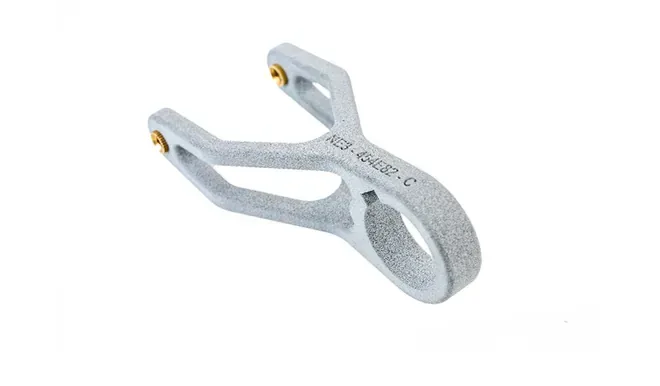
Trwałe połączenia śrubowe, także przy częstym montażu.
Zdjęcia: ta sama część po różnych rodzajach obróbki, fot. CADXPERT. Zakres obróbki dla konkretnej żywicy potwierdzamy w wycenie.
Wyślij plik STL lub STEP w skali 1:1 i wskaż, które powierzchnie są widoczne lub wymagają pasowania. Podpory ustawimy po drugiej stronie, żeby ich ślady nie wypadły na powierzchni pokazowej. Poniżej wartości minimalne podawane przez Formlabs, przy częściach użytkowych warto zostawić zapas.
To minimum technologii. Ścianki części, które będą obciążane albo długo myte, projektuj grubsze.
Mniejsze otwory mogą zostać zalane żywicą. Otwory pasowane wymiaruj z naddatkiem albo zaplanuj rozwiercanie.
W zamkniętej pustej przestrzeni może pozostać płynna żywica, a wydruk może pęknąć. Zostaw otwory, którymi żywica wypłynie.
Co najmniej taki luz należy zachować między częściami drukowanymi razem lub wkładanymi jedna w drugą.
Tyle wynosi najmniejszy czytelny detal. Dla logotypów i numerów części wybierz nieco większy detal.
Dłuższe nawisy i mosty powyżej 29 mm wymagają podpór. Ustawienie części dobierzemy sami.
Zaprojektujemy część z rysunku albo odtworzymy ją ze skanu 3D, tak powstała makieta łuku zębowego i makiety rezonansu. Zajmujemy się też optymalizacją modelu pod druk: drążeniem, podziałem na części i dodaniem otworów odpływowych.
Wartości dla drukarek Formlabs serii Form 4 i żywicy Grey według wytycznych producenta. Żywice elastyczne i techniczne mogą wymagać grubszych ścianek.
Cztery zlecenia z naszej pracowni. Każde wymagało czegoś innego: przezroczystości, odporności na temperaturę, sztywności albo dużego modelu z kilku części.
Młodzi mechanicy mieli zobaczyć przepływ cieczy w silniku. Zaprojektowaliśmy obudowy pod konkretną jednostkę i wydrukowaliśmy je z żywicy Clear. Potem szlifowanie, polerowanie i lakier bezbarwny, dla maksymalnej przejrzystości.
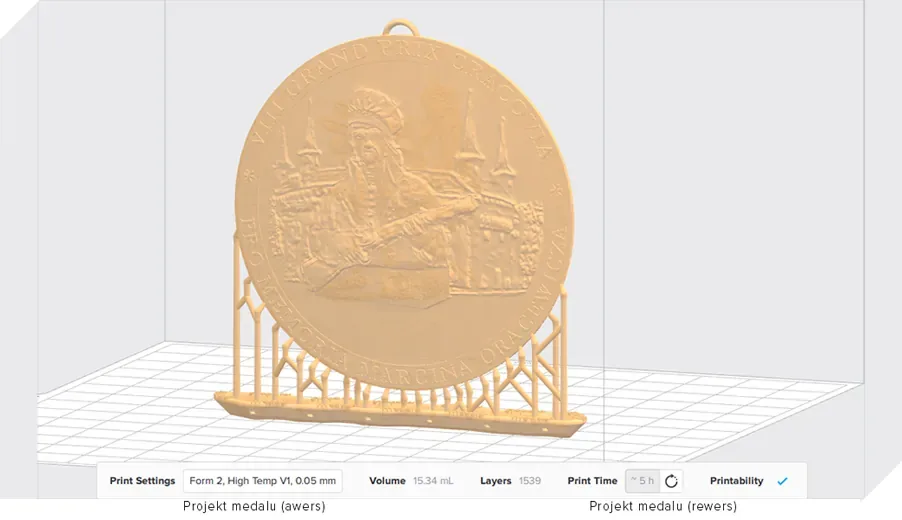
Medal miał oddać napisy, popiersie i Barbakan. Model próbny wydrukowaliśmy z żywicy Grey, a wzorzec z odpornej na temperaturę High Temp. Ze wzorca powstały formy gumowe, a z nich odlewy z brązu metodą traconego wosku.
Firma 3DeM wtryskiwała TPU i HDPE we wkładce z żywicy High Temp. Wspólnie przetestowaliśmy wkładki z Rigid 10K wydrukowane w naszej pracowni: z logotypem dla trudniejszej geometrii i z kanałami odpowietrzającymi, które usunęły przypalenia wyprasek.
Klient przyniósł zniszczoną makietę w dużej skali. Zeskanowaliśmy ją, odtworzyliśmy model, podzieliliśmy go na 5 części i wydrukowaliśmy z żywicy Clear. Części połączyliśmy i polakierowaliśmy, żeby makieta była jak najbardziej przejrzysta.
Opisy i liczby pochodzą z opublikowanych realizacji i studiów przypadku na cadxpert.pl. Wkładkę z High Temp wydrukowała i testowała firma 3DeM; wkładki z Rigid 10K wydrukowaliśmy my.
Nie jesteśmy związani z jedną technologią, więc doradzamy uczciwie. SLA wygrywa detalem, gładkością i przezroczystością. Do części pod dużym obciążeniem i serii setek sztuk lepsze bywają technologie proszkowe.
| Technologia | Kiedy zwykle wybrać | Na co uważać | Więcej |
|---|---|---|---|
| SLA żywica | Detale, gładka powierzchnia, części przezroczyste, modele wzornicze i medyczne, wkładki form | Gabaryt do 353 × 196 × 350 mm, właściwości zależne od żywicy, część standardowych żywic mięknie w wyższej temperaturze | Jesteś tutaj |
| SLS proszek PA12 | Wytrzymałe części funkcyjne i serie bez podpór, części leżą w całej komorze, więc cena sztuki spada | Lekko chropowata powierzchnia, brak przezroczystości | Druk 3D SLS ↗ |
| FDM tworzywo z rolki | Duże części do 1000 mm, oprzyrządowanie, tworzywa ABS, ASA, ULTEM | Widoczne warstwy, mniejsza dokładność drobnych detali | Druk 3D FDM ↗ |
| PolyJet | Modele wielokolorowe, łączenie twardych i miękkich materiałów w jednym wydruku | Materiały głównie do modeli i prototypów | Usługi druku 3D ↗ |
| Druk z metalu | Aluminium, stal 316L, tytan, Inconel, części, których nie da się frezować | Wyższy koszt i dłuższy termin | Druk 3D z metalu ↗ |
Przy stałych zleceniach własna drukarka bywa tańsza niż usługa. Formlabs Form 4 kosztuje w naszym sklepie 11 550 zł netto (14 206,50 zł brutto, stan na 31.10.2026). Policzymy, czy to się opłaca, a proces sprawdzony w usłudze przeniesiesz do siebie. Porównaj drukarki SLA ↗
Cena wydruku SLA zależy od objętości i wysokości modelu, wybranej żywicy i obróbki. Precyzyjne detale mają zwykle niewielką objętość, więc pojedyncze modele wzornicze zaczynają się od kilkudziesięciu złotych netto.
Puste wnętrze z otworami odpływowymi zużywa mniej żywicy, przy dużych modelach to wyraźnie niższa cena.
Opłaca się przy pojedynczych prototypach, modelach pokazowych, częściach przezroczystych, drobnych detalach i krótkich seriach małych części.
Rozważ SLS przy częściach funkcyjnych pracujących pod obciążeniem albo seriach liczących kilkadziesiąt i więcej sztuk. Przy wycenie zaproponujemy porównanie z drukiem SLS z poliamidu.
Rozważ FDM przy dużej części, w której nie liczy się gładkość powierzchni.
Dwie części z cennika CADXPERT. Podane ceny jednostkowe netto mają charakter orientacyjny i nie stanowią oferty.
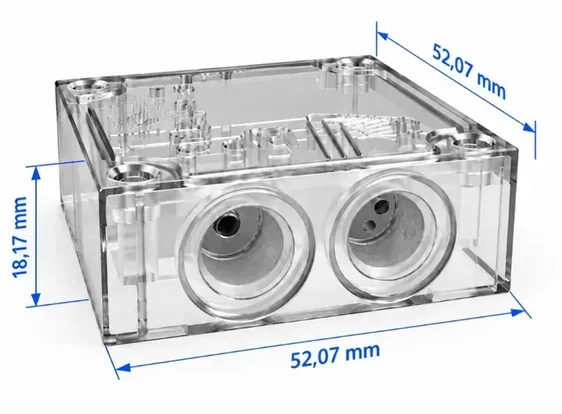
Żywica Clear • ok. 52 × 52 × 18 mm
Prototyp, w którym widać elementy wewnętrzne
85 zł netto / szt.104,55 zł brutto
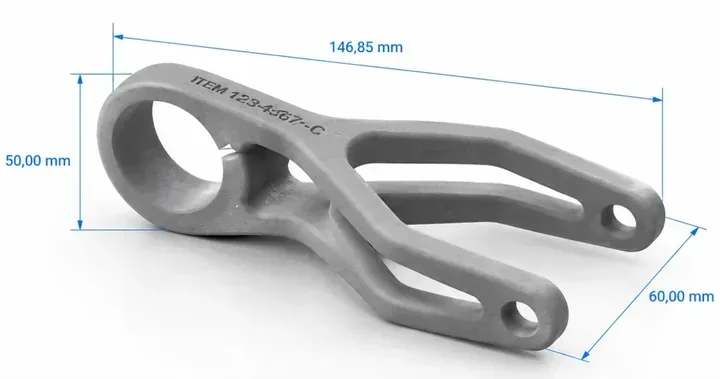
Żywica Tough 1500 • ok. 147 × 60 × 50 mm
Prototyp elementu mechanizmu z otworami montażowymi
160 zł netto / szt.196,80 zł brutto
Orientacyjny koszt wykonania jednej części z poradnika CADXPERT „Ile kosztuje druk 3D części?”. Podajemy kwoty netto. Ceny brutto obliczysz, doliczając 23% VAT.
| Część (netto) | SLA | SAF | FDM |
|---|---|---|---|
| Model A, mały detal | 190 zł | 70 zł | 120 zł |
| Model B, element mechaniczny | 569 zł | 338 zł | 399 zł |
| Model C, element stożkowy | 3 900 zł | 1 795 zł | 1 570 do 2 015 zł |
| Model D, element podłużny | 362 zł | 140 zł | 150 zł |
Przy częściach technicznych SLA bywa droższe od druku proszkowego i FDM. Płacisz za detal, gładką powierzchnię i przezroczystość, jeśli część ich nie potrzebuje, przy wycenie zaproponujemy tańszą technologię. Więcej przykładów: cennik druku 3D, 16 części ze zdjęciami i cenami.
Druk SLA zlecisz w trzech krokach. Wystarczy model albo opis zastosowania. Nie masz pliku CAD? Zaprojektujemy część z dokumentacji, rysunku albo skanu 3D.
Prześlij plik STL lub STEP przez formularz wyceny online. Napisz, do czego służy część, które powierzchnie są widoczne i ile sztuk potrzebujesz.
Inżynier sprawdza geometrię, dobiera żywicę i wykończenie, podaje cenę i termin, zwykle tego samego dnia roboczego.
Po akceptacji drukujemy, myjemy, utwardzamy i wykańczamy. Termin realizacji wynosi od 3 dni roboczych. Gotowe części wysyłamy kurierem w całej Polsce.
Napisz, do czego służy część i które powierzchnie są widoczne. Prześlemy cenę i termin realizacji, zwykle tego samego dnia roboczego. Doradzimy technologię, zanim poniesiesz jakiekolwiek koszty.
Przydatne w zgłoszeniu: zastosowanie, wymagania (przezroczystość, temperatura, elastyczność), liczba sztuk, wymiary, termin i plik CAD. Przed rozmową możemy podpisać NDA.
Pytania i odpowiedzi
SLA utwardza światłem ciekłą żywicę i daje bardzo precyzyjne, gładkie części, idealne do modeli, prototypów i części przezroczystych. SLS spieka laserem proszek poliamidowy i daje wytrzymałe części funkcyjne oraz serie bez podpór. SLA wybiera się do wyglądu i detalu, SLS do wytrzymałości i produkcji.
SLA to jedna z najdokładniejszych technologii druku 3D. Według producenta drukarka Formlabs Form 4L trzyma tolerancję ±0,15% (nie mniej niż ±0,02 mm) dla wymiarów do 30 mm i ±0,3% dla wymiarów do 150 mm. Odwzorowuje ścianki od 0,2 mm i detale od 0,1 mm.
Najczęściej z żywic Standard, Clear i Tough 2000. Do wyboru są też żywice wytrzymałe (Tough), sztywne i odporne na temperaturę (Rigid, High Temp), elastyczne (Flexible, Elastic, Silicone), niepalne, ESD, odlewnicze oraz biozgodne do zastosowań medycznych. Materiał dobieramy do funkcji części przy wycenie.
W jednym kawałku do 353 × 196 × 350 mm. Większe modele dzielimy na części, drukujemy osobno, łączymy i wykańczamy, tak powstała na przykład makieta łuku zębowego o długości 41,5 cm.
Tak, z żywicy Clear. Po szlifowaniu, polerowaniu i lakierowaniu część jest przejrzysta, widać przez nią kanały i wnętrze. Tak wykonaliśmy m.in. przezroczyste obudowy silnika pokazowego.
Cena zależy od objętości i wysokości modelu, żywicy, liczby sztuk i obróbki. Przykłady z cennika CADXPERT: przezroczysta obudowa ok. 52 × 52 × 18 mm z żywicy Clear kosztowała 85 zł netto (104,55 zł brutto), a uchwyt ok. 147 mm z żywicy Tough 1500 do 160 zł netto (196,80 zł brutto) za sztukę. Dokładną cenę podajemy po przesłaniu modelu, zwykle tego samego dnia.
Od 3 dni roboczych od akceptacji wyceny. Termin zależy od wysokości modelu, liczby sztuk i obróbki, polerowanie czy lakierowanie dodaje zwykle 1 do 2 dni.
Tak, w obu żywicę utwardza światło, warstwa po warstwie. Różnią się źródłem światła: w klasycznym SLA to laser, w nowszych drukarkach ekran LCD (MSLA, w drukarkach Formlabs nazywany LFD). Efekt dla Ciebie jest podobny: gładka i dokładna część z żywicy.
Tak. Gładka powierzchnia SLA dobrze przyjmuje grunt i lakier, dlatego druk SLA jest popularny we wzornictwie, elektronice użytkowej i modelach marketingowych. Lakierujemy w kolorach z palety RAL.
To zależy od żywicy. Żywice standardowe są sztywne, ale miękną w wyższej temperaturze. Do części funkcyjnych są żywice Tough, odpowiedniki ABS i PP, a do pracy w cieple High Temp i Rigid 10K o temperaturze ugięcia ponad 200 °C (przy obciążeniu 0,45 MPa).
Do krótkich serii precyzyjnych detali tak, na jednej platformie mieści się wiele małych części. Przy większych seriach części funkcyjnych zwykle korzystniejszy jest druk SLS z poliamidu. Przy wycenie porównamy oba warianty.
Wyślij model STL lub STEP w skali 1:1. Ścianki powinny mieć co najmniej 0,2 mm, otwory 0,5 mm, a puste wnętrza otwory odpływowe dla żywicy. Napisz, które powierzchnie są widoczne, podpory ustawimy po przeciwnej stronie.
Stan informacji: październik 2026. Dane techniczne drukarek i żywic podano na podstawie materiałów producenta. Formlabs.