

Model 3D
Plik STEP/STL, sprawdzenie wymiarów, obciążeń, montażu i tolerancji.
Drukujemy w technologii FDM na przemysłowych drukarkach Stratasys: prototypy, oprzyrządowanie, obudowy i części zamienne z tworzyw inżynieryjnych, od 1 sztuki po krótkie serie. Wyślij model, a wycenę prześlemy zwykle tego samego dnia.
Wolisz porozmawiać? +48 666 682 400 lub +48 12 307 25 24
*Podane wymiary dotyczą drukarki Stratasys F770 (ABS-M30 i ASA). Inne materiały drukujemy na innych maszynach FDM.
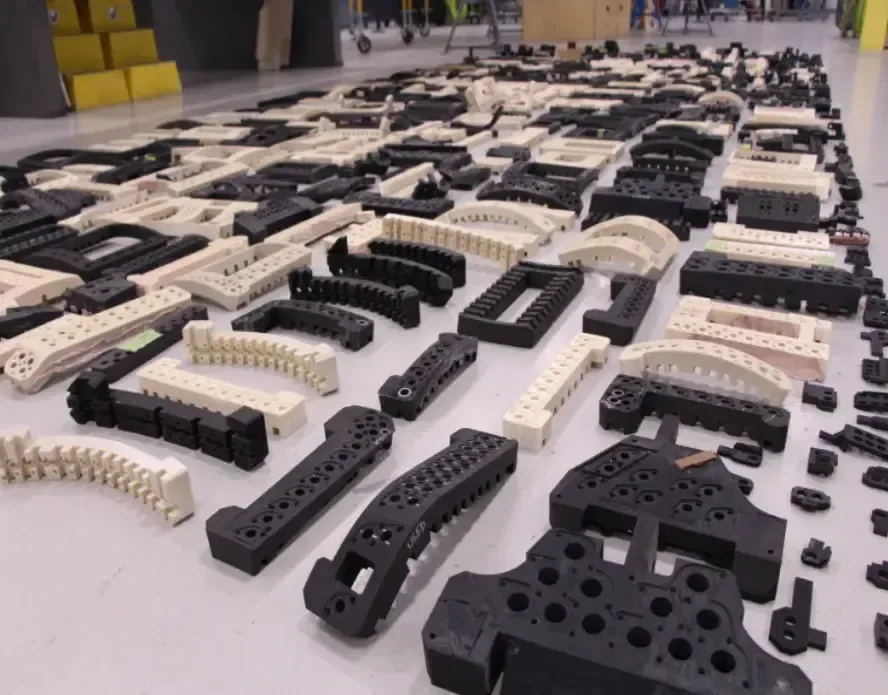
FDM (Fused Deposition Modeling) to metoda przyrostowa: głowica uplastycznia tworzywo podawane z rolki i układa je ścieżka po ścieżce, warstwa po warstwie. Z modelu CAD powstaje fizyczna część, bez formy i bez narzędzi.
W drukarkach przemysłowych komora robocza jest zamknięta i podgrzewana, a w przypadku większości tworzyw podpory drukuje się z drugiego materiału, który rozpuszcza się po druku. Dzięki temu duże części się nie odkształcają, a wnętrza i przewieszenia wychodzą czyste. Grubość warstwy wynosi od 0,178 do 0,33 mm.
FDM a FFF: oba określenia opisują tę samą zasadę. „FDM” to nazwa związana ze Stratasys, „FFF”, określenie ogólne, używane też przy drukarkach biurkowych. O jakości części decydują maszyna, materiał i przygotowanie procesu, a nie sama nazwa.
Zmiana geometrii to poprawka w modelu, a nie przeróbka narzędzia.
UV, temperatura, obciążenie, ESD i palność (m.in. ULTEM 9085 o niskiej emisji dymu i toksyczności).
Projekt lub skan 3D, wydruk, obróbka powierzchni i wkładki montażowe w jednym miejscu.
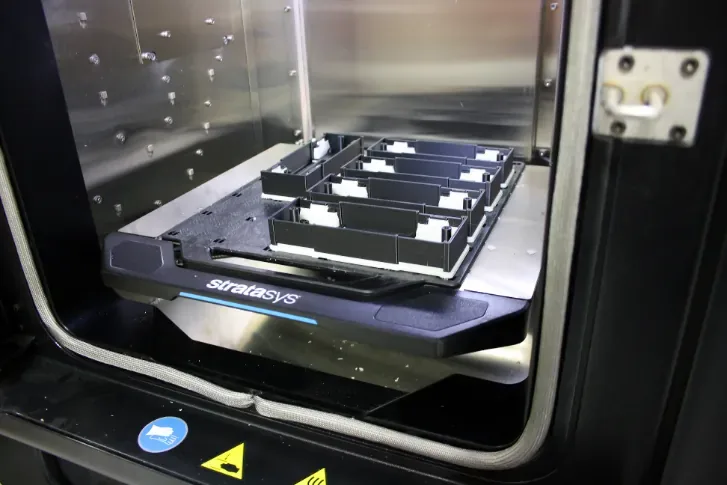
Plik STEP/STL, sprawdzenie wymiarów, obciążeń, montażu i tolerancji.
Orientacja części, grubość warstwy, wypełnienie, podpory i materiał.
Głowica odkłada ścieżki tworzywa w podgrzewanej komorze.
Rozpuszczenie podpór, pomiary, wykończenie i pakowanie.
Nie zaczynamy od wyboru drukarki. Najpierw ustalamy, jaki problem ma rozwiązać część, w jakich warunkach będzie pracować i na kiedy jest potrzebna.
Elementy dopasowane do konkretnej linii i produktu, bez czekania na narzędziownię.
Odtwarzamy elementy do naprawy lub modyfikacji maszyny, także na podstawie skanu 3D, gdy nie ma dokumentacji.
Prototypy do sprawdzenia kształtu, montażu i funkcji, zanim zamówisz narzędzia produkcyjne.
FDM skraca oczekiwanie na prosty przyrząd, odciąża CNC i przyspiesza kolejne wersje projektu. Przy każdym zapytaniu porównujemy koszt, funkcję i jakość z innymi metodami, i mówimy wprost, gdy lepszy będzie SLS, SLA albo frezowanie.
Dwanaście przykładów przemysłowego druku FDM. Elementy oznaczone „Realizacja CADXPERT” wykonaliśmy sami; pozostałe zdjęcia pochodzą od producenta drukarek, firmy Stratasys, i pokazują projekty jej użytkowników.
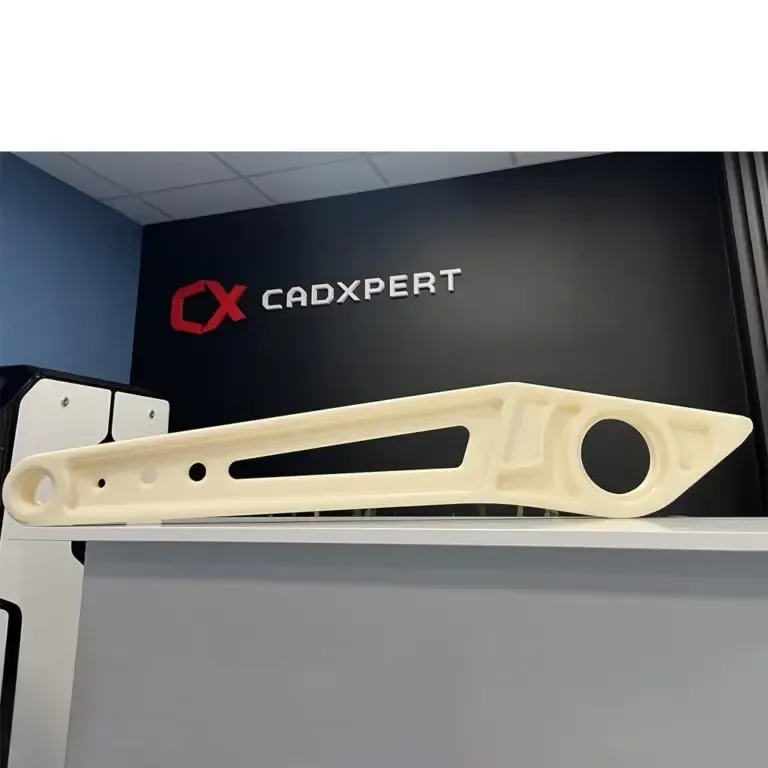
Długi, lekki przyrząd z otworami ulżeniowymi, jeden wydruk zamiast konstrukcji skręcanej z kilku elementów.
Fot. CADXPERT
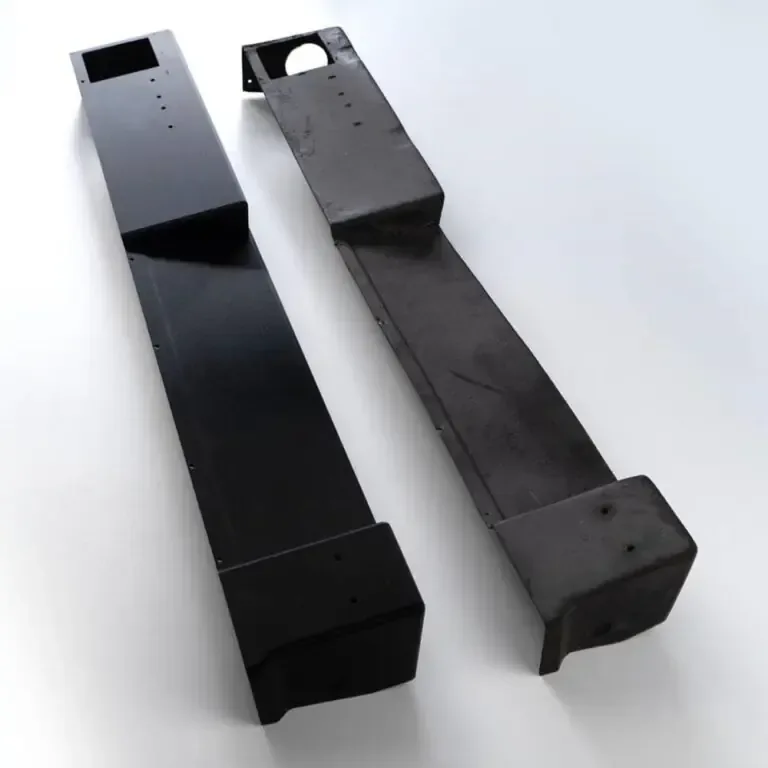
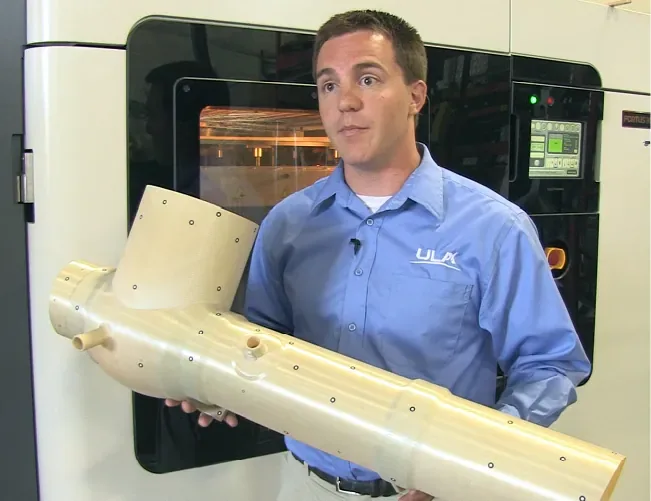
Podłużne części obudowy urządzenia wydrukowane w całości, z gniazdami montażowymi.
Fot. CADXPERT
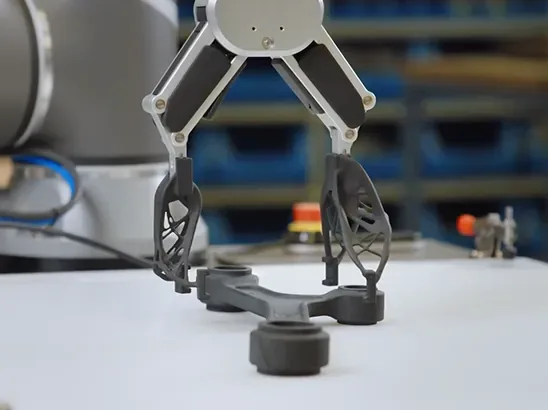
Lekkie palce chwytaka dopasowane do kształtu przenoszonego detalu.
Fot. Stratasys • źródło ↗
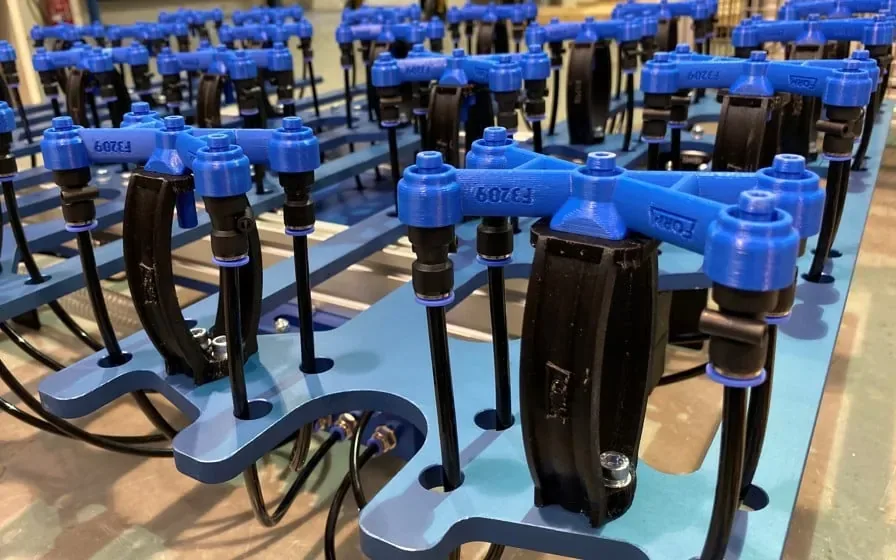
Powtarzalne mocowanie części, wykonane w liczbie potrzebnej na stanowisku.
Fot. Stratasys • źródło ↗
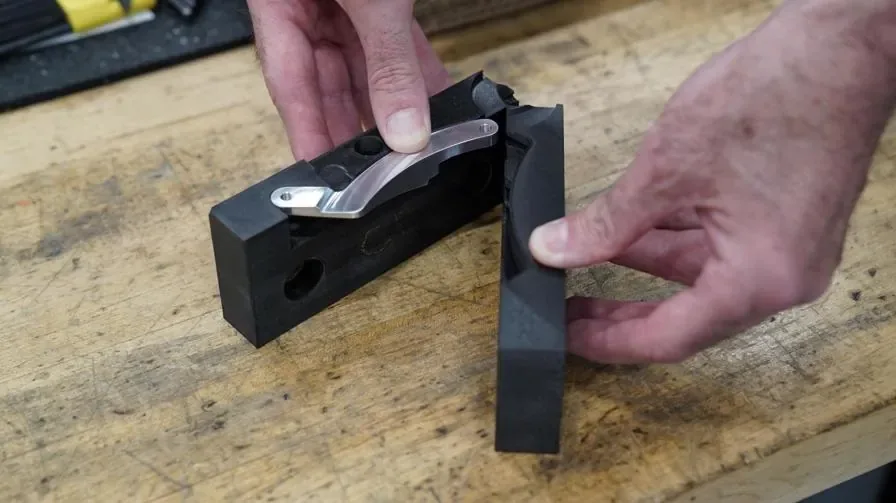
Mocowanie dopasowane do konkretnej operacji obróbczej lub kontrolnej.
Fot. Stratasys • źródło ↗
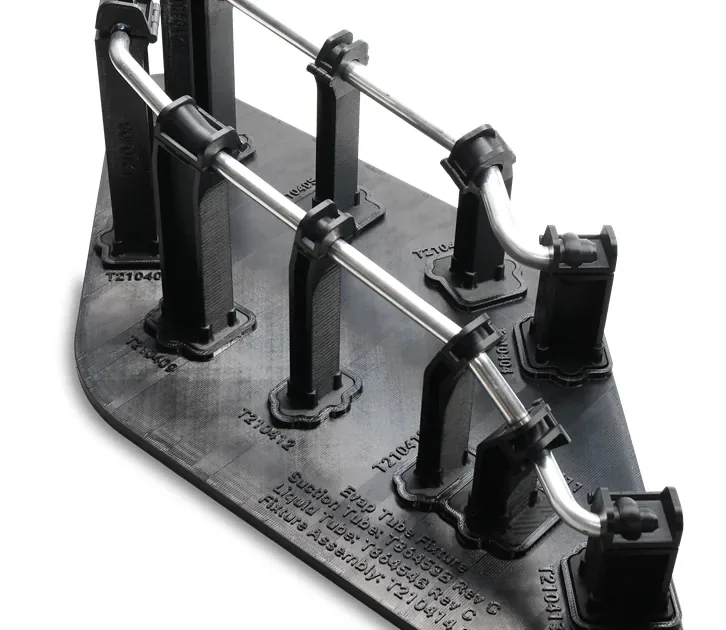
Pozycjonowanie elementów i szybka ocena wymiarów na linii.
Fot. Stratasys / Valeo • źródło ↗
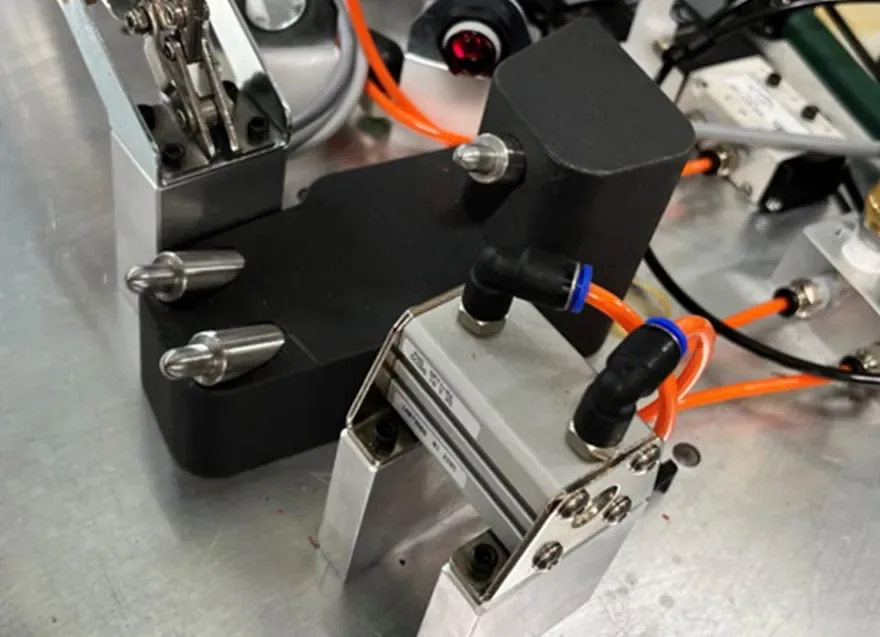
Oprzyrządowanie z kompozytów z włóknem węglowym tam, gdzie liczy się sztywność.
Fot. Stratasys • źródło ↗
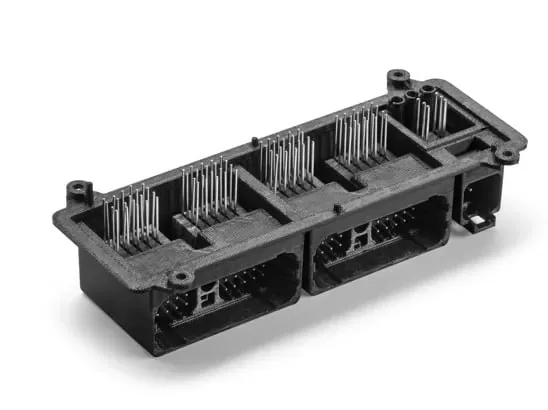
Osłony, kasety i mocowania stosowane przy elektronice wrażliwej na ładunki elektrostatyczne.
Fot. Stratasys • źródło ↗
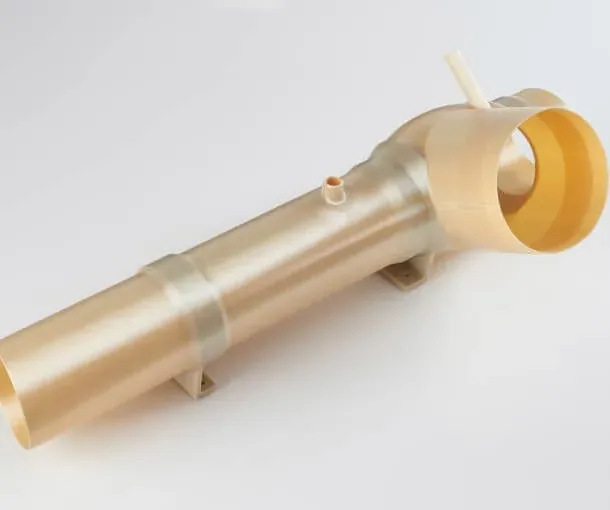
Kształty trudne do frezowania, z materiału dobranego do wymagań dotyczących palności.
Fot. Stratasys • źródło ↗
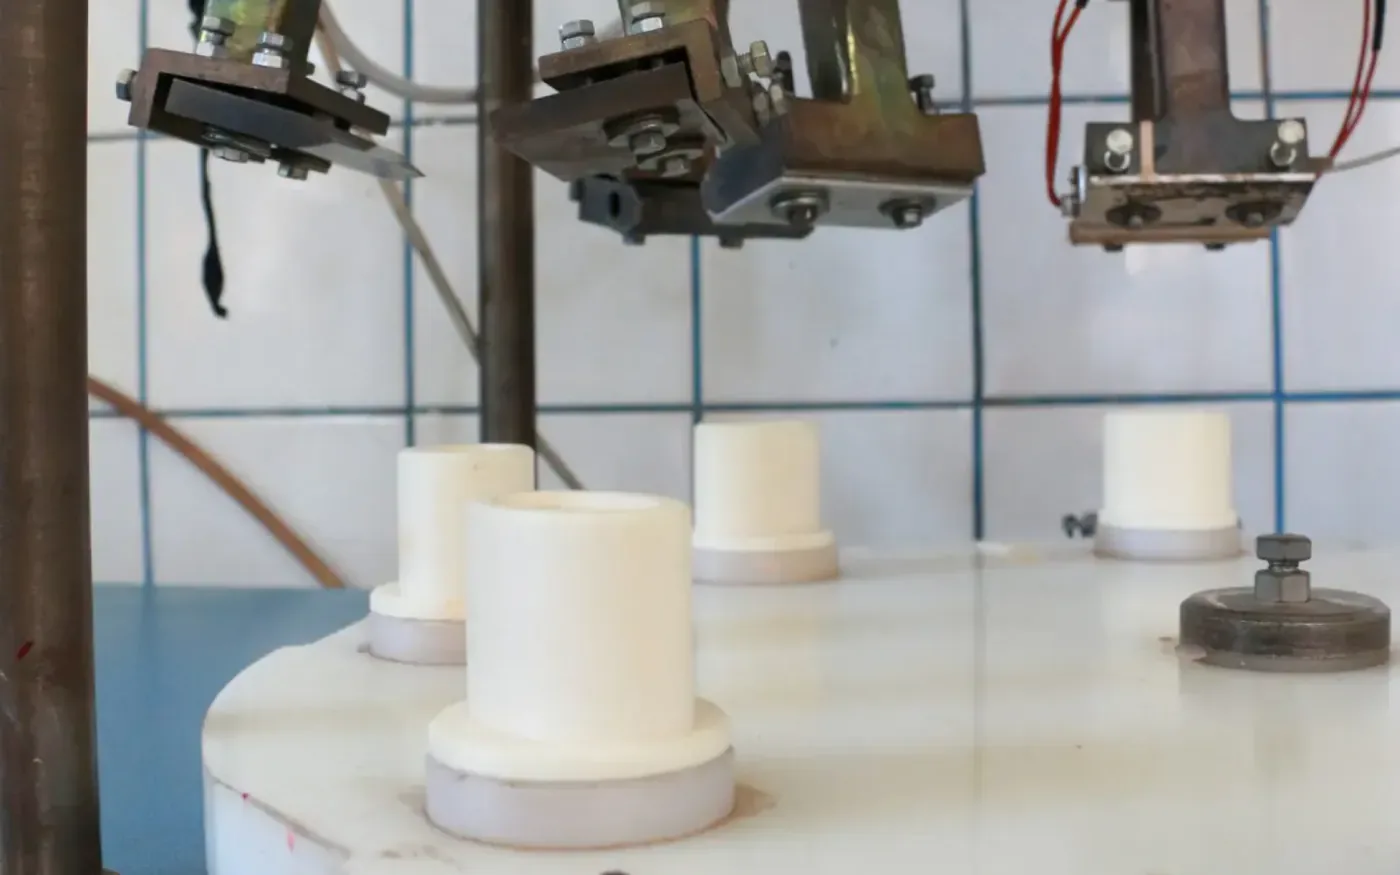
8 gniazd z ASA na linię pakującą kosmetyki, ze skanu 3D do montażu w kilka dni.
Fot. CADXPERT • opis realizacji ↓
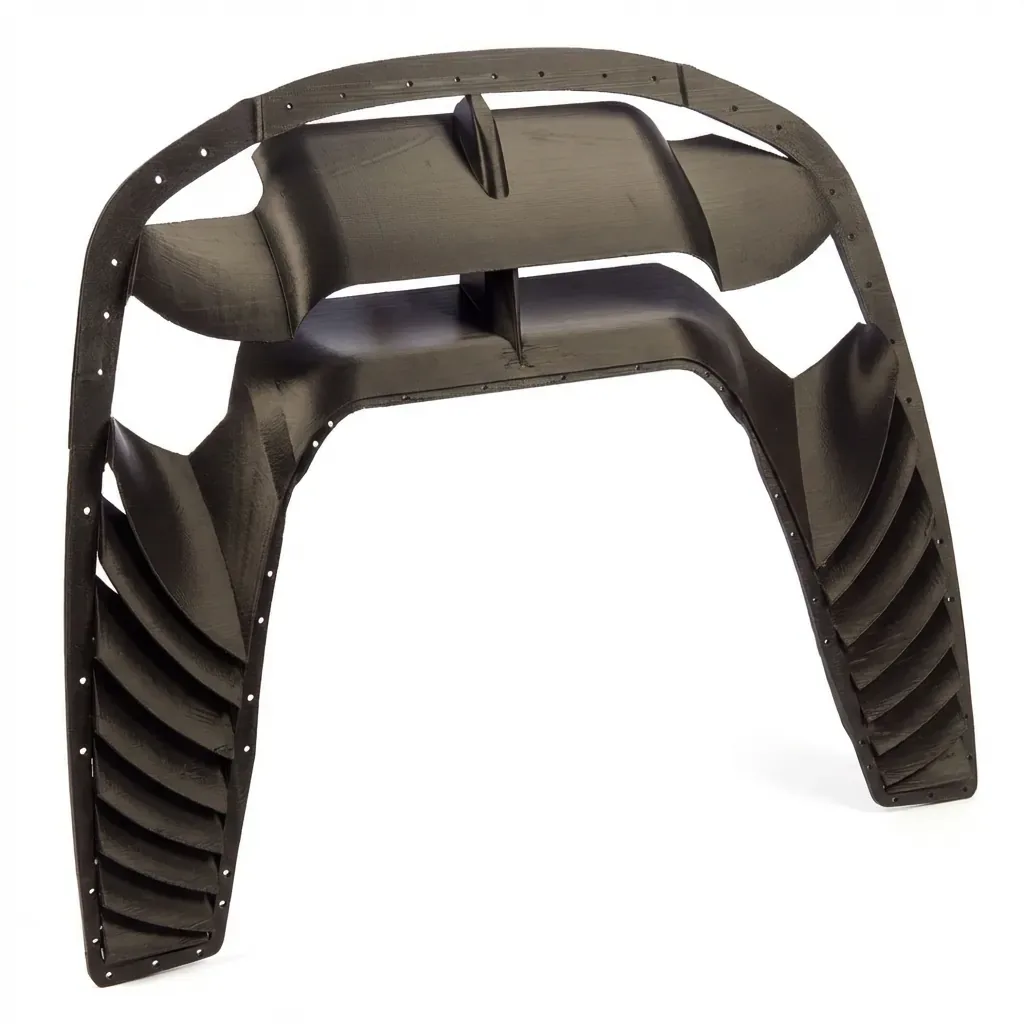
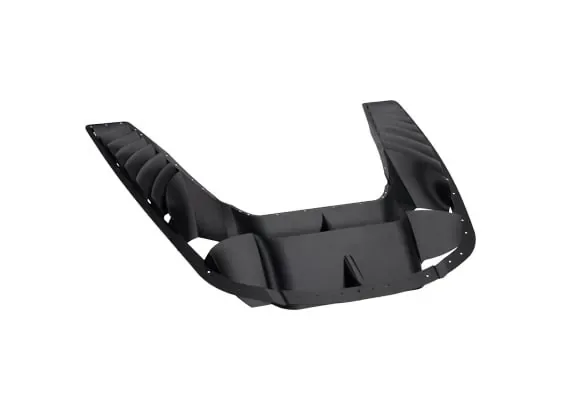
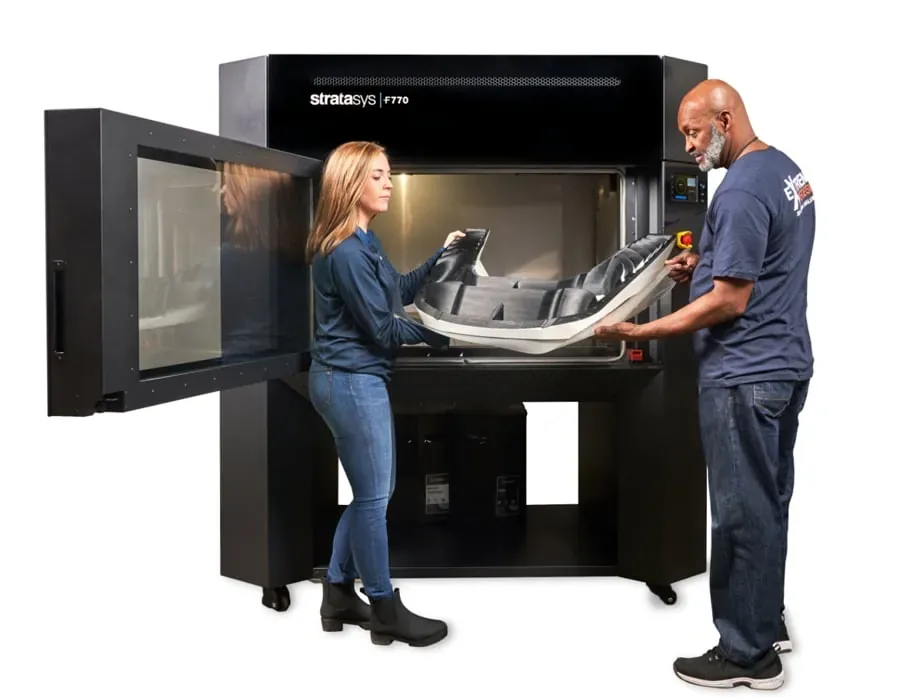
Osłony maszyn i elementy zabudowy w jednym kawałku, bez łączenia kilku wydruków.
Fot. Stratasys • karta F770 ↗
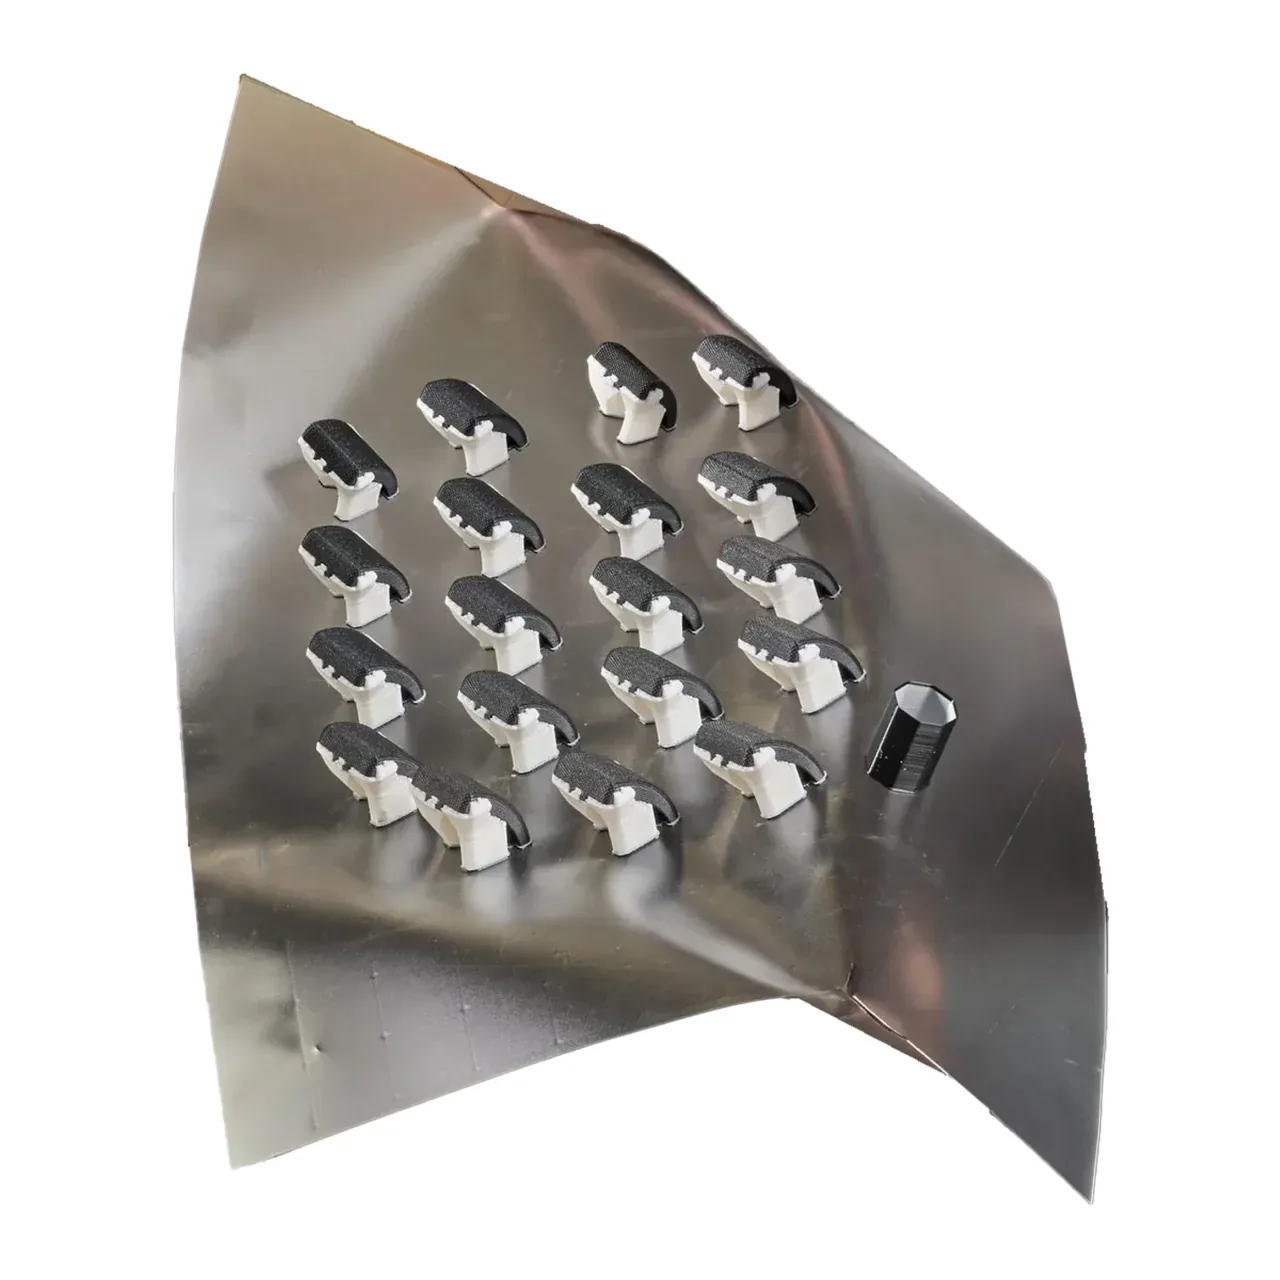
Szablon dopasowany do kształtu blachy wskazuje położenie otworów i przyspiesza montaż.
Fot. Stratasys • karta F770 ↗
Zdjęcia producenta pokazują możliwości różnych drukarek FDM. Nie z każdego pokazanego materiału można drukować na każdej maszynie, dostępność potwierdzamy przy wycenie.
Materiał dobieramy do warunków pracy części: temperatury, obciążenia, kontaktu z substancjami chemicznymi, promieniowania UV oraz wymagań dotyczących ESD i palności. Cztery tworzywa, z których drukujemy najczęściej:
Wytrzymalszy o 25 do 70% od standardowego ABS, w wielu kolorach. Prototypy funkcjonalne, przyrządy, narzędzia i części użytkowe.
Odporny na promieniowanie UV i warunki atmosferyczne; zapewnia dobrą jakość powierzchni. Osłony, obudowy i oprzyrządowanie.
Tworzywo PEI stosowane w lotnictwie i kolejnictwie: wysoka wytrzymałość przy niskiej masie, odporność na temperaturę i substancje chemiczne, niska palność.
ABS rozpraszający ładunki elektrostatyczne. Uchwyty, osłony i przyrządy stosowane przy wrażliwej elektronice.
Na zapytanie: poliwęglan PC (wyższa temperatura pracy i sztywność) oraz kompozyt Nylon 12CF z włóknem węglowym (sztywne, lekkie przyrządy zamiast metalu). Dostępność i maksymalny gabaryt podamy w wycenie.
| Wymaganie | ABS-M30 | ASA | ULTEM 9085 | ABS-ESD7 |
|---|---|---|---|---|
| Prototypy i przyrządy ogólne | ✓ pierwszy wybór | ✓ | możliwy, droższy | nie dotyczy |
| Praca na zewnątrz, UV | nie dotyczy | ✓ pierwszy wybór | nie dotyczy | nie dotyczy |
| Wysoka temperatura, palność | nie dotyczy | nie dotyczy | ✓ pierwszy wybór | nie dotyczy |
| Otoczenie elektroniki (ESD) | nie dotyczy | nie dotyczy | nie dotyczy | ✓ pierwszy wybór |
| Duże części do 1000 mm (F770) | ✓ | ✓ | mniejszy gabaryt | mniejszy gabaryt |
Nie wiesz, który materiał wybrać? Wyślij model i opisz warunki pracy, dobierzemy tworzywo przy wycenie.
Na drukarce Stratasys F770 drukujemy elementy do 1000 × 610 × 610 mm z ABS-M30 i ASA: duże prototypy, osłony maszyn, przyrządy i szablony.
Jeden wydruk to mniej połączeń, mniej montażu i brak sumowania tolerancji. Gdy model jest większy niż komora, projektujemy podział na segmenty i sposób ich łączenia. Duże części drążymy i optymalizujemy pod kątem druku, więc często są lżejsze i tańsze, niż sugeruje ich rozmiar.
F770: ABS-M30 i ASA. ULTEM, ESD i kompozyty drukujemy na mniejszych maszynach.
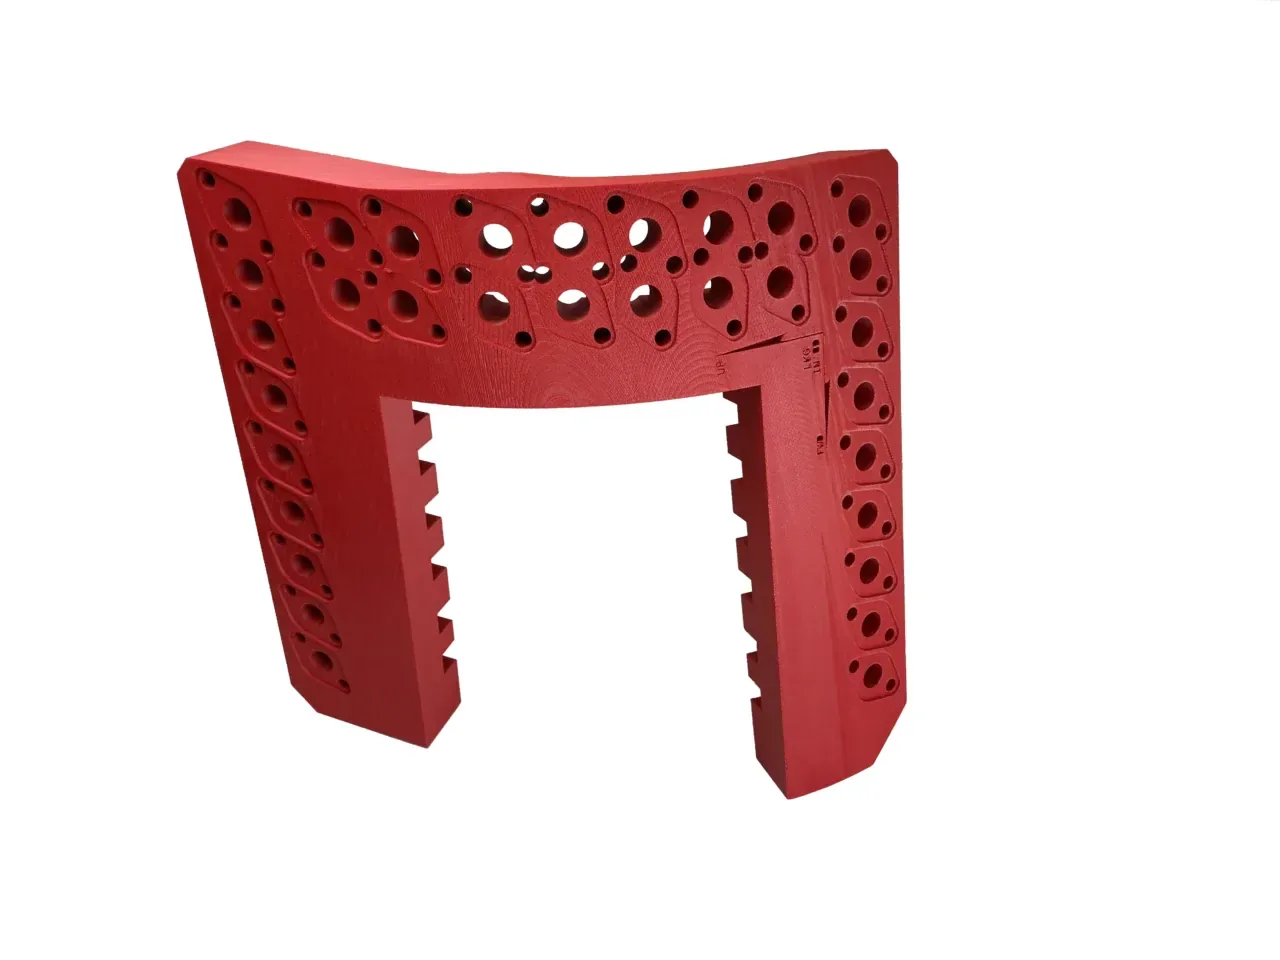
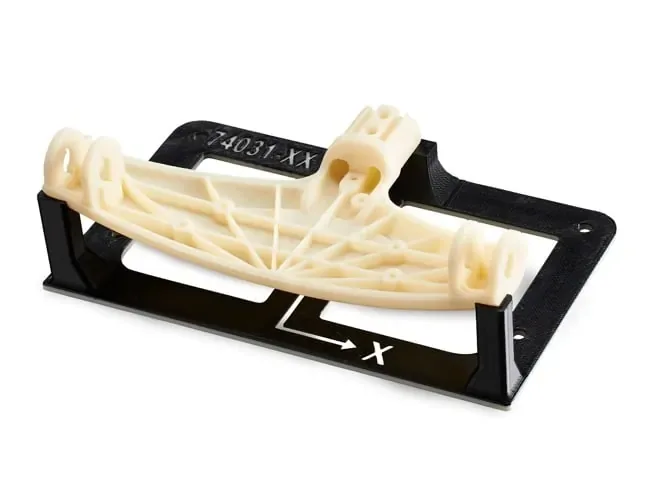
Przyrząd z perforacją: galeria karty drukarki F770 na cadxpert.pl, fot. Stratasys.
Parametry dobieramy do konkretnej części. Właściwości maszyny to punkt wyjścia, a nie gwarantowana tolerancja dla każdej geometrii.
Stratasys F770, ABS-M30 i ASA
Dobierana do wielkości części i wymaganej jakości powierzchni
Zależnie od tworzywa, np. ABS i ASA z podporą rozpuszczalną
Prototyp, seria pomostowa, części zamienne
Wytrzymałość w osi Z (między warstwami) jest niższa niż w płaszczyźnie warstw. Orientację dobieramy do obciążenia.
Zbyt cienkie ścianki, małe otwory i długie przewieszenia mogą wymagać zmian w projekcie lub zastosowania podpór.
Przy połączeniach często rozkręcanych stosujemy metalowe wkładki gwintowane.
Dokładność zależy od maszyny, materiału, wielkości i orientacji. Pasowania ustalamy przed drukiem.
Warstwy są widoczne. Gdy liczy się estetyka, planujemy wygładzanie i lakierowanie.
Przy dużych obciążeniach lub wymaganiach wynikających z norm branżowych zalecamy wydruk testowy przed serią.
Powierzchnie bazowe, wymiary krytyczne i pasowania, obciążenia, temperaturę pracy, liczbę sztuk i sposób kontroli. Tolerancje dla F770 (zależne od osi i wymiaru) podaje specyfikacja producenta ↗.
Wydruk FDM ma widoczne warstwy. Gdy liczy się wygląd, szczelność albo połączenia śrubowe, wykończenie planujemy razem z wydrukiem, ta sama część może wyglądać zupełnie inaczej:
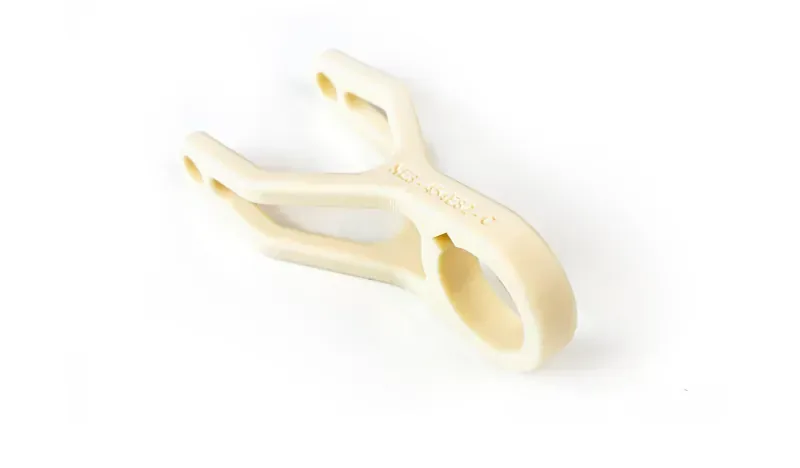
Po usunięciu podpór. Wystarcza do przyrządów i prototypów funkcjonalnych.
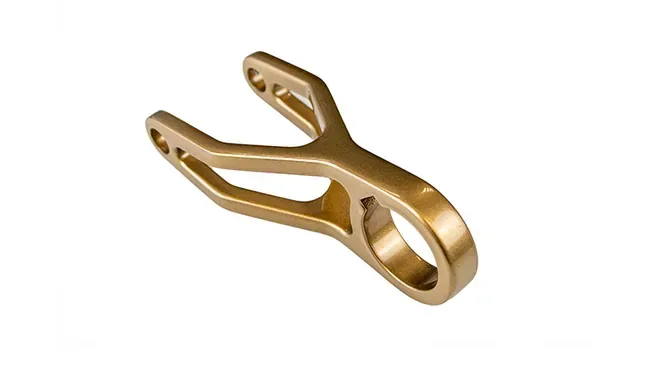
Gładka powierzchnia w kolorze z palety RAL, także wzorce wojskowe. +1 do 2 dni.
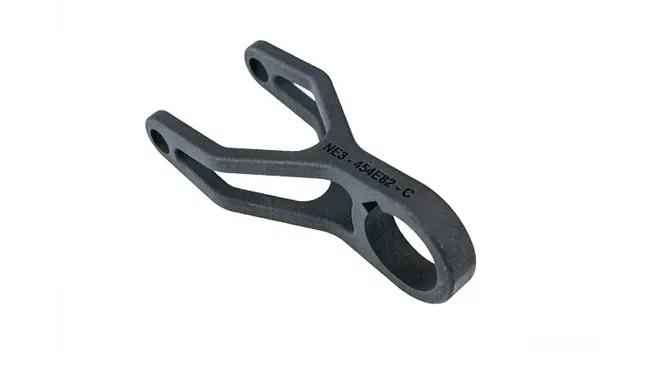
Zwiększa szczelność wydruku. Przy wymaganej szczelności zalecamy test.
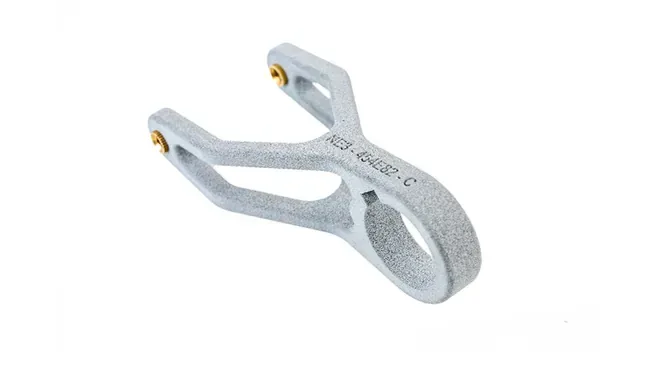
Metalowe wkładki do połączeń śrubowych przeznaczonych do wielokrotnego montażu.
Zdjęcia: ta sama część po różnych rodzajach obróbki, fot. CADXPERT, usługi druku 3D. Zakres obróbki dla konkretnego materiału FDM potwierdzamy w wycenie.
Najlepsza metoda zależy od kształtu, materiału, wymaganej powierzchni i liczby sztuk. Technologię dobieramy przy wycenie, jeśli FDM nie jest najlepszym rozwiązaniem, powiemy o tym.
| Metoda | Kiedy zwykle wybrać | Na co uważać | Więcej |
|---|---|---|---|
| FDM tworzywo z rolki | Duże części, oprzyrządowanie, obudowy, tworzywa ABS/ASA/ULTEM/ESD, 1, kilkaset sztuk | Widoczne warstwy, niższa wytrzymałość w osi Z | Jesteś tutaj |
| SLS proszek PA12 | Serie małych i średnich części o złożonej geometrii, bez podpór | Gabaryt komory, lekko chropowata powierzchnia | Druk 3D SLS ↗ |
| SLA żywica | Drobne detale i gładka powierzchnia, prototypy wizualne, modele przezroczyste | Właściwości żywic, utwardzanie po druku | Druk 3D SLA ↗ |
| SAF proszek PA11/PA12 | Większe serie małych części użytkowych | Opłaca się przy dobrze wypełnionej komorze | Produkcja niskoseryjna ↗ |
| CNC | Metal, wysokie obciążenia, ścisłe pasowania | Dłuższy czas, koszt rośnie ze złożonością kształtu | FDM pozwala wykonać przyrządy i mocowania |
| Wtrysk | Tysiące identycznych części, zamrożony projekt | Koszt i czas wykonania formy | FDM na prototypy i produkcję pomostową |
Porównanie orientacyjne. Próg opłacalności zależy od części, porównujemy pełny koszt: przygotowanie, czas, materiał, obróbkę, zmiany konstrukcyjne i zapas magazynowy.
Realizacja usługowa CADXPERT, wdrożenie u polskiego producenta maszyn i dwa projekty użytkowników Stratasys na świecie. Liczby dotyczą tych projektów, nie każdej części FDM.
Nowy format tubek nie pasował do gniazd zgrzewarki i linia stanęła. Zeskanowaliśmy tubkę, zaprojektowaliśmy gniazdo i wydrukowaliśmy serię na Stratasys F120 z ASA (warstwa 0,254 mm).
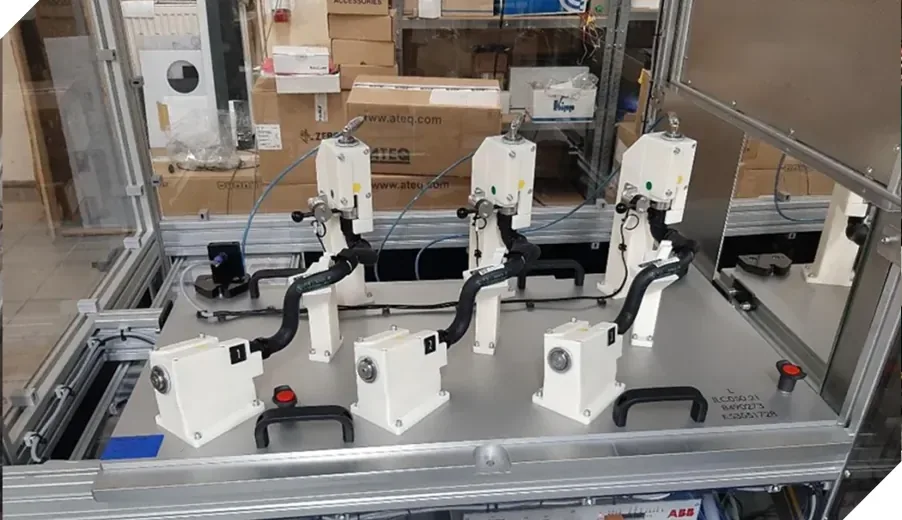
Polski producent maszyn drukuje na drukarkach Stratasys serii F123 części maszyn i oprzyrządowanie. Centra CNC obrabiają aluminium i stal, a drukarki pracują równolegle, 24 godziny na dobę.
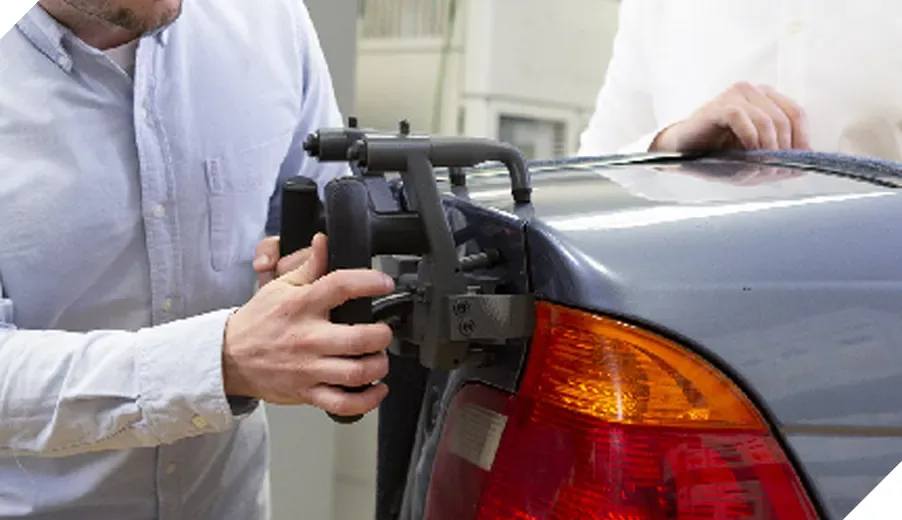
W zakładzie BMW w Ratyzbonie narzędzia montażowe drukuje się z ABS-M30 z wypełnieniem ażurowym. Materiał zapewnia wytrzymałość porównywalną z PA6, a pracownik trzyma w rękach znacznie lżejsze narzędzie.
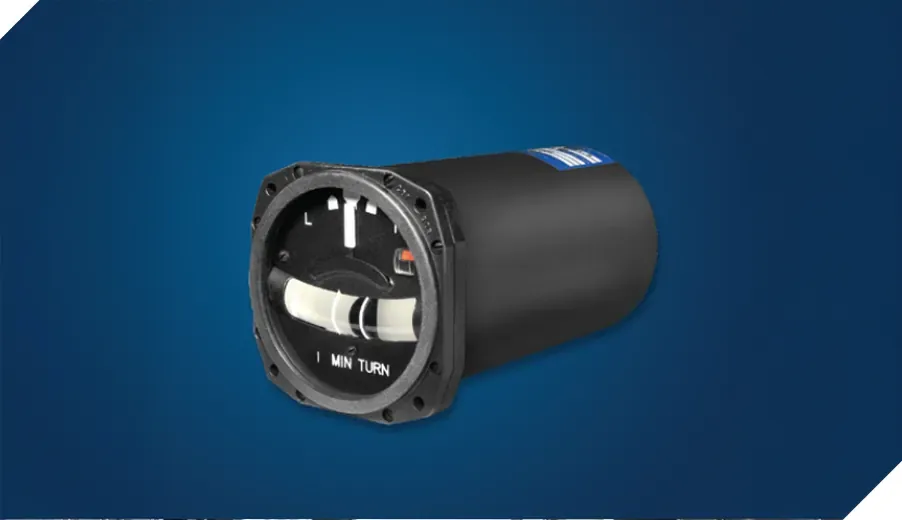
Producent przyrządów pokładowych zastąpił formy i obróbkę CNC drukiem z ULTEM 9085, który spełnia lotnicze wymagania palności, toksyczności i emisji dymu.
Liczby pochodzą z opublikowanych studiów przypadku na cadxpert.pl. Projekty BMW i Kelly Manufacturing to wdrożenia użytkowników technologii Stratasys, nie są przedstawiane jako usługi wykonane przez CADXPERT.
O cenie decyduje ilość materiału, czas pracy drukarki i rodzaj tworzywa. Część z ABS kosztuje mniej niż ta sama część z ULTEM, a przy seriach cena jednostkowa spada. Po otrzymaniu modelu wycenę przesyłamy zwykle tego samego dnia.
Duże części drążymy i optymalizujemy pod kątem druku, mniej materiału i krótszy druk to niższa cena.
Gniazdo montażowe z ASA (FDM) w porównaniu z frezowaniem z POM:
| Druk 3D FDM | Frezowanie CNC | |
|---|---|---|
| 1 sztuka | ok. 100 zł netto | ok. 500 zł netto |
| 8 sztuk | 675 zł netto | 720 zł netto |
| Czas wykonania | 3 dni | 2 do 3 tygodnie |
Przy pojedynczej sztuce druk był 5 razy tańszy, przy ośmiu ceny się zbliżyły, o wyborze zdecydował czas. Dane historyczne z opisu realizacji, nie cennik.
Wystarczy model albo opis zastosowania. Nie masz pliku CAD? Zaprojektujemy część na podstawie dokumentacji, rysunku albo skanu 3D istniejącego elementu.
Prześlij plik STEP lub STL przez formularz wyceny online. Dopisz liczbę sztuk, przeznaczenie, obciążenia, temperaturę pracy i termin.
Inżynier sprawdza geometrię i zastosowanie, proponuje materiał, maszynę, obróbkę i termin. Wycena zwykle tego samego dnia.
Po akceptacji drukujemy, wykańczamy i kontrolujemy części. Realizacja standardowo trwa kilka dni roboczych. Wysyłamy kurierem w całej Polsce.
Zacznij od usługi. Gdy drukujesz regularnie, policzymy, czy opłaca się własna drukarka FDM. CADXPERT drukuje na zlecenie, sprzedaje i serwisuje drukarki Stratasys, więc doradzimy bez nacisku na jedno rozwiązanie.
Prześlij model do bezpłatnej wyceny albo zadzwoń. Doradzimy materiał i technologię, zanim wydasz złotówkę.
Przydatne w zgłoszeniu: zastosowanie, materiał lub wymagania, liczba sztuk, gabaryt, termin i plik CAD. Przed rozmową możemy podpisać NDA.
Pytania i odpowiedzi
FDM (Fused Deposition Modeling) to technologia przyrostowa, w której drukarka uplastycznia tworzywo termoplastyczne podawane z rolki i odkłada je ścieżka po ścieżce, warstwa po warstwie. Powstają w ten sposób prototypy, oprzyrządowanie i części użytkowe bez formy.
Zasada nanoszenia materiału jest podobna. W praktyce różnice wynikają z maszyny: podgrzewanej, zamkniętej komory, rozpuszczalnych podpór, certyfikowanych materiałów inżynieryjnych i powtarzalności procesu.
W jednym kawałku do 1000 × 610 × 610 mm na drukarce Stratasys F770 (materiały ABS-M30 i ASA). Większe elementy dzielimy na segmenty i łączymy w gotową część.
Najczęściej z ABS-M30, ASA, ULTEM 9085 i ABS-ESD7. Inne tworzywa, np. PC lub Nylon 12CF, dostępne są na zapytanie. Materiał dobieramy do temperatury pracy, obciążenia i otoczenia części.
Cena zależy od objętości części, materiału, czasu druku, liczby sztuk i wykończenia. Po przesłaniu modelu wycenę odsyłamy zwykle tego samego dnia.
Standardowo kilka dni roboczych od akceptacji wyceny. Dokładny termin podajemy w ofercie, bo zależy od wielkości części, liczby sztuk, obróbki i obłożenia maszyn.
FDM wygrywa przy dużych częściach i tworzywach typu ABS, ASA czy ULTEM. SLS jest zwykle lepszy przy seriach małych części o złożonej geometrii, bez struktur podporowych.
W uchwytach, osłonach, przyrządach i narzędziach pomocniczych często tak, tworzywa konstrukcyjne i kompozyty są lżejsze i tańsze. Nie jest to zasada uniwersalna: trzeba sprawdzić siły, temperaturę, zużycie i sztywność.
Najlepiej przesłać model STEP lub STL z liczbą sztuk i opisem warunków pracy. Bez modelu CAD możemy zacząć od rysunku, zdjęć lub skanowania 3D istniejącej części.
Stan informacji: październik 2026.