Premiera przemysłowego systemu druku 3D w technologii SLS – Formlabs Fuse X1. Poproś o ofertę.


CADXPERT / PRODUKCJA NISKOSERYJNADruk 3D części produkcyjnych i krótkich serii.
Druk 3D części produkcyjnych i krótkich serii.
Bez formy.
Bez czekania tygodniami. Od jednej części do tysięcy sztuk.
Chwytaki robotów, gniazda montażowe, jigi i fixture’y, obudowy, części maszyn, części zamienne i gotowe komponenty. Dobieramy technologię i materiał do funkcji części, nie odwrotnie.
- Produkcja od 1 sztuki do serii liczących tysiące elementów.
- FDM, SLS, SAF, SLA/LFS, PolyJet i metal SLM w jednym centrum produkcyjnym.
- Od skanu 3D i projektu po druk, obróbkę końcową, kontrolę jakości i gotowy detal.
- Możesz zacząć od usługi, bez inwestycji we własny park maszynowy.
Wycena i ocena części
Pokaż nam część. Sprawdzimy, czy warto ją drukować.
Wyślij model CAD, zdjęcie części albo opisz problem. Dobierzemy proces i podamy kierunek realizacji.
Dokumentacja poufna? Podpiszemy NDA przed przekazaniem plików.
01 / WOLUMENOd 1 sztuki do tysięcy
02 / TECHNOLOGIE6 procesów pod jednym dachem
03 / MATERIAŁYPonad 80 materiałów
04 / POUFNOŚĆNDA przed dokumentacją
ZastosowaniaNie musisz wiedzieć, co „da się drukować”.
Nie musisz wiedzieć, co „da się drukować”.
Pokażemy Ci konkretne zastosowania.
W wielu zakładach druk 3D nadal kojarzy się przede wszystkim z prototypami i prostymi modelami. Tymczasem na halach produkcyjnych technologia pracuje dziś jako narzędzie do wykonywania oprzyrządowania, części robotów, komponentów końcowych, części zamiennych i krótkich serii bez formy.
Najłatwiej zrozumieć możliwości druku 3D nie przez listę parametrów drukarek, ale przez konkretne części. Poniżej znajdziesz przykłady z produkcji, automatyki, utrzymania ruchu i R&D.
Zacznij od pytania: „Czy mamy u siebie podobną część?” Jeżeli tak, warto ją zweryfikować pod kątem druku 3D. Szczególnie gdy jest wykonywana w małej lub średniej serii, często się zmienia, długo na nią czekasz, jest droga w CNC albo wymaga kosztownej formy.
Katalog częściCo możesz produkować
Co możesz produkować
w druku 3D?
36 przykładów z produkcji, automatyki, utrzymania ruchu i R&D. Część to realizacje CADXPERT, część to wdrożenia technologii, na których pracujemy, u producentów na świecie. Znajdź element podobny do tego, który masz u siebie.
Oprzyrządowanie produkcji i automatyki
Tooling, jigi, fixture’y i chwytaki
18 przykładów
 MB COSMETICS
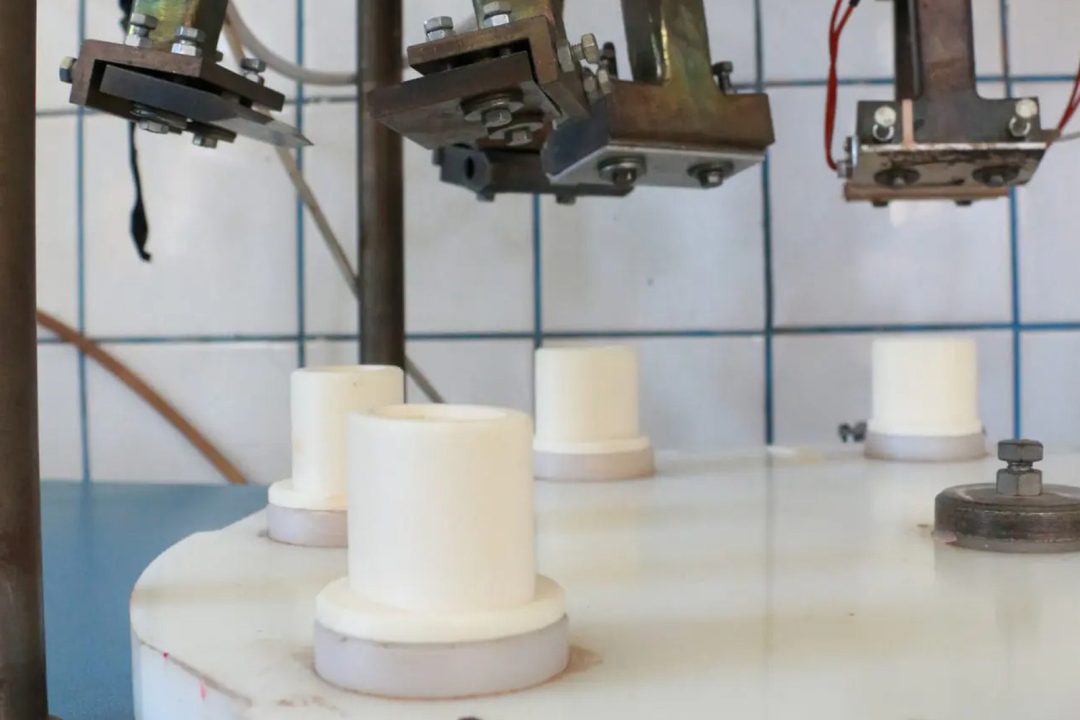
Gniazdo montażowe do zgrzewarki
Indywidualne gniazdo utrzymujące tubkę kosmetyczną w prawidłowej pozycji podczas zgrzewania. Takie oprzyrządowanie powstaje dokładnie pod geometrię konkretnego produktu, dlatego dobrze sprawdza się przy krótkich seriach, zmianach opakowania i przezbrojeniach linii. Podobne gniazda można stosować wszędzie tam, gdzie detal musi być szybko, pewnie i powtarzalnie ustalony podczas klejenia, zgrzewania, montażu albo kontroli.
- Branża
- FMCG / kosmetyki • Produkcja • UTR • Inżynier Procesu
- Technologia
- FDM • Stratasys F120 • ASA
- Efekt
- 8 gniazd • 14 h 55 min druku • ok. 100 zł/szt. vs ok. 500 zł CNC • 3 dni vs 2 do 3 tygodnie CNC • produkcja 25 tys. tubek na czas
 BMW
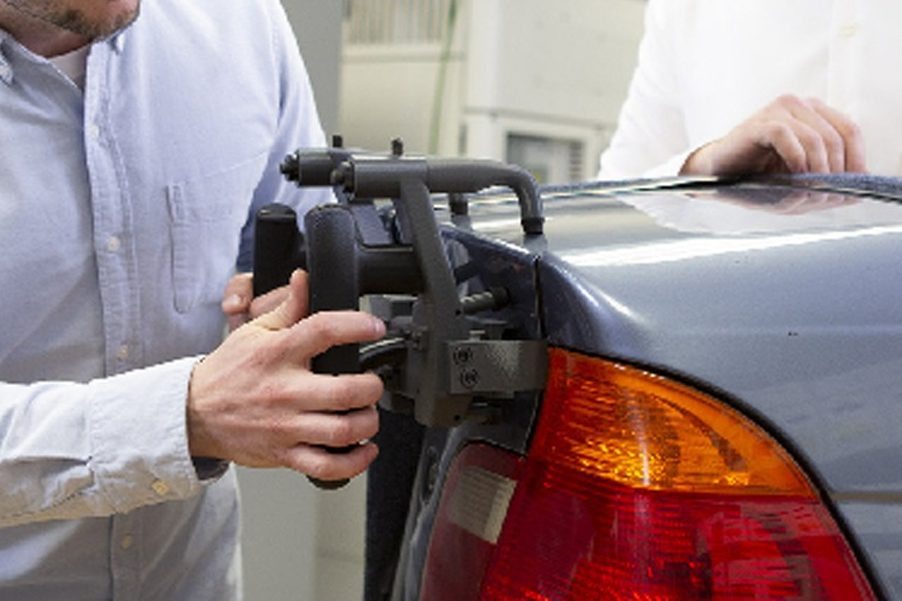
Narzędzie montażowe do wsporników zderzaka
Lekki przyrząd montażowy używany przez operatorów wielokrotnie w ciągu zmiany do prawidłowego ustawienia elementu podczas montażu. Druk 3D pozwala dopasować jego kształt do części i stanowiska, a jednocześnie ograniczyć masę narzędzia, które operator podnosi setki razy. To dobry wzorzec dla wszelkich uchwytów, przymiarów i przyrządów ręcznych, które dziś są frezowane z pełnego materiału lub wykonywane jako ciężkie konstrukcje metalowe.
- Branża
- Automotive • Produkcja • Manufacturing Engineering
- Technologia
- FDM • Stratasys Fortus • ABS-M30
- Efekt
- 72% mniej masy • 18 dni → 1,5 dnia • koszt niższy o 58%
 MICHELIN
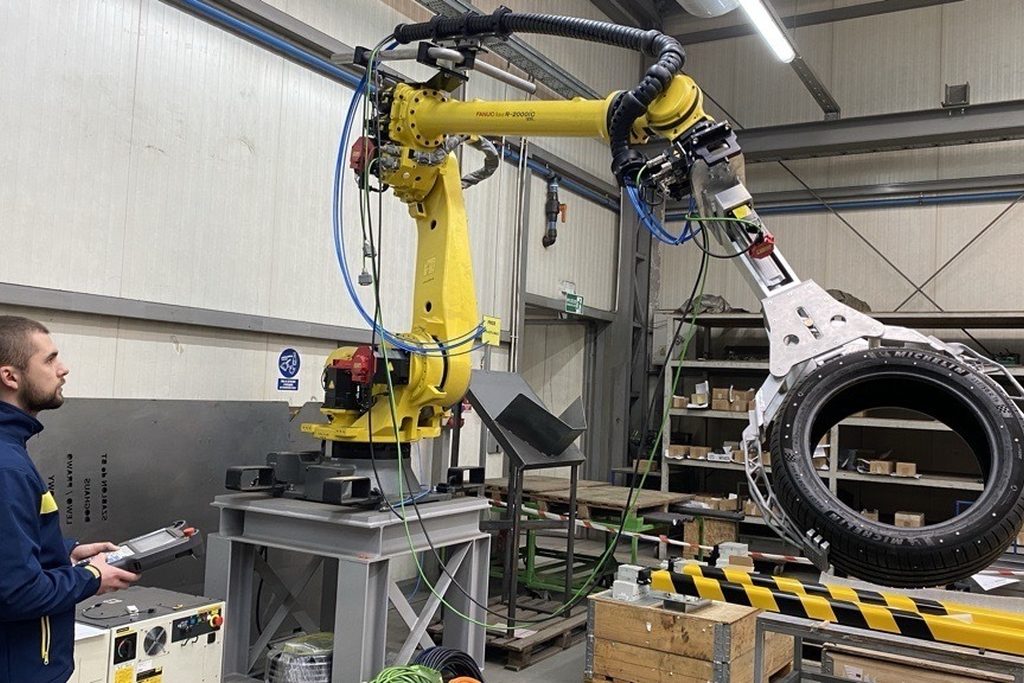
Chwytak robota
EOAT przeprojektowany od zera pod produkcję addytywną, a nie skopiowany 1:1 z rozwiązania metalowego. Lżejsza geometria ogranicza obciążenie ramienia robota i może poprawić dynamikę pracy całego stanowiska. Podobnie można projektować chwytaki, adaptery, palce, korpusy i elementy prowadzące, szczególnie gdy ważna jest niska masa, integracja kilku funkcji albo nietypowy kształt chwytanego detalu.
- Branża
- Automotive • Automatyka • Produkcja
- Technologia
- SLM • AlSi10Mg • projektowanie generatywne
- Efekt
- Redukcja masy o 50 do 60% • realizacja z tygodni skrócona do kilkudziesięciu godzin
 ETIENNE LACROIX
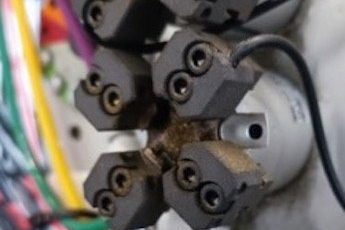
32 szczęki chwytaka robota
Wymienne szczęki EOAT pobierają rozgrzane metalowe inserty i umieszczają je w formie wtryskowej. Każda szczęka jest elementem roboczym dopasowanym do konkretnego detalu i może być szybko zastąpiona po zużyciu lub zmianie produktu. To dobry przykład dla automatyki, w której często zmieniają się formaty, chwytane komponenty albo potrzebne są krótkie serie specjalnych palców i szczęk robota.
- Branża
- Produkcja tworzyw • Automatyka • Tooling
- Technologia
- SLS • Fuse • Nylon 12
- Efekt
- Koszt szczęki niższy o ok. 98% • 3 tygodnie → 1 dzień • po ok. 60 tys. części nadal działały • wymierne oszczędności w skali roku
 ETIENNE LACROIX
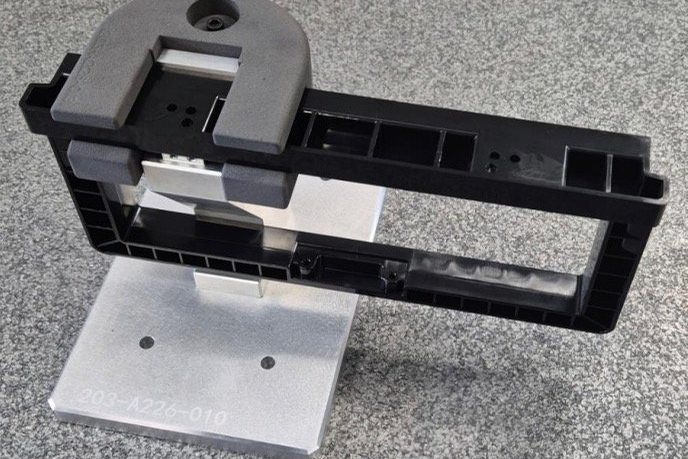
Fixture do zgrzewania ultradźwiękowego
Przyrząd utrzymuje mosiężne inserty w części wtryskowej podczas zgrzewania ultradźwiękowego. Cienkie żebra pozycjonują komponenty i zapewniają ich stabilność w trakcie działania nacisku i drgań. Podobne fixture’y mogą być stosowane przy wciskaniu insertów, klejeniu, zgrzewaniu, montażu i wszędzie tam, gdzie kilka elementów musi pozostać dokładnie ustawionych przez cały cykl operacji.
- Branża
- Produkcja tworzyw • Tooling • Produkcja
- Technologia
- SLS • Fuse • Nylon 12
- Efekt
- Ponad 3000 zgrzewów • koszt niższy o ok. 93% • 2 do 3 tygodnie → 1 dzień
 GENESIS SYSTEMS
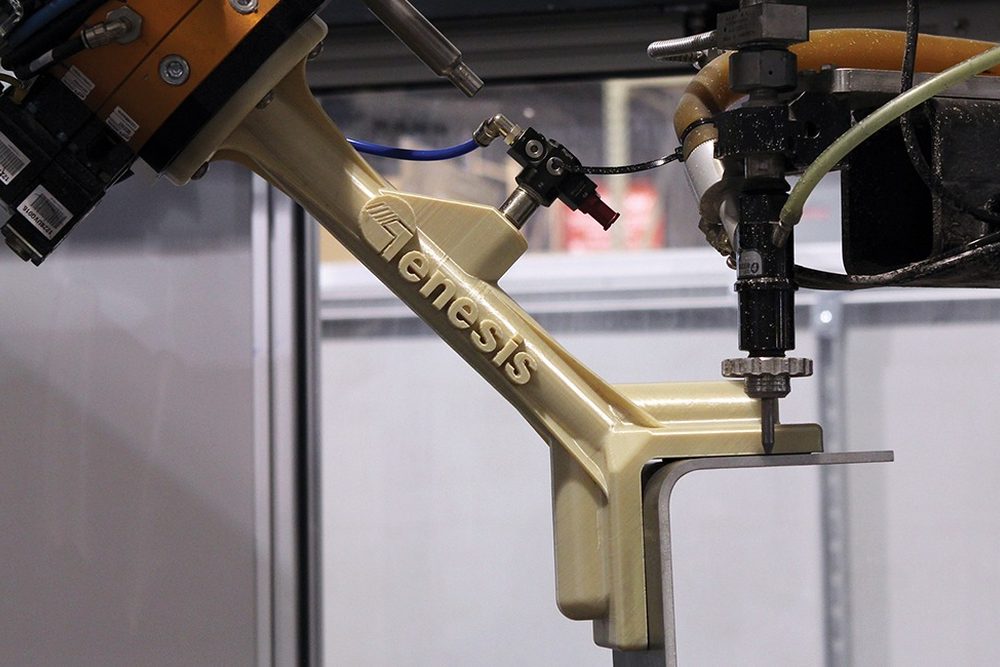
Pneumatyczny chwytak EOAT z kanałami podciśnienia
Robotyczny chwytak służy do manipulowania częścią kompozytową podczas cięcia waterjet. Kanały próżniowe zostały zintegrowane bezpośrednio w wydruku, dzięki czemu część może zastąpić złożenie wielu przewodów, króćców i elementów mocujących. Takie podejście jest szczególnie przydatne przy chwytakach podciśnieniowych, lekkich narzędziach robotycznych i aplikacjach, w których warto połączyć konstrukcję nośną z wewnętrznymi kanałami przepływowymi.
- Branża
- Aerospace / automotive • Automatyka • Produkcja
- Technologia
- FDM • ULTEM 9085
- Efekt
- 20 dni → 3 dni • koszt niższy o 94% • masa 35 lb → 3 lb
 FORM AUTOMATION
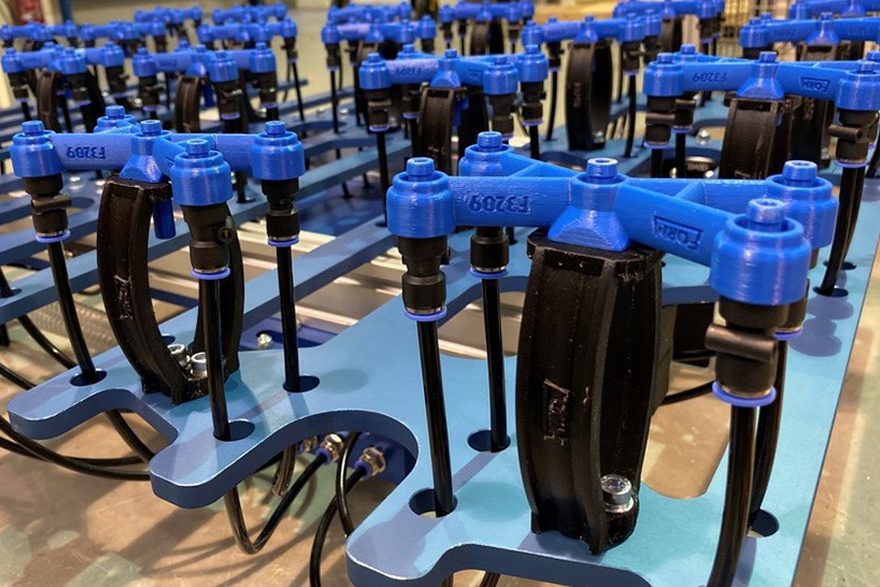
EOAT do pick-and-place opakowań
Chwytak robota do szybkiego pobierania i odkładania produktów w procesie pakowania. Wydruk pozwolił skonsolidować wiele osobnych elementów w prostsze narzędzie, co ułatwia wymianę i ogranicza liczbę połączeń podatnych na awarie. To typowa aplikacja dla linii, na których zmieniają się formaty opakowań, produkty lub serie i potrzebne są lekkie, szybko wymienne końcówki robotów.
- Branża
- Food packaging • Automatyka • Produkcja
- Technologia
- FDM • Stratasys F370 • TPU
- Efekt
- 20 części → 2 części • wymiana 50 min → 2 min • masa >50% niższa • nowy tool w kilka godzin
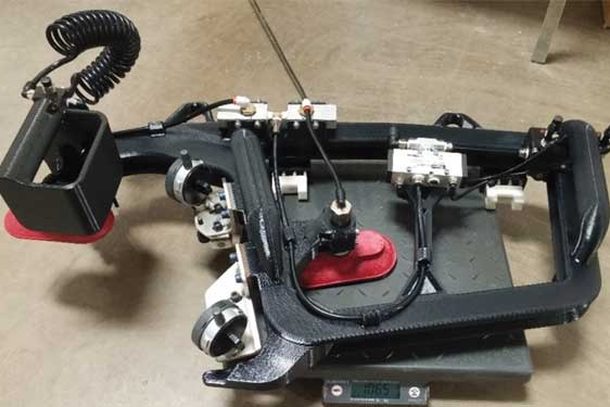 FORD MUSTANG
Przyrząd do pozycjonowania bocznej szyby
Duży pneumatyczny fixture pomaga operatorowi prawidłowo ustawić boczną szybę podczas montażu końcowego samochodu. Przyrząd odwzorowuje geometrię elementu, prowadzi operatora i pozwala powtarzalnie pozycjonować część względem nadwozia. Podobne rozwiązania mają sens przy montażu szyb, paneli, listew, osłon i innych dużych elementów, gdzie liczy się dokładne położenie, ergonomia oraz szybkie przezbrojenie stanowiska.
- Branża
- Automotive • Produkcja • Manufacturing Engineering
- Technologia
- FDM • Nylon 12 Carbon Fiber
- Efekt
- Gotowy przyrząd: 10,65 lb • zintegrowane prowadzenie pneumatyki, uchwyty i elementy lokalizujące
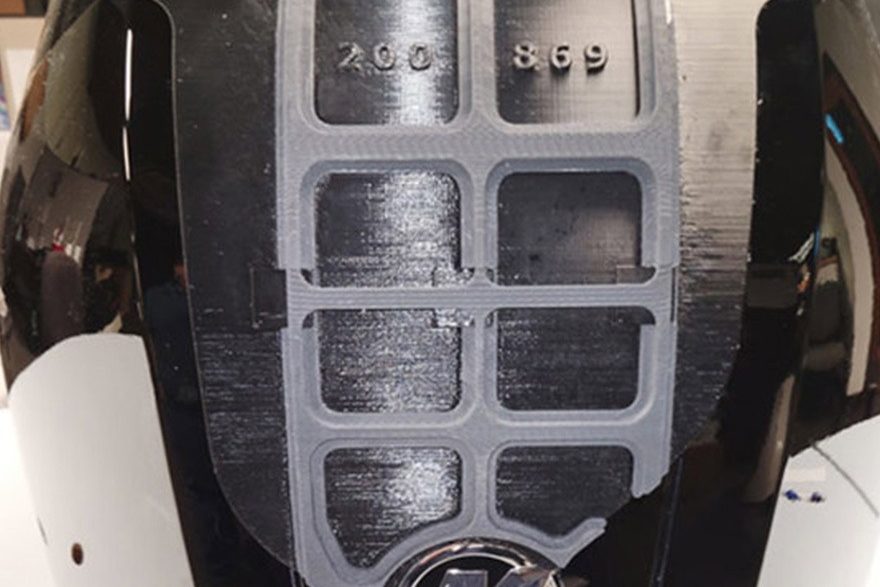 MERCURY MARINE
Fixture do naklejania oznaczeń
Szablon dopasowany do krzywizny obudowy silnika pozycjonuje decal lub logo w tym samym miejscu na każdej sztuce. Chroni powierzchnię produktu i eliminuje ręczne mierzenie, trasowanie oraz ocenę położenia „na oko”. Ten sam pomysł można wykorzystać do aplikacji etykiet, emblematów, taśm, naklejek, oznaczeń bezpieczeństwa czy elementów dekoracyjnych na powierzchniach płaskich i krzywoliniowych.
- Branża
- Marine • Montaż • Produkcja
- Technologia
- FDM • F370CR • Nylon-CF10 + TPU-92A
- Efekt
- 6 miesięcy → 1 tydzień (o 96% krócej) • koszt niższy o 68%
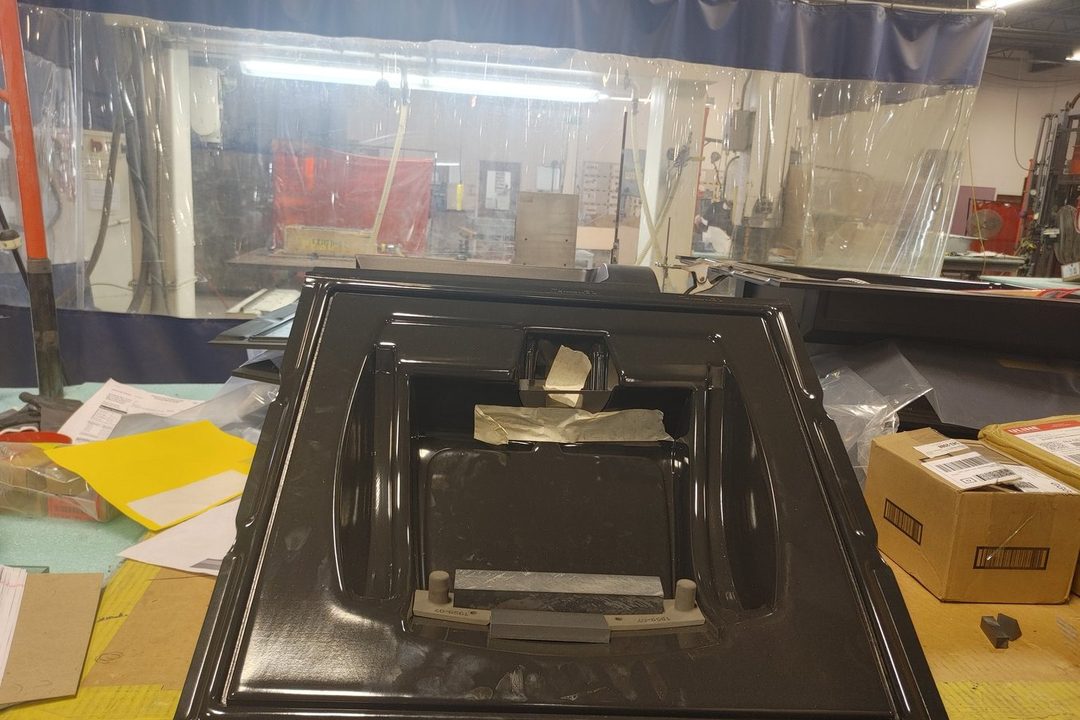 PRODUCTIVE PLASTICS
Locating jig
Przyrząd wskazuje operatorowi dokładną pozycję elementów mocowanych do termoformowanej części. Zamiast każdorazowego mierzenia operator przykłada jig i od razu wie, gdzie wykonać operację lub zamontować komponent. Podobne przyrządy można stosować przy wierceniu, klejeniu, montażu uchwytów, nanoszeniu oznaczeń i innych powtarzalnych czynnościach wymagających pozycjonowania względem nieregularnej geometrii produktu.
- Branża
- Produkcja tworzyw • Produkcja • Jakość
- Technologia
- SLS • Fuse • Nylon 12
- Efekt
- Proces wymaga tolerancji 0,003 cala • szybsze pozycjonowanie i większa powtarzalność
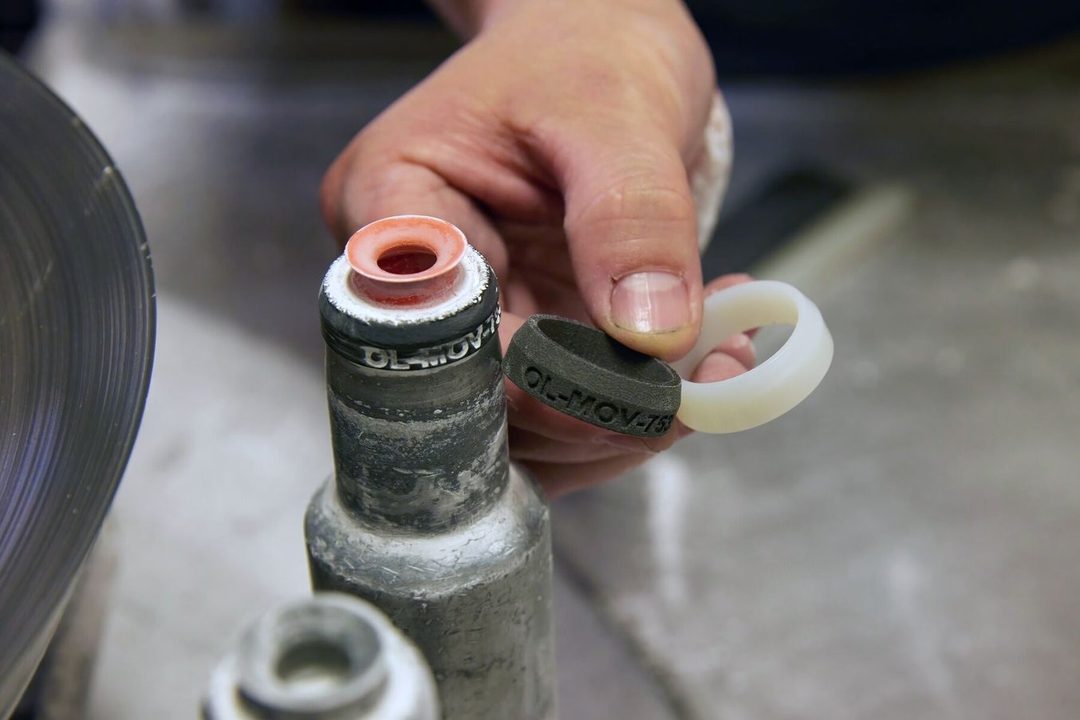 EATON
Pierścienie chwytaka robota
Wymienne pierścienie montowane na EOAT utrzymują komponenty podczas procesu malowania. Dla różnych produktów można przygotować osobne warianty pierścieni bez przebudowy całego chwytaka. To przykład modułowego oprzyrządowania, w którym drukuje się tylko element stykający się z produktem lub zmieniający się wraz z formatem, a pozostała część automatyki pozostaje bez zmian.
- Branża
- Elektrotechnika • Automatyka • Produkcja
- Technologia
- SLS • Fuse • Nylon 12
- Efekt
- Zastąpiły części frezowane z Delrinu • możliwość dodawania oznaczeń bez dodatkowej operacji
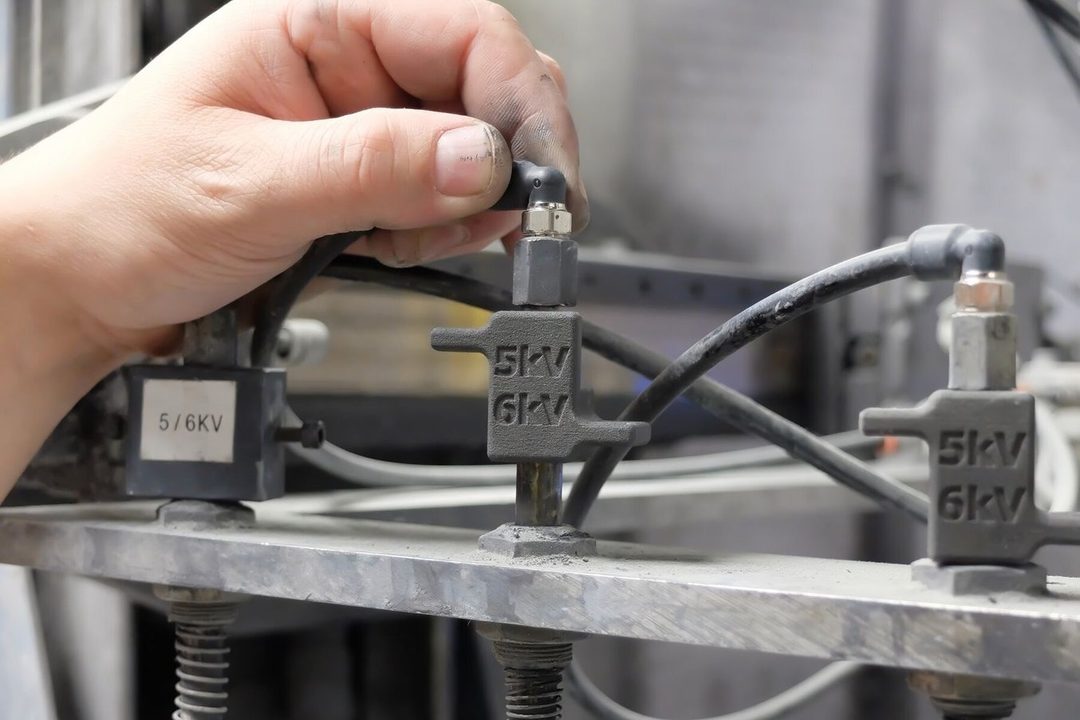 EATON
Spring plunger / nastawnik maszyny
Element ustala wysokość mechanizmu wyjmującego część z prasy i jest częścią codziennej regulacji maszyny. Wersję wieloelementową zastąpiono prostszym komponentem z funkcją snap-fit i oznaczeniem programu. To dobry kierunek dla nastawników, dystansów, ograniczników, prowadnic i innych drobnych elementów maszyn, które często są wykonywane jednostkowo i muszą być łatwo identyfikowane przez operatora.
- Branża
- Produkcja • UTR • Automatyka
- Technologia
- SLS • Fuse • Nylon 12
- Efekt
- Zamiennik może być wykonany przez noc zamiast około tygodnia
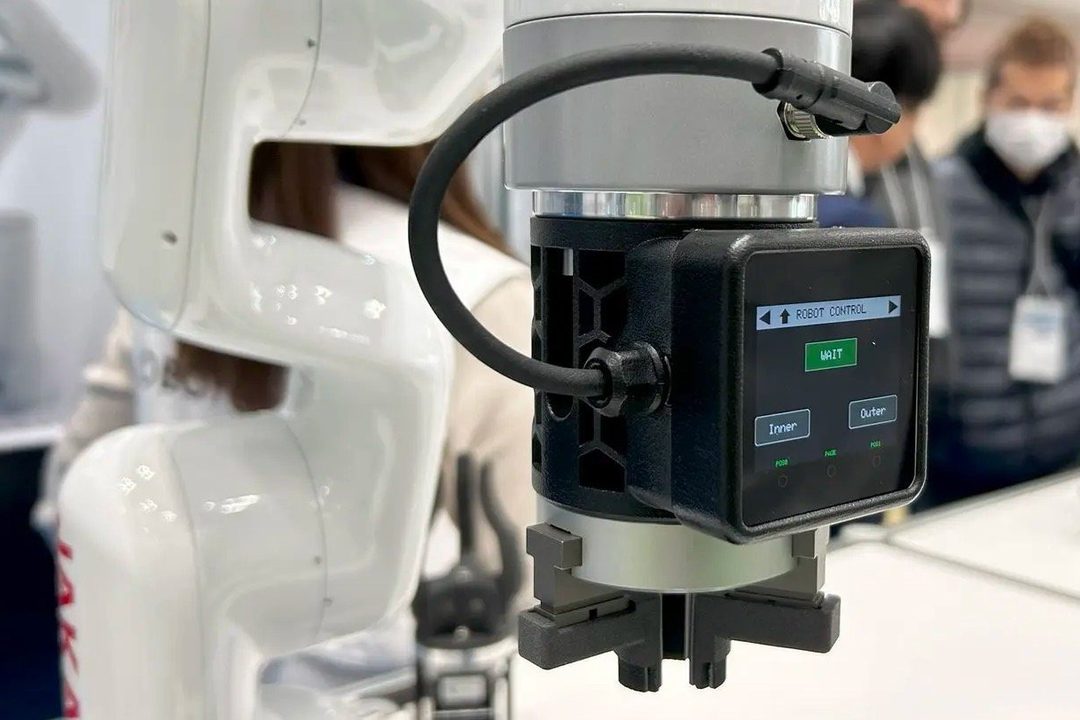 ARMA
Chwytak / EOAT
Chwytaki pick-and-place są dopasowywane do konkretnych produktów i opakowań, dlatego ich geometria często zmienia się wraz z nowym formatem. Druk 3D umożliwia wykonywanie lekkich struktur, integrowanie kanałów i odciążanie korpusu bez dodatkowego montażu wielu części. Takie EOAT sprawdzają się na liniach o dużej zmienności produkcji, gdzie koszt i czas wykonania nowego narzędzia muszą być niski.
- Branża
- Robotyka • Magazyny • Produkcja
- Technologia
- SLS • Fuse • Nylon 12
- Efekt
- Ok. 40% niższa masa chwytaków i end-effectorów
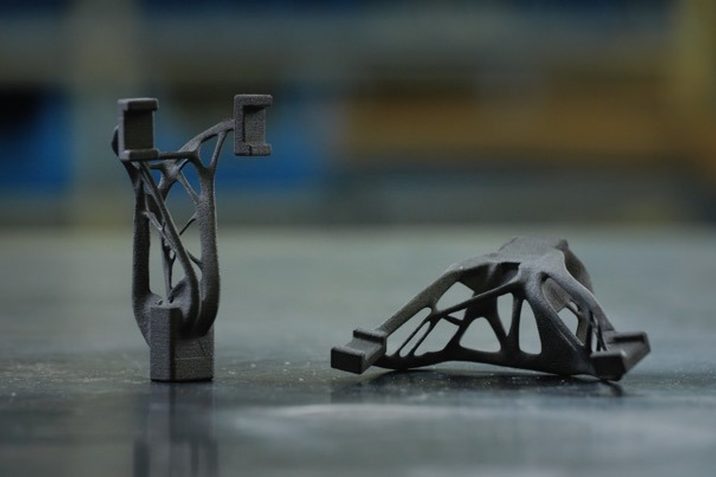 GÖTZ MASCHINENBAU
Chwytak robota SAF
Robotyczny gripper został przeprojektowany tak, aby znacząco obniżyć jego masę i nie przeciążać ramienia robota. Mniejsza masa końcówki pozostawia więcej udźwigu na sam produkt i może ograniczać bezwładność podczas szybkich ruchów. To zastosowanie warto rozważać przy dużych chwytakach, narzędziach z długim wysięgiem oraz wszędzie tam, gdzie metalowe EOAT wykorzystuje znaczną część dostępnego payloadu robota.
- Branża
- Budowa maszyn • Automatyka • Produkcja
- Technologia
- SAF • H350 • PA11
- Efekt
- Produkcja 2 dni • masa mniejsza o ok. 75%
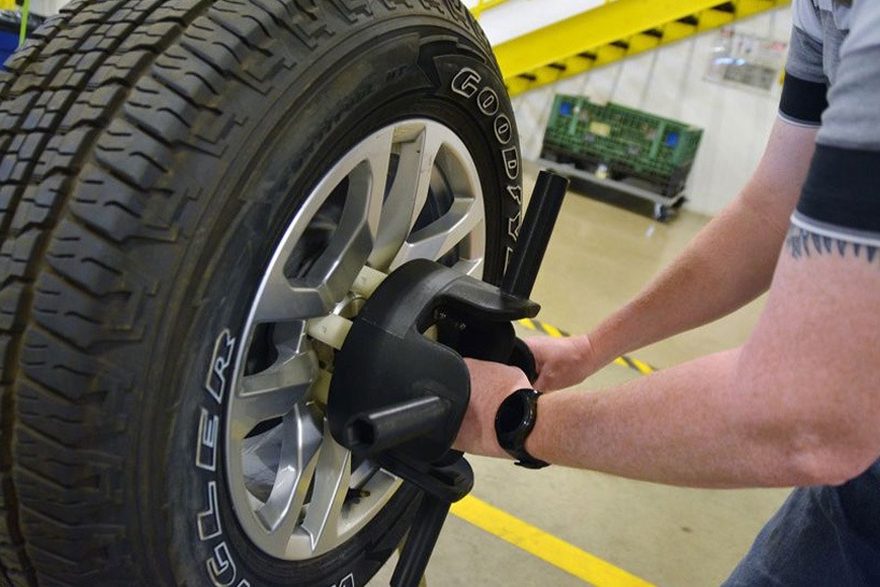 WIPER ALIGNMENT FIXTURE)
Narzędzia montażowe, Eckhart (lug nut starter, badge alignment tool
Zestaw lekkich narzędzi i przyrządów montażowych dla linii motoryzacyjnych: starter ułatwiający rozpoczęcie montażu nakrętek koła, przyrząd ustalający położenie emblematu lub logo na nadwoziu oraz fixture pozycjonujący wycieraczki. Narzędzia są używane wielokrotnie w ciągu godziny, więc masa, ergonomia i wygodny chwyt mają bezpośrednie znaczenie dla operatora, a kształt można dopasować do konkretnego modelu i jego punktów bazowych. To wzorzec dla prowadników, starterów, szablonów montażowych i przyrządów ustawczych do oznaczeń, czujników, listew, dźwigni czy przewodów.
- Branża
- Automotive • Montaż • Produkcja • Ergonomia
- Technologia
- FDM • materiał inżynieryjny
- Efekt
- Narzędzia używane nawet 60 razy na godzinę, mniejsza masa odciąża operatora • przyrząd wykonany szybko pod konkretny model, bez ciężkiego i kosztownego narzędzia tradycyjnego
 PEPSICO
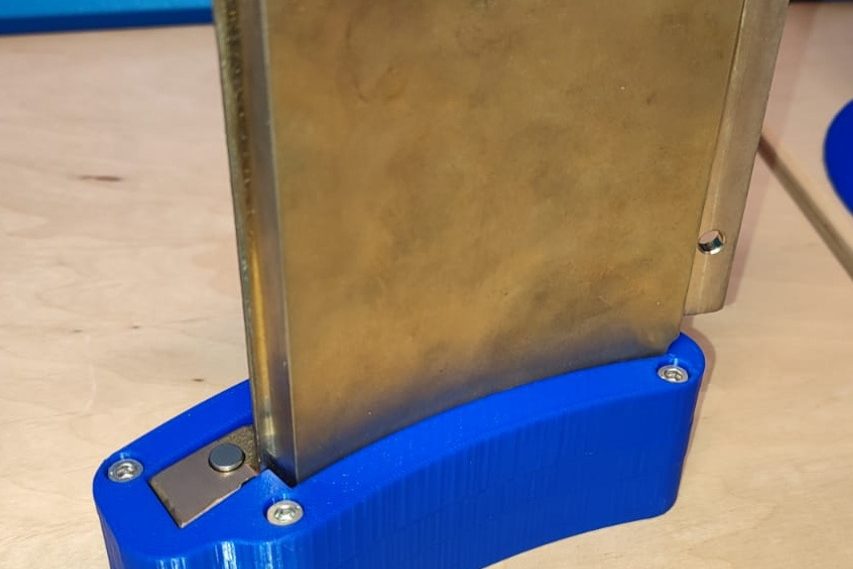
Podstawka do bezpiecznego wybijania pinów
Prosta pomoc produkcyjna dopasowana do krajalnicy ziemniaków stabilizuje element podczas czynności serwisowej lub regulacyjnej. Dzięki temu operator ma lepszy dostęp i może wykonać pracę w bardziej kontrolowany sposób. To przykład drobnych narzędzi BHP i ergonomicznych pomocy, które często nie mają odpowiednika katalogowego, ale można je szybko zaprojektować dokładnie pod daną maszynę.
- Branża
- Spożywcza • Produkcja • UTR • BHP
- Technologia
- FFF/FDM • UltiMaker S7 Pro Bundle
- Efekt
- szybsze reagowanie na potrzeby linii i poprawę ergonomii
 PEPSICO
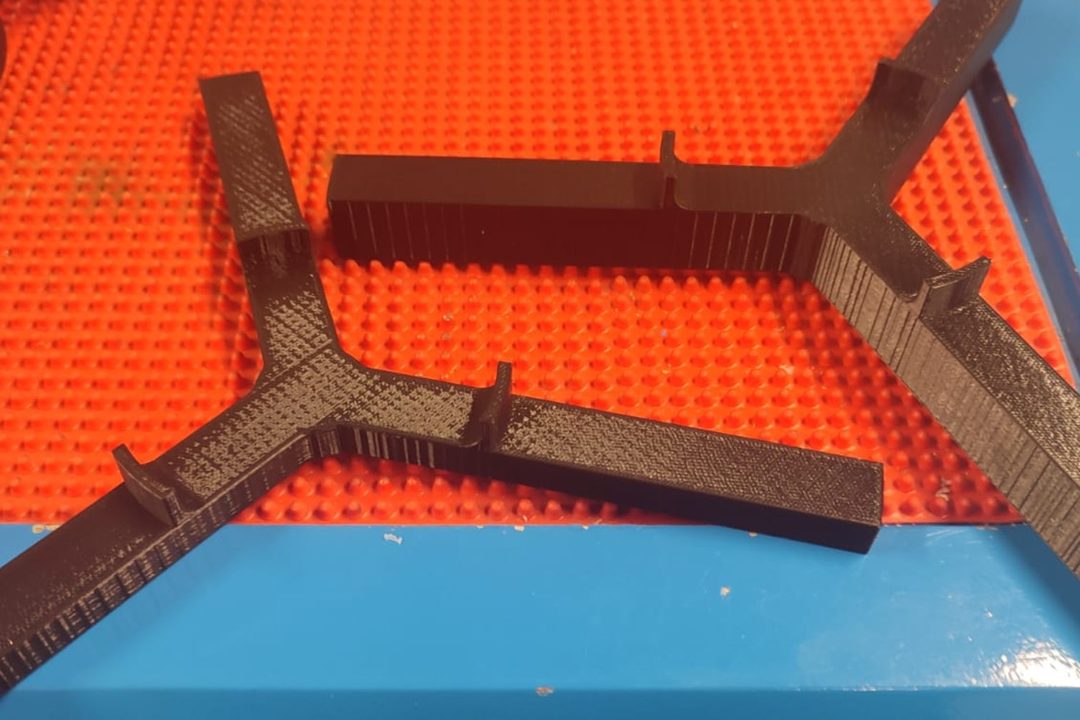
Sprawdzian wysokości palety CHEP
Sprawdzian pozwala szybko zweryfikować wysokość palety wielokrotnego użytku bez angażowania rozbudowanych przyrządów pomiarowych. Operator otrzymuje prostą odpowiedź, czy detal mieści się w wymaganym zakresie, bez ręcznego odczytywania wymiaru. Ten sam mechanizm można wykorzystać do sprawdzianów go/no-go, kontroli wysokości, szerokości, rozstawu otworów i innych parametrów w kontroli międzyoperacyjnej.
- Branża
- Spożywcza • Jakość • Produkcja
- Technologia
- FFF/FDM • UltiMaker S7 Pro Bundle
- Efekt
- Lepsza kontrola jakości i szybka weryfikacja palet na hali
 PEPSICO
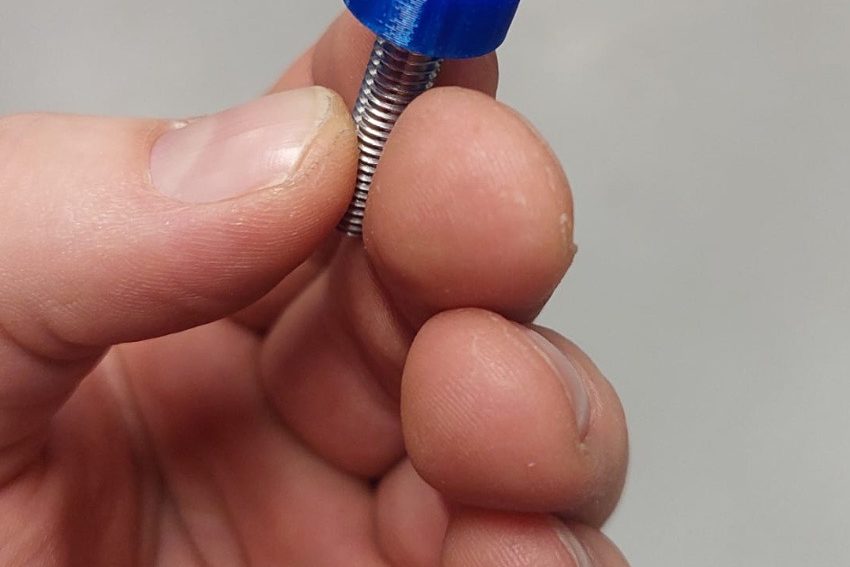
Uchwyt do tabletu / podkładki / kapturki uszczelniające
Drobne, niestandardowe akcesoria stanowiskowe rozwiązują konkretne problemy operatorów: utrzymują tablet we właściwym miejscu, zabezpieczają powierzchnie albo chronią elementy przed zabrudzeniem i wilgocią. Każda z takich części może mieć małą wartość jednostkową, ale poprawia codzienną pracę stanowiska. To „długi ogon” aplikacji, których tradycyjne wykonanie byłoby zbyt kosztowne lub nieopłacalne przy kilku sztukach.
- Branża
- Spożywcza • Produkcja • UTR • Lean
- Technologia
- FFF/FDM • UltiMaker S7 Pro Bundle
- Efekt
- Szybsza reakcja na bieżące potrzeby produkcji bez zamawiania dedykowanych części u zewnętrznych dostawców
Detale, które trafiają do produktu
Części końcowe i krótkie serie
10 przykładów
 BROSE
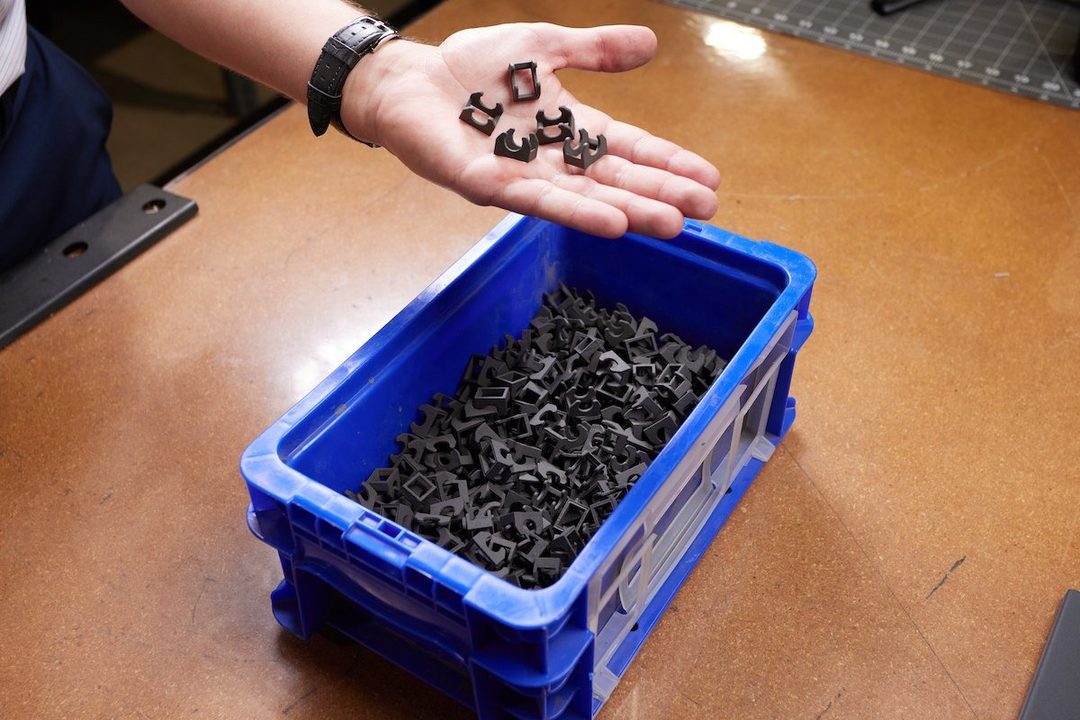
Klips fotela BMW X7
Gotowa część fotela samochodowego była produkowana addytywnie jako gap / bridge production przed uruchomieniem klasycznego oprzyrządowania. Druk 3D pozwolił utrzymać dostawy części mimo braku docelowej formy i płynnie przejść przez okres przejściowy. Takie podejście ma sens przy późnych zmianach konstrukcyjnych, opóźnionej formie, produkcji pomostowej lub krótkiej serii potrzebnej przed startem produkcji masowej.
- Branża
- Automotive Tier-1 • Produkcja
- Technologia
- SLS • Fuse 1 / Fuse 1+ 30W • Nylon 12 GF
- Efekt
- 250 000 części • 1440 szt. w jednej komorze • ok. 16 000 szt./miesiąc
 BROSE
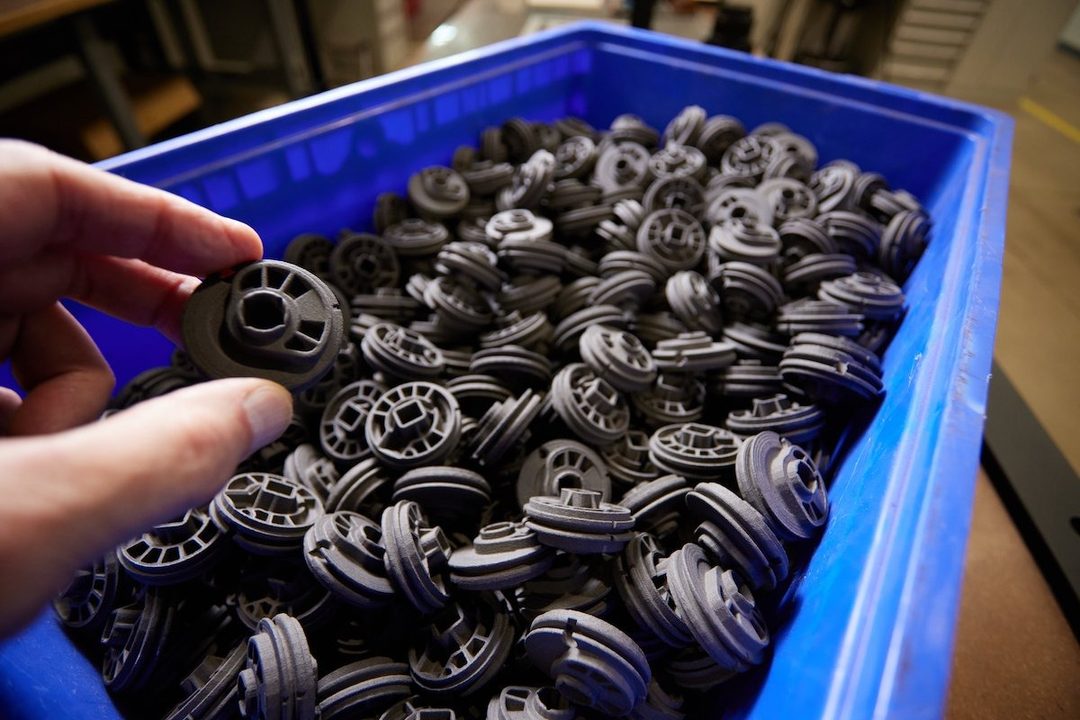
Bowden release, element mechanizmu fotela
Funkcjonalny komponent mechanizmu fotela jest wytwarzany seryjnie i pracuje jako realna część produktu, a nie model prototypowy. Przykład pokazuje, że SLS może obsługiwać powtarzalne serie komponentów o geometrii trudnej lub nieopłacalnej dla innych metod przy danym wolumenie. Podobne części mogą obejmować klipsy, zaczepy, prowadnice, uchwyty, elementy mechanizmów i inne detale z tworzyw technicznych.
- Branża
- Automotive • Produkcja
- Technologia
- SLS • Fuse • Nylon 12 GF
- Efekt
- 20 000 szt. • 144 części/komorę • ok. 1000 szt./tydzień
 ROUSH F-150
Uchwyt i osłona kamery ADAS
Uchwyt i osłona kamery to finalne elementy pojazdu, które trzeba było szybko wdrożyć po późnej zmianie konstrukcyjnej. Druk 3D pozwolił ominąć czas potrzebny na przygotowanie oprzyrządowania wtryskowego i rozpocząć produkcję potrzebnej serii. To modelowy przypadek dla obudów, uchwytów czujników, kamer, radarów i elektroniki, gdy projekt zmienia się późno albo wolumen nie uzasadnia inwestycji w formę.
- Branża
- Automotive • Produkcja • Quality
- Technologia
- SAF • H350 • PA11
- Efekt
- Ok. 1500 szt. docelowo • ok. 50/tydzień • projekt 3 do 4 miesiące → ok. 8 tygodni • bez inwestycji w kosztowny tooling
 EUROLOOP
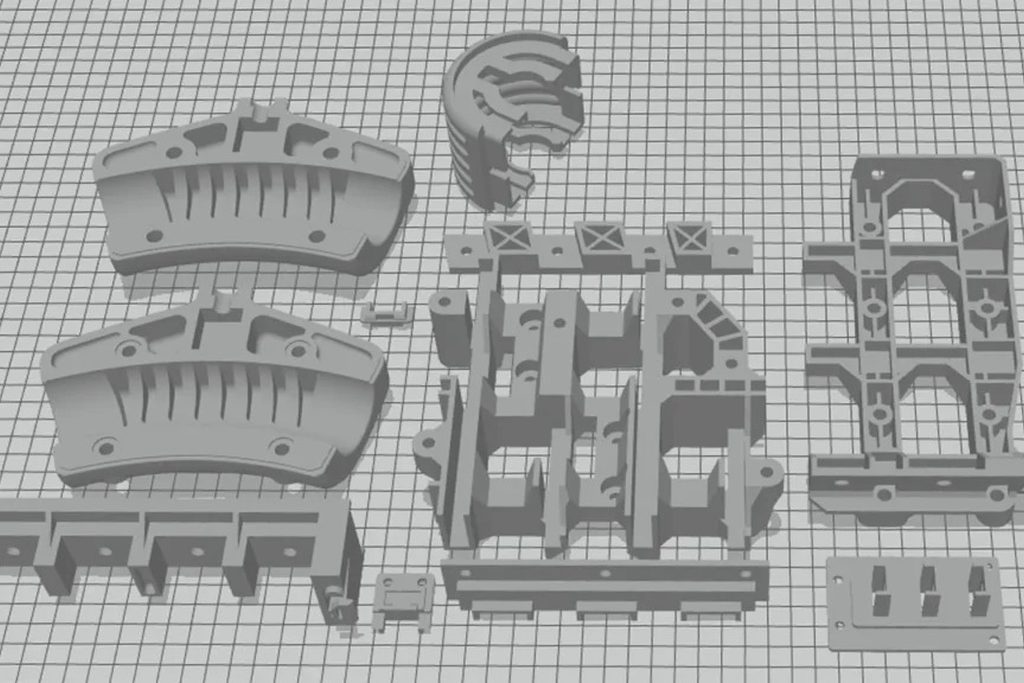
Podzespoły ładowarki EV
Funkcjonalne części końcowe do urządzeń e-mobility są wykonywane bez formy wtryskowej i trafiają bezpośrednio do produktu. Druk sprawdza się przy obudowach, wspornikach, osłonach, elementach izolacyjnych i częściach o skomplikowanej geometrii, szczególnie gdy konstrukcja jeszcze ewoluuje. Pozwala też produkować dokładnie tyle sztuk, ile potrzeba na danym etapie rozwoju i sprzedaży produktu.
- Branża
- E-mobility / energetyka • R&D • Produkcja
- Technologia
- SAF • H350 • PA12
- Efekt
- Pełna komora ok. 12 h • 58 zł/część vs 130 zł CNC ABS i 166 zł Nylon 6 • break-even z wtryskiem ok. 1800 szt. • forma ok. 100 tys. zł
 OPTOPOL
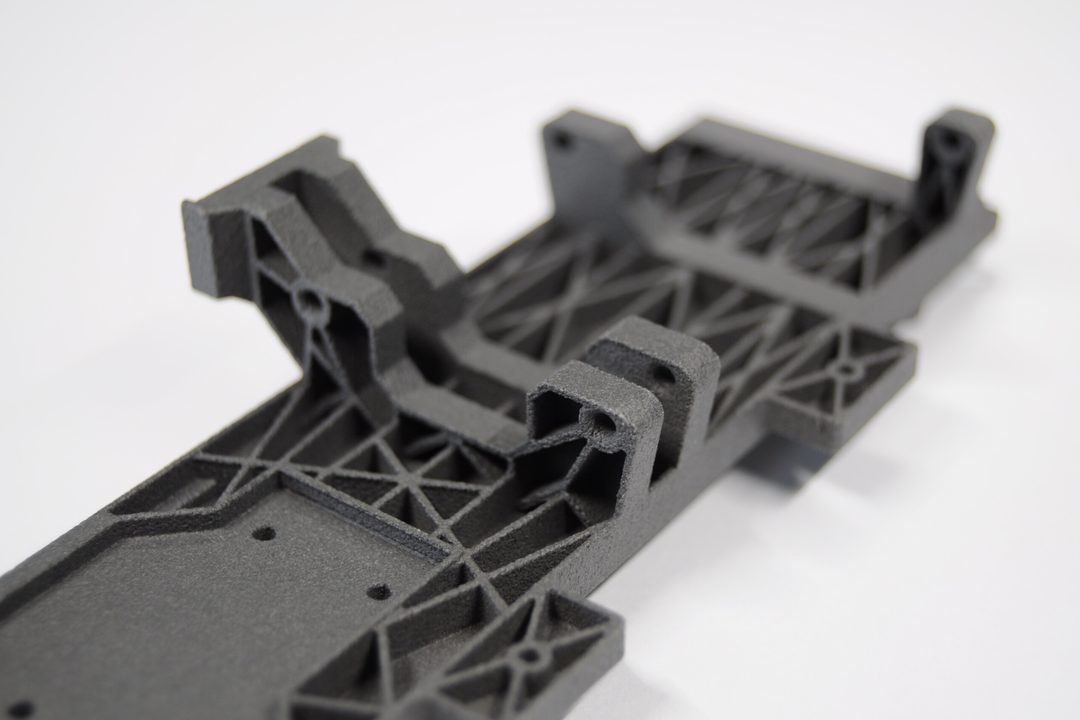
Cienkościenne części urządzeń medycznych
Złożone, cienkościenne komponenty urządzeń medycznych są produkowane powtarzalnie bez konieczności stosowania podpór. Części mają funkcję użytkową i trafiają do realnego urządzenia, dlatego liczy się stabilność procesu, geometria i powtarzalność serii. To dobry przykład dla lekkich osłon, wkładek, kanałów i elementów wewnętrznych urządzeń, które mają cienkie ścianki lub skomplikowany kształt.
- Branża
- Medical devices / optoelektronika • R&D • Produkcja
- Technologia
- SLS • Fuse 1+ 30W • PA12
- Efekt
- 4 różne elementy w stałej produkcji seryjnej • gęste pakowanie komory bez podpór
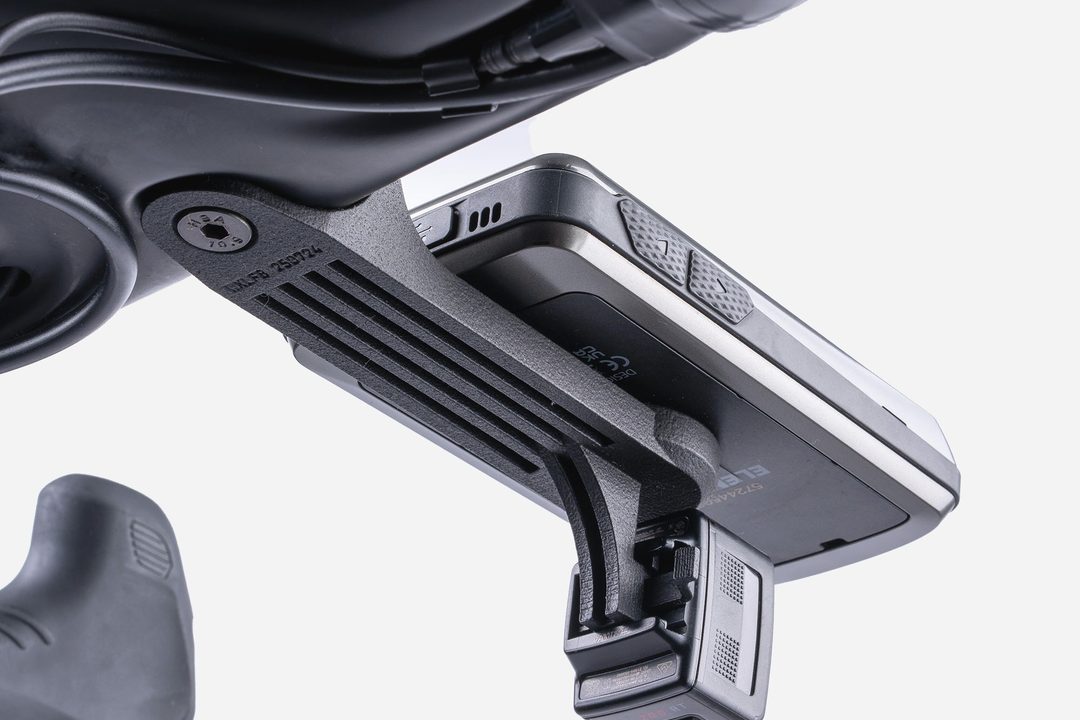 ARTNOVA
Akcesoria rowerowe i uchwyty Garmin/Wahoo
Gotowe produkty i akcesoria rowerowe są sprzedawane klientom końcowym w krótkich seriach. Dzięki produkcji addytywnej można rozwijać wiele wariantów, dopasowywać geometrię do różnych urządzeń i nie zamrażać kapitału w formach dla każdego modelu. To podobny scenariusz do personalizowanych uchwytów, adapterów, mocowań i niszowych akcesoriów o wielu wersjach produktowych.
- Branża
- Consumer / rowery • R&D • Produkcja
- Technologia
- SLS • Fuse 1+ 30W • PA12
- Efekt
- Ponad 200 modeli produktów • produkcja niskoseryjna bez kosztownego toolingu
 BENDIX
Controller top
Pokrywa elektroniki sterującej pneumatycznym układem pojazdu ciężarowego jest przykładem finalnej części produkowanej bez klasycznej formy. Element musi chronić elektronikę i pasować do otaczających komponentów, a jednocześnie być dostępny w wymaganej liczbie sztuk. Takie zastosowanie można przenieść na pokrywy sterowników, modułów I/O, zasilaczy, sensorów i innych podzespołów maszyn oraz pojazdów.
- Branża
- Commercial vehicles • Produkcja • Aftermarket
- Technologia
- SLS / nylon
- Efekt
- Ok. 1000 szt./rok • potencjalnie do 40% niższy koszt części niż metodą klasyczną
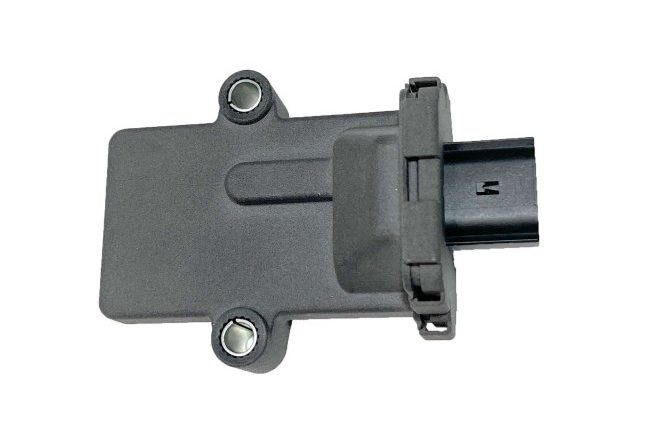 BENDIX
Obudowa elektroniki + pokrywa
Dwuczęściowa obudowa PCB ze złączem i zatrzaskiem chroni elektronikę i umożliwia jej późniejszy demontaż. Konstrukcja zastępuje rozwiązania, w których moduł byłby trwale zalany lub wymagał bardziej złożonego oprzyrządowania. Podobnie można wykonywać krótkie serie obudów sterowników, gatewayów, czujników, rejestratorów, modułów testowych i specjalistycznej elektroniki przemysłowej.
- Branża
- Commercial vehicles • R&D • Produkcja
- Technologia
- SLS / nylon
- Efekt
- Seria ok. 1000 szt. • produkcja bez kosztownego overmoldingu / dedykowanej formy
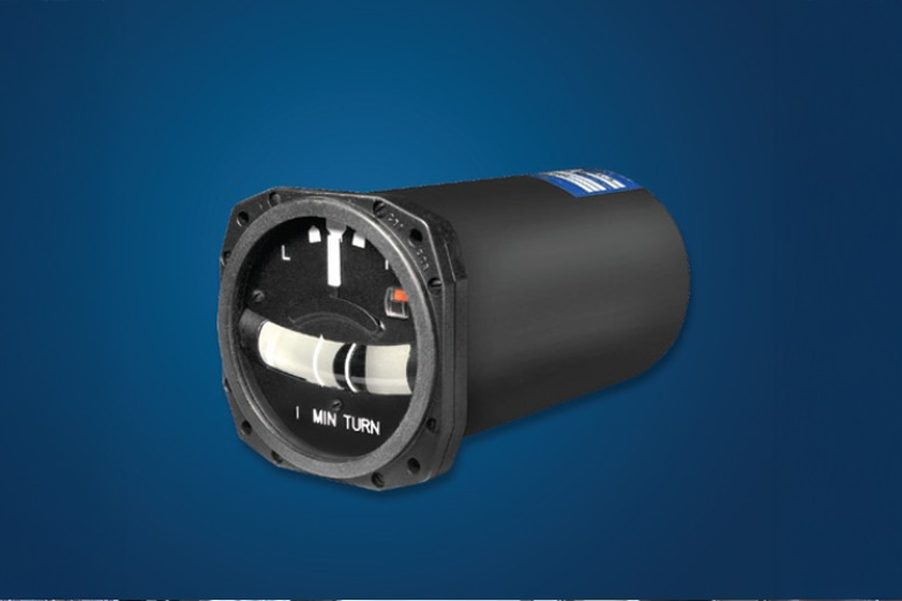 KELLY MANUFACTURING
Obudowa przyrządu lotniczego
Obudowa wskaźnika lotniczego jest produkowana jako finalna część z materiału wysokotemperaturowego o wymaganiach FST. Zastąpiła wcześniejszy proces oparty na odlewie poliuretanowym i ręcznej obróbce. To przykład dla krótkich serii obudów i korpusów, gdzie potrzebne są specjalistyczne właściwości materiałowe, częste zmiany konstrukcyjne i brak opłacalności klasycznej formy.
- Branża
- Lotnictwo • Produkcja
- Technologia
- FDM • Fortus 900mc/F900 • ULTEM 9085
- Efekt
- Do 500 szt. w jednym cyklu • 3 do 6 tygodni → 3 dni • tolerancja 0,0762 mm • koszt jednostkowy niższy o 5% + brak formy
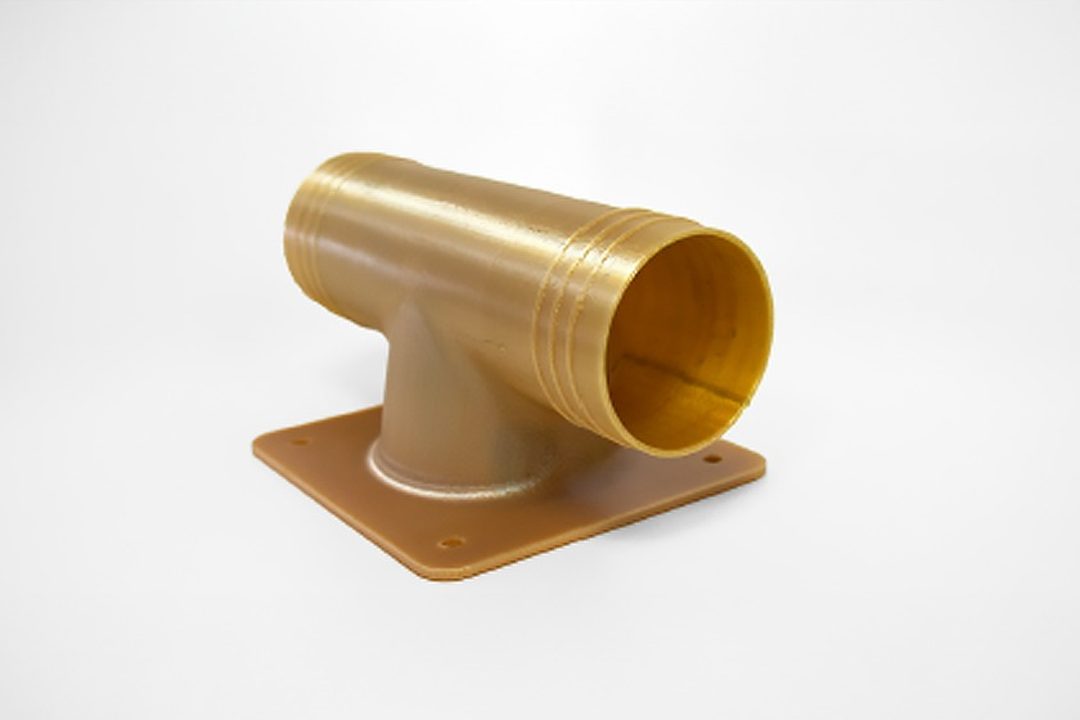 MARSHALL AEROSPACE
Kanał wentylacyjny ECS
Lekki kanał systemu kontroli środowiska (ECS) został przeprojektowany z części aluminiowej na element drukowany. Produkcja addytywna pozwala tworzyć kanały o złożonym przebiegu, zmieniać przekroje i łączyć kilka funkcji w jednym detalu. Podobne zastosowania obejmują ducty, przewody powietrzne, kanały chłodzące, osłony i elementy prowadzenia przepływu w maszynach, pojazdach oraz urządzeniach.
- Branża
- Lotnictwo / obronność • Produkcja • R&D
- Technologia
- FDM • Fortus • ULTEM 9085
- Efekt
- 63% mniej masy względem frezowanej części aluminiowej • istotna redukcja kosztu • zastosowanie w częściach lotniczych
Gdy brakuje części OEM
Utrzymanie ruchu i części zamienne
3 przykładów
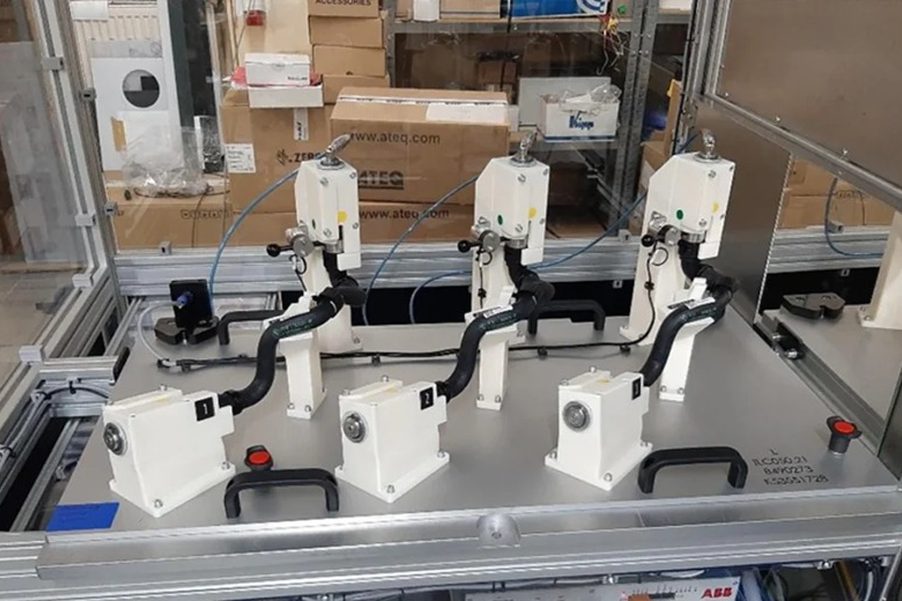 ILC AUTOMATION
Części maszyn i oprzyrządowanie
Elementy maszyn, linii, prototypy i części zamienne są wykonywane równolegle do pracy centrów CNC. Druk przejmuje te detale, które nie wymagają metalu, dzięki czemu nie blokują droższego parku obróbczego i mogą powstawać także nocą oraz w weekendy. To szeroka grupa zastosowań: uchwyty, osłony, prowadnice, adaptery, elementy pomocnicze, części maszyn i oprzyrządowanie wykonywane w małych oraz średnich seriach.
- Branża
- Budowa maszyn • UTR • Produkcja
- Technologia
- FDM • Stratasys F123 • ABS
- Efekt
- 10 000+ elementów • 10 do 15% niższy koszt w wybranych aplikacjach vs CNC aluminium/POM • druk 24/7
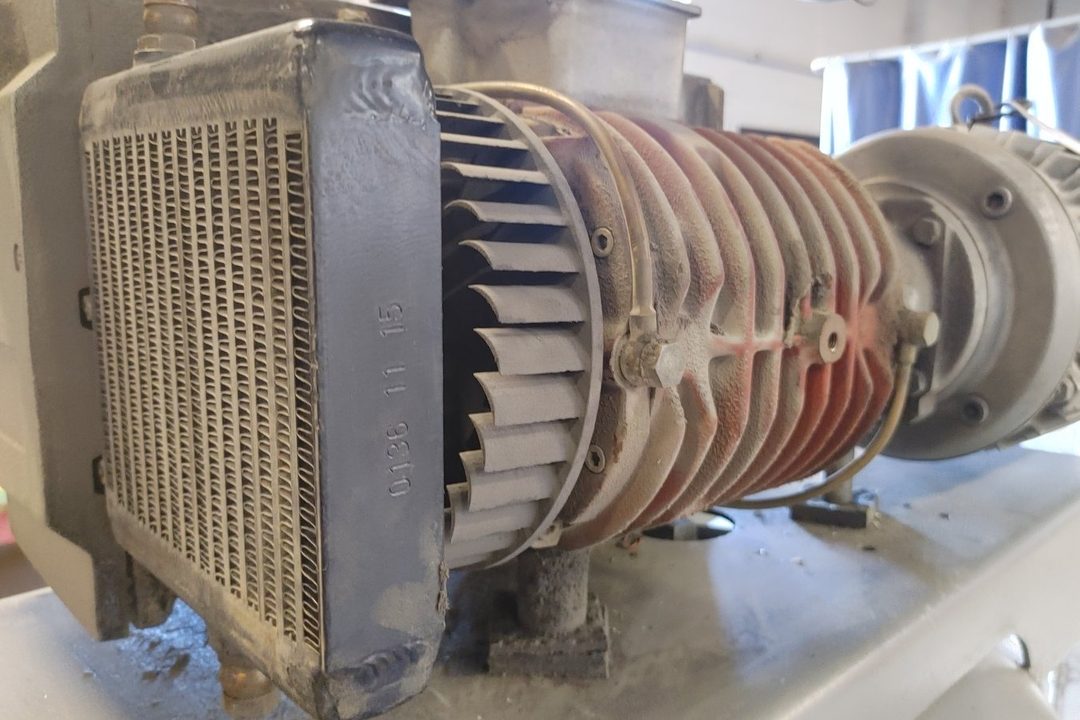 PRODUCTIVE PLASTICS
Wirnik pompy próżniowej
Awaryjna część maszyny termoformującej została odtworzona, gdy standardowy łańcuch dostaw nie był w stanie dostarczyć zamiennika w akceptowalnym czasie. Celem nie było stworzenie idealnej kopii technologii OEM, lecz szybkie przywrócenie działania urządzenia. To przykład dla wirników, pokryw, kołnierzy, prowadnic, uchwytów i innych części legacy, których brak może zatrzymać produkcję.
- Branża
- Produkcja tworzyw • UTR
- Technologia
- SLS • Fuse 1 • Nylon 12
- Efekt
- OEM: 6 do 8 tygodni • część zaprojektowana i wydrukowana przez noc • uniknięty kosztowny postój
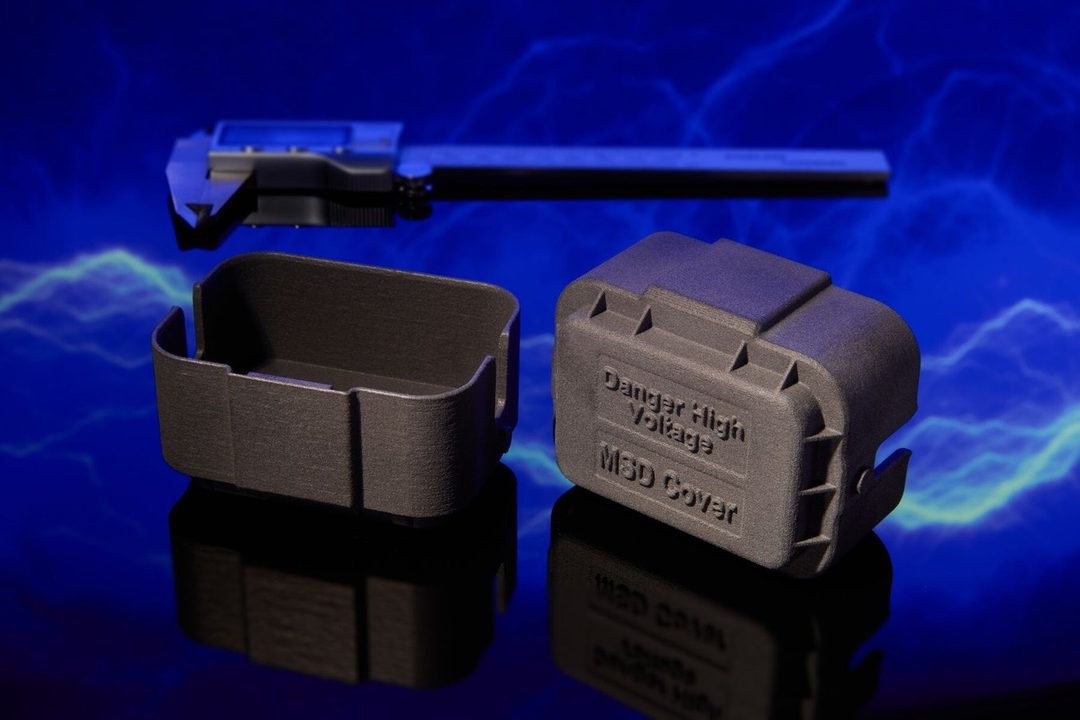 BENDIX
Osłona złącza elektrycznego
Osłona zabezpiecza wtyczkę podczas prac serwisowych przy elektrycznej ciężarówce i pozwala bezpiecznie kontynuować zadanie mimo braku części OEM. Tego typu element nie musi być skomplikowany, ale jego niedostępność może zatrzymać pracę zespołu na wiele godzin. Podobnie można drukować zaślepki, korki, osłony transportowe, zabezpieczenia złączy i tymczasowe elementy serwisowe.
- Branża
- Commercial vehicles • UTR • Serwis
- Technologia
- SLS / nylon
- Efekt
- Brak części OEM zatrzymywał prace na ok. 6 godzin • zamiennik wydrukowano w 90 minut
Szybsze narzędzia i stanowiska testowe
Formy, testy i R&D
5 przykładów
 AMPK
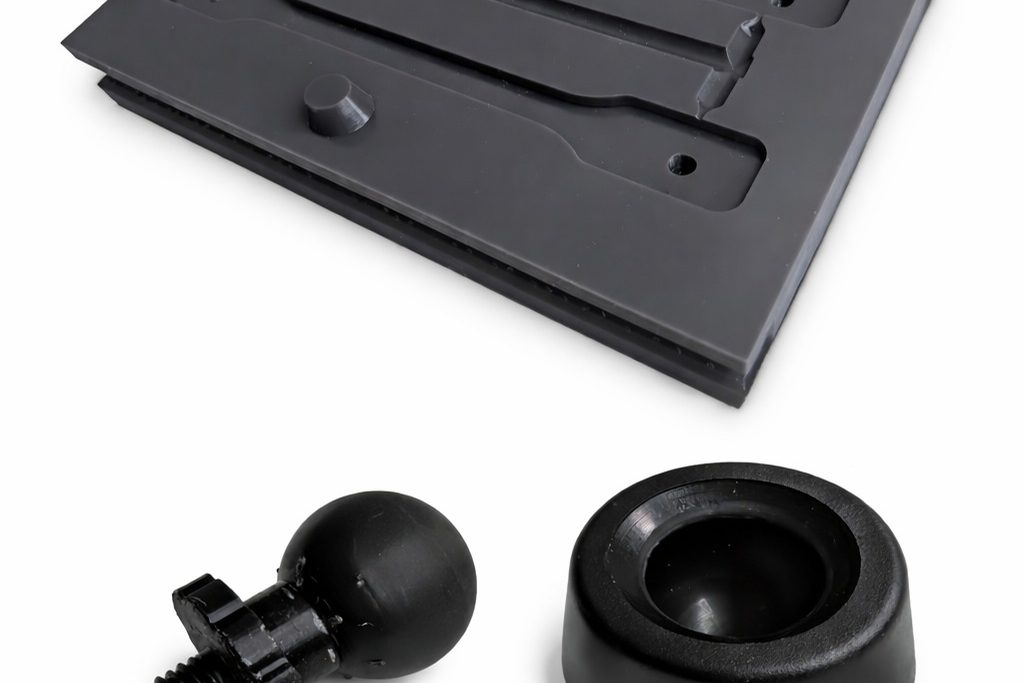
Wkładka do formy wtryskowej
Wymienna wkładka żywiczna pozwala uruchomić krótką serię lub walidację geometrii bez wykonywania pełnej formy metalowej. Po zmianie projektu można wydrukować kolejną wersję wkładki zamiast przerabiać kosztowne narzędzie. To dobre rozwiązanie do prób przedprodukcyjnych, serii 100 do 500 sztuk, testów nowego detalu i projektów, w których konstrukcja nie jest jeszcze zamrożona.
- Branża
- Przetwórstwo tworzyw • R&D • Produkcja
- Technologia
- mSLA • Form 4 • żywica techniczna
- Efekt
- 16 tygodni → 24 h • forma metalowa ok. 50 do 60 tys. zł • serie 100/200/500 szt. • ok. 80 do 150 wtrysków na wkładkę
 GLASSBOARD
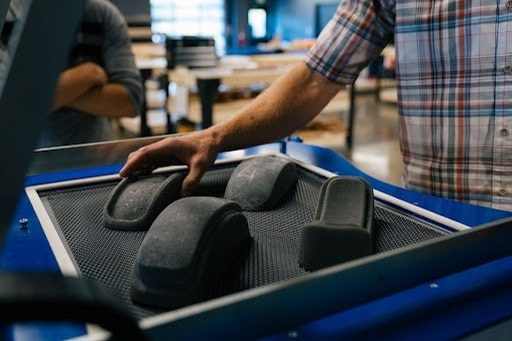
Forma / buck do termoformowania
Duża forma służy do termoformowania prototypów i krótkich serii elementów z arkusza tworzywa. Pozwala szybko sprawdzić geometrię, dopasowanie i zachowanie procesu przed zamówieniem tradycyjnego narzędzia. Podobne formy można stosować do obudów, paneli, osłon, elementów wnętrz i innych komponentów termoformowanych na etapie rozwoju produktu lub małego wolumenu.
- Branża
- R&D / design • Produkcja
- Technologia
- SLA • Form 3L • Draft Resin
- Efekt
- 2 do 4 tygodnie → 1 dzień • koszt formy niższy o ponad 90% • 15 testowych elementów + 2 formy hełmu
 BROSE
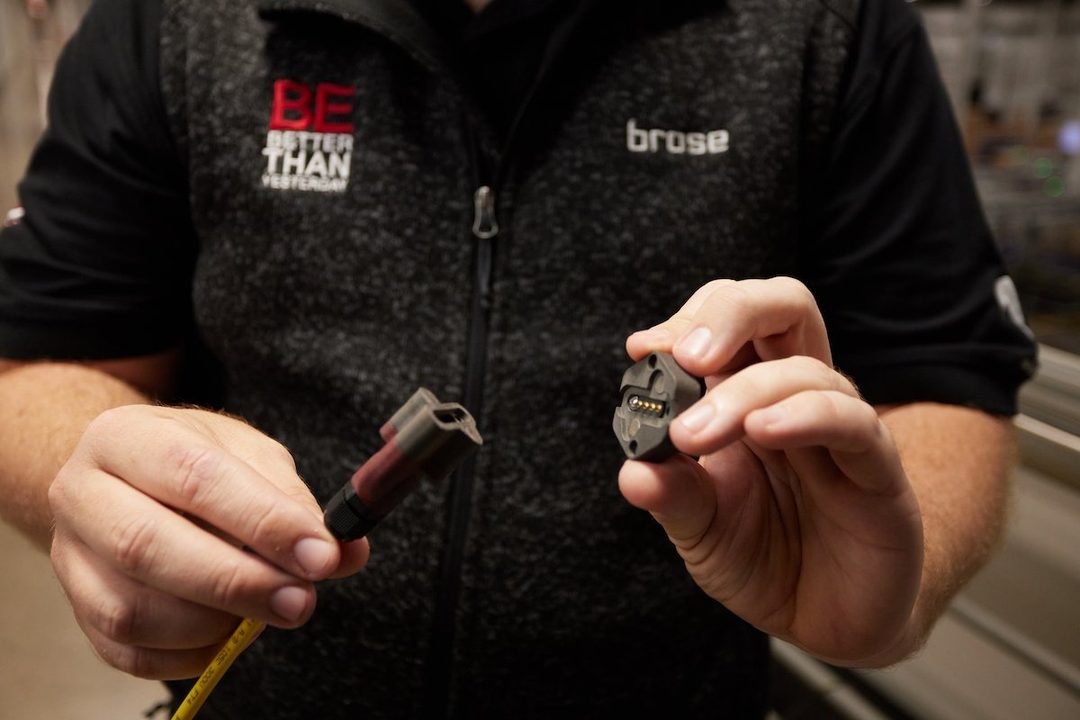
Magnetyczne złącze End-of-Line
Element zabezpiecza linię testową foteli przed skutkami błędu operatorskiego. Gdy przewód nie zostanie odłączony, połączenie kontrolowanie się rozpina zamiast uszkodzić przewód, złącze lub stanowisko i zatrzymać linię. To przykład drobnego urządzenia poka-yoke, które można zaprojektować pod konkretny proces, aby ograniczyć awarie, pomyłki i koszty serwisu.
- Branża
- Automotive • EOL / Quality • Produkcja
- Technologia
- Druk 3D • manufacturing aid
- Efekt
- Chroni przed kosztownym uszkodzeniem komponentów i przestojem linii
 BENDIX
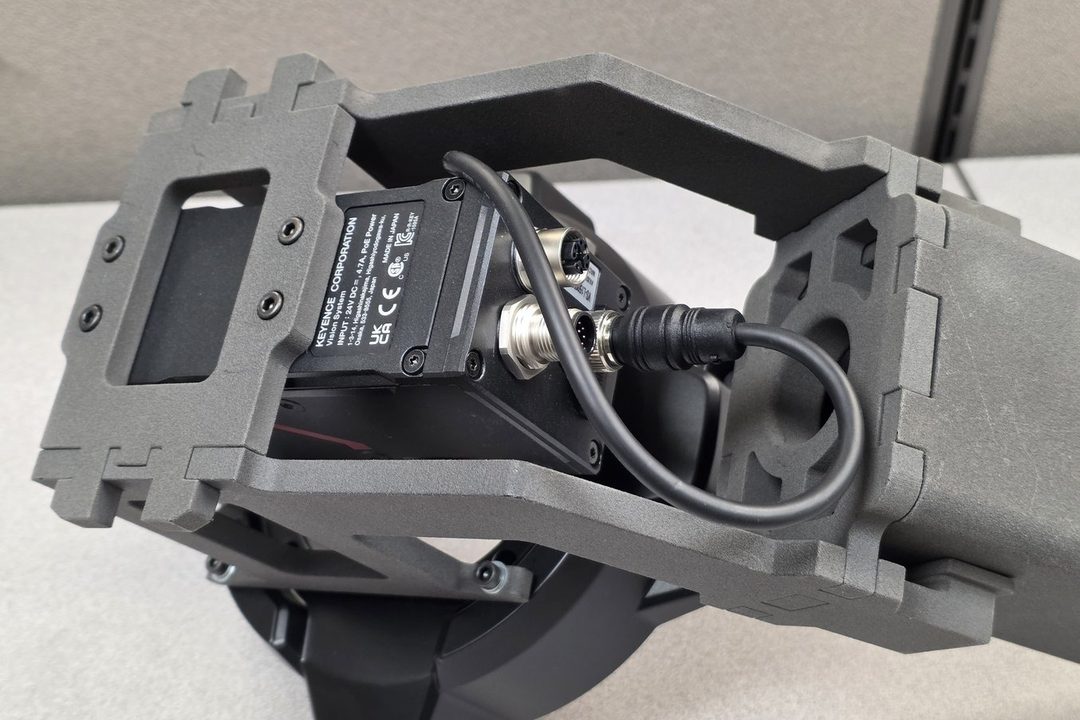
Uchwyt kamery AI do celi robotycznej
Uchwyt pozycjonuje kamerę rozpoznającą komponent i przekazującą robotowi informację, którego chwytaka powinien użyć. Wydrukowany element pozwolił uruchamiać i programować celę jeszcze przed dostawą docelowych części aluminiowych. To dobry scenariusz dla uchwytów kamer, skanerów, czujników, oświetlenia i systemów wizyjnych, szczególnie podczas budowy lub przebudowy stanowiska automatycznego.
- Branża
- Automatyka • R&D • Produkcja
- Technologia
- SLS / nylon
- Efekt
- Skrócenie czasu uruchomienia automatyzacji przez równoległe przygotowanie uchwytów i fixture’ów
 BENDIX
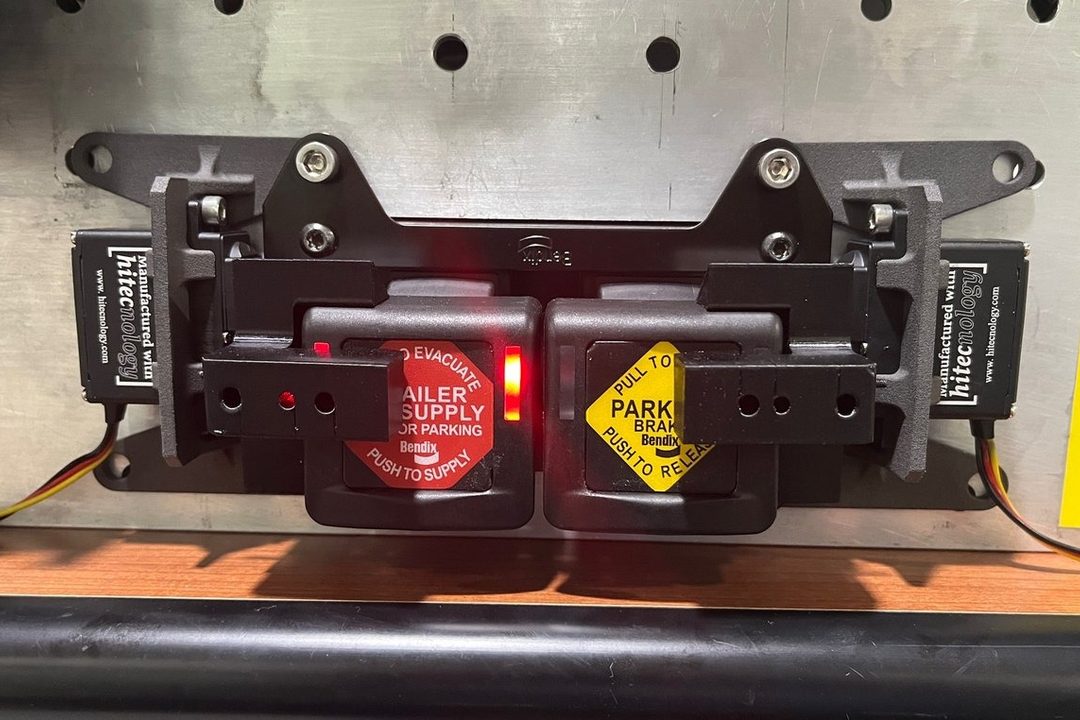
Tester zaworu parkingowego
Fixture służy do przyspieszonych testów trwałości przycisków i przejmuje zużycie powstające podczas intensywnego cyklu badawczego. Dzięki temu można powtarzalnie prowadzić test bez narażania droższego wyposażenia stanowiska lub przypadkowego uszkadzania badanego produktu. Podobne przyrządy można budować do testów wciskania, ruchu, zużycia, montażu, obciążeń cyklicznych i kontroli funkcjonalnej.
- Branża
- Commercial vehicles • Quality • R&D
- Technologia
- SLS / nylon
- Efekt
- Jednocześnie drukowanych ok. 20 części • zużywa się fixture, a nie badany produkt
Masz podobną część? Wyślij STEP/STL, zdjęcie z wymiarami albo sam fizyczny element.
KwalifikacjaCzy Twoja część jest dobrym kandydatem
Czy Twoja część jest dobrym kandydatem
do druku 3D?
Nie każda część powinna być drukowana. Największy sens ekonomiczny i operacyjny pojawia się zwykle wtedy, gdy występuje co najmniej kilka z poniższych warunków.
- Potrzebujesz od 1 sztuki do kilku lub kilkunastu tysięcy elementów, a wolumen nie uzasadnia formy.
- Projekt często się zmienia i chcesz wprowadzać poprawki między partiami bez przerabiania narzędzia.
- Część ma złożoną geometrię, kanały wewnętrzne albo kształt trudny lub drogi w CNC.
- Długo czekasz na OEM, narzędziownię albo zewnętrznego dostawcę.
- Część jest ciężka i warto ją odchudzić, szczególnie w EOAT i narzędziach ręcznych.
- Potrzebujesz elementu dopasowanego do konkretnego produktu, operatora lub stanowiska.
- Chcesz wykonać część zamienną, ale nie masz aktualnej dokumentacji CAD.
- Potrzebujesz serii pomostowej przed uruchomieniem wtrysku albo po zmianie konstrukcyjnej.
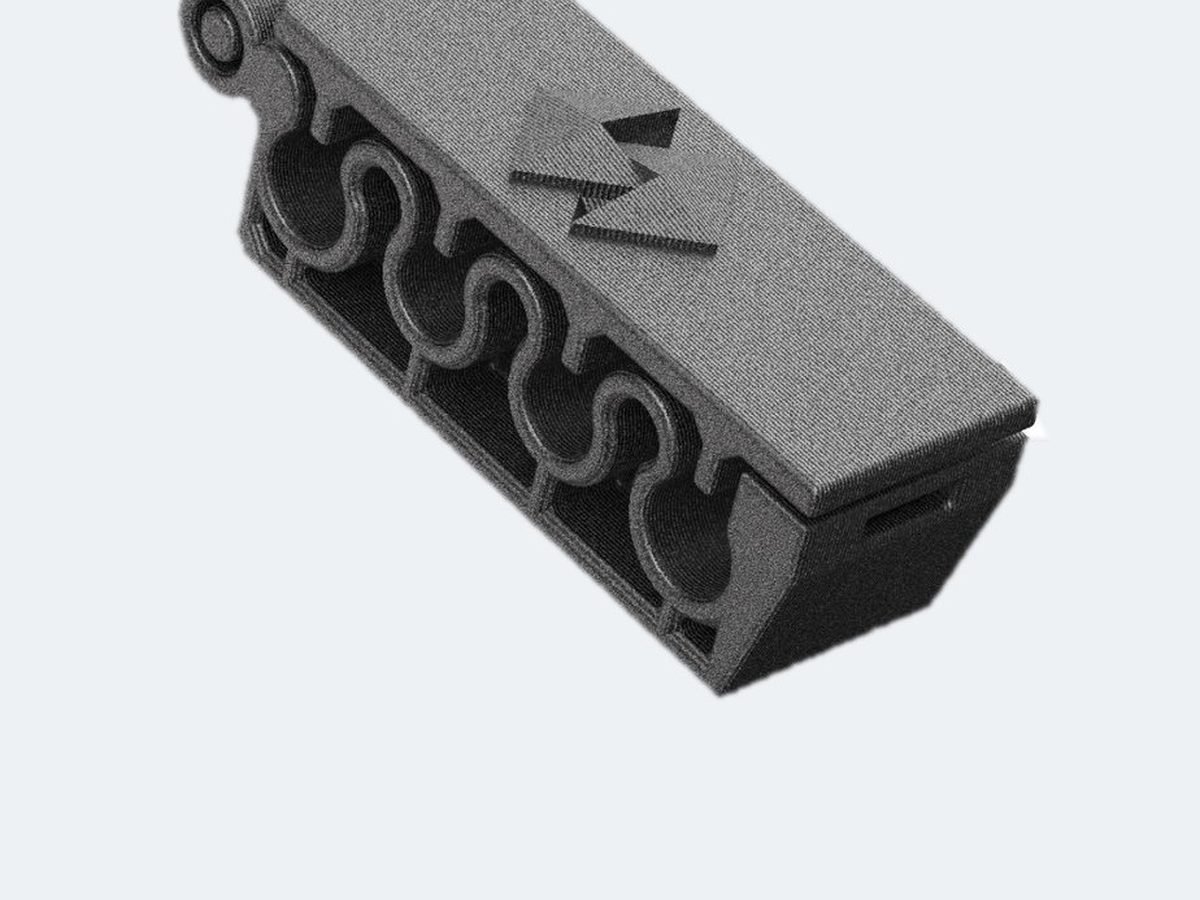
Sprawdzamy funkcję detalu, środowisko pracy, materiał, wymaganą jakość i wolumen. Jeśli druk 3D nie ma sensu w Twoim przypadku, powiemy to wprost.
Case studiesKonkretne części,
Konkretne części,
konkretne liczby.
01 / MB COSMETICS
8 gniazd montażowych zamiast czekania na CNC
Nowy format tubki zatrzymał proces zgrzewania. CadXpert zeskanował istniejące gniazdo i opakowanie, przygotował model CAD i wykonał serię z ASA na przemysłowym FDM.
- 8 gniazd
- 14 h 55 min druku
- ok. 100 zł/szt. vs ok. 500 zł CNC
- 25 000 tubek dostarczonych na czas
02 / MICHELIN
Chwytak robota lżejszy o 50 do 60%
Zamiast kopiować ciężki metalowy chwytak, część została przeprojektowana pod druk z metalu. Projekt generatywny pozwolił zachować funkcję i wytrzymałość przy znacznie mniejszej masie.
- AlSi10Mg
- 50 do 60% mniej masy
- mniej obciążenia dla robota
- realizacja z tygodni skrócona do kilkudziesięciu godzin
03 / ILC AUTOMATION
Druk 3D pracuje obok CNC, a nie zamiast CNC
Producent maszyn przeniósł do FDM części i oprzyrządowanie, które nie muszą być frezowane z aluminium lub POM. CNC realizuje to, w czym jest najlepsze, a drukarki pracują także nocą i w weekendy.
- 10 000+ elementów
- 10 do 15% niższy koszt jednostkowy vs CNC w wybranych aplikacjach
- praca 24/7
04 / EUROLOOP
Części końcowe bez formy wtryskowej
Podzespoły ładowarek EV produkowane z PA12 na SAF pozwoliły ominąć koszt i czas przygotowania formy przy zmieniającym się produkcie.
- pełna komora ok. 12 h
- 58 zł/część w analizowanym wariancie
- break-even z wtryskiem ok. 1800 szt.
- forma ok. 100 tys. zł
Liczby pochodzą z opisanych wdrożeń i dotyczą tych konkretnych części. Dla Twojego detalu policzymy je osobno.
RealizacjaJak wygląda
Jak wygląda
realizacja?
1
Pokaż część lub problem
Prześlij plik STEP/STL, zdjęcie, rysunek 2D albo fizyczny element. Nie musisz znać technologii druku.
2
Analizujemy zastosowanie
Sprawdzamy funkcję części, obciążenia, temperaturę, chemię, ESD/palność, jakość powierzchni i planowany wolumen.
3
Dobieramy technologię i materiał
Porównujemy dostępne procesy i wskazujemy wariant, który ma sens techniczny oraz ekonomiczny.
4
W razie potrzeby wykonujemy próbkę
Przy serii lub krytycznym zastosowaniu zaczynamy od jednej sztuki albo partii pilotażowej do testów.
5
Produkujemy serię i wykańczamy detale
Druk, czyszczenie, barwienie, wygładzanie, lakierowanie, inserty, impregnacja lub obróbka CNC, zależnie od projektu.
6
Kolejne partie bez zaczynania od zera
Zwalidowane modele i parametry mogą trafić do cyfrowego magazynu. Kolejne zamówienia są szybsze i powtarzalne.
Nie masz modelu CAD? To nie blokuje realizacji. Możemy zeskanować istniejącą część, odtworzyć geometrię, wprowadzić poprawki konstrukcyjne i przygotować plik do druku. To szczególnie przydatne w UTR, przy częściach legacy i przy maszynach, do których dokumentacja jest niepełna lub nieaktualna.
FilmDruk 3D w produkcji:
Druk 3D w produkcji:
zobacz, jak pracujemy.
Park maszynowy klasy przemysłowej i realne realizacje. Obejrzyj, jak wygląda produkcja części na druku 3D w CadXpert.
Centrum produkcyjneCertyfikowane Centrum Produkcyjne CadXpert:
Certyfikowane Centrum Produkcyjne CadXpert:
wszystko pod jednym dachem.
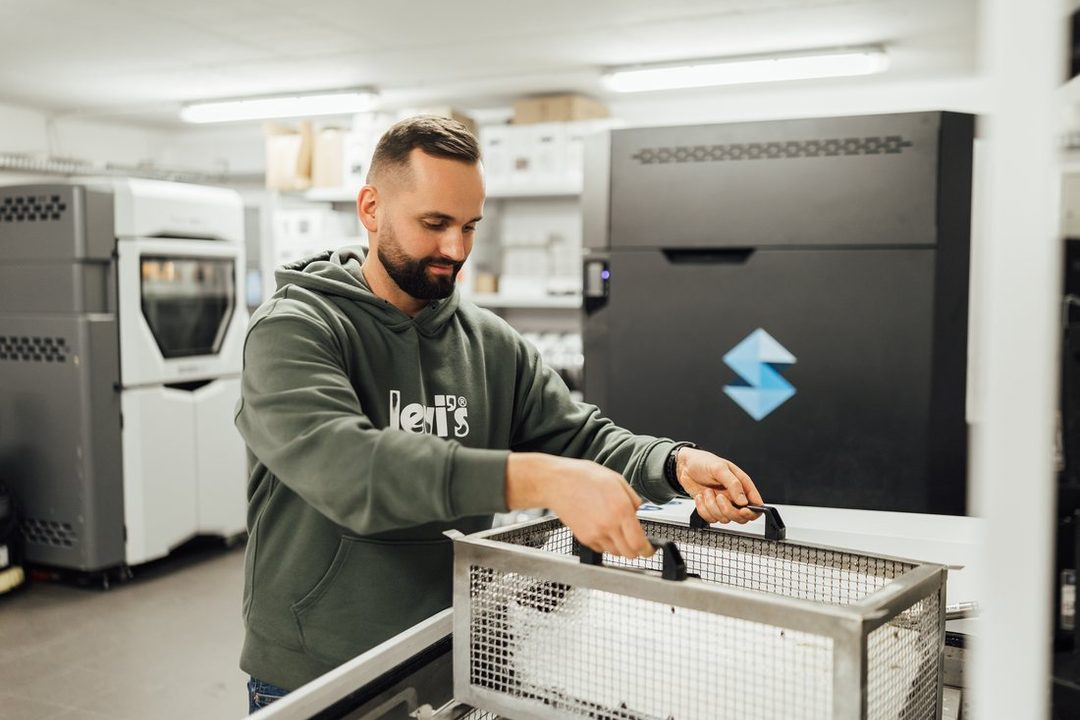
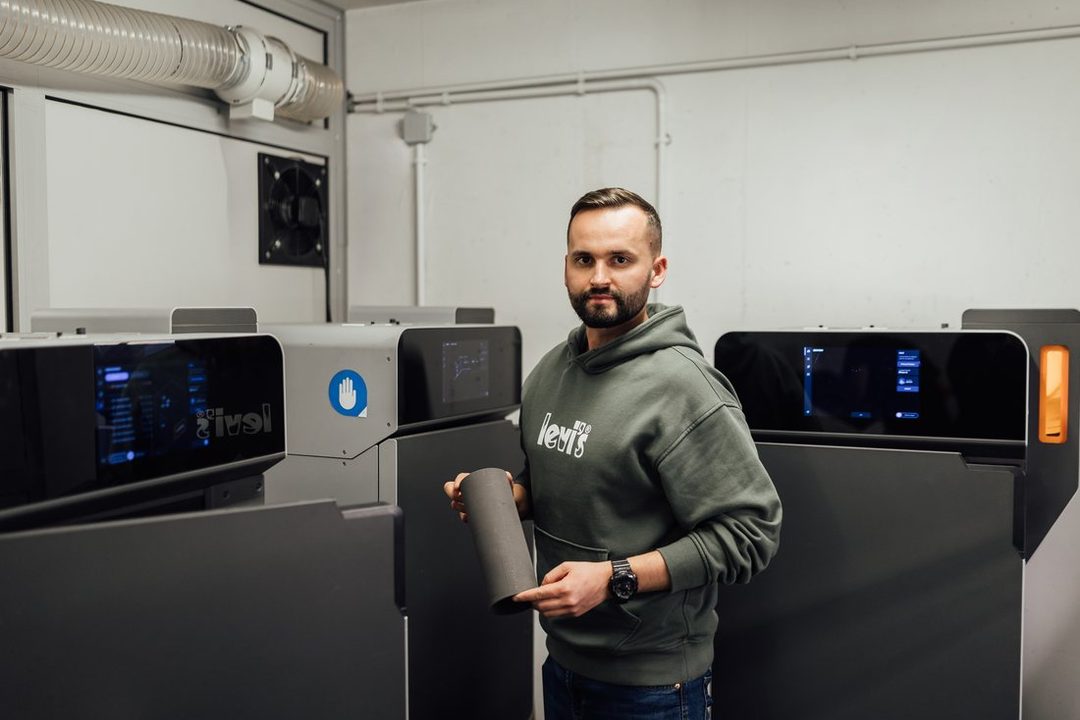
W jednym miejscu łączymy analizę zastosowania, projektowanie i DfAM, skanowanie 3D, przemysłowy druk 3D, post-processing oraz kontrolę jakości. Dzięki temu nie musisz dzielić projektu między kilka firm i przenosić odpowiedzialności z jednego dostawcy na drugiego.
01
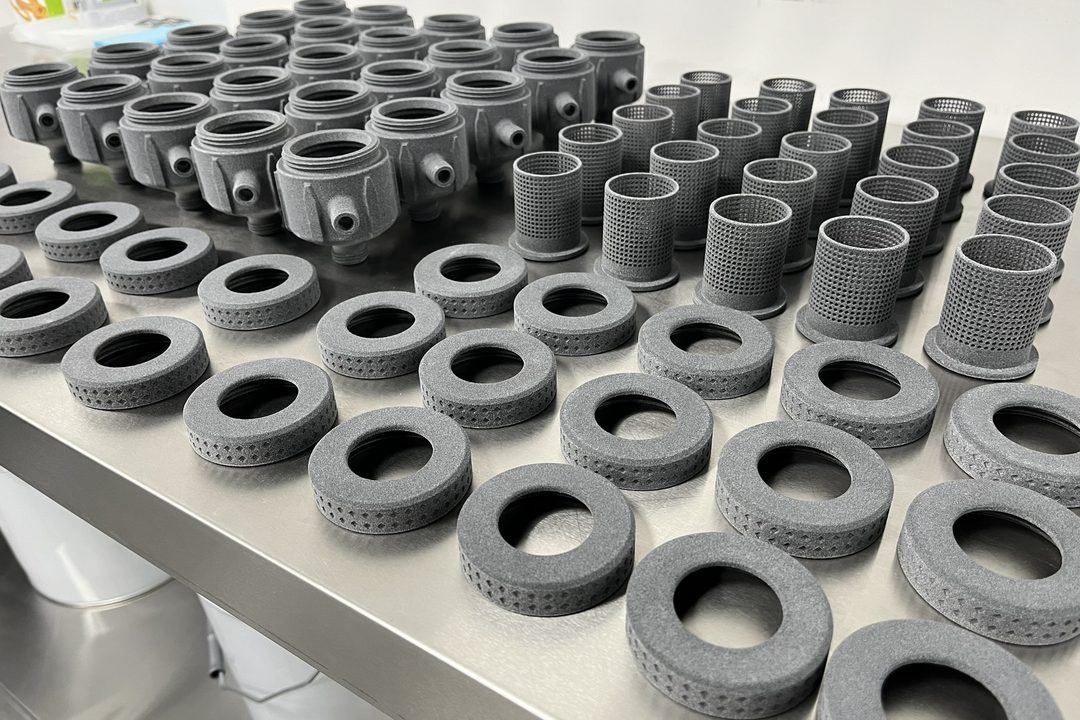
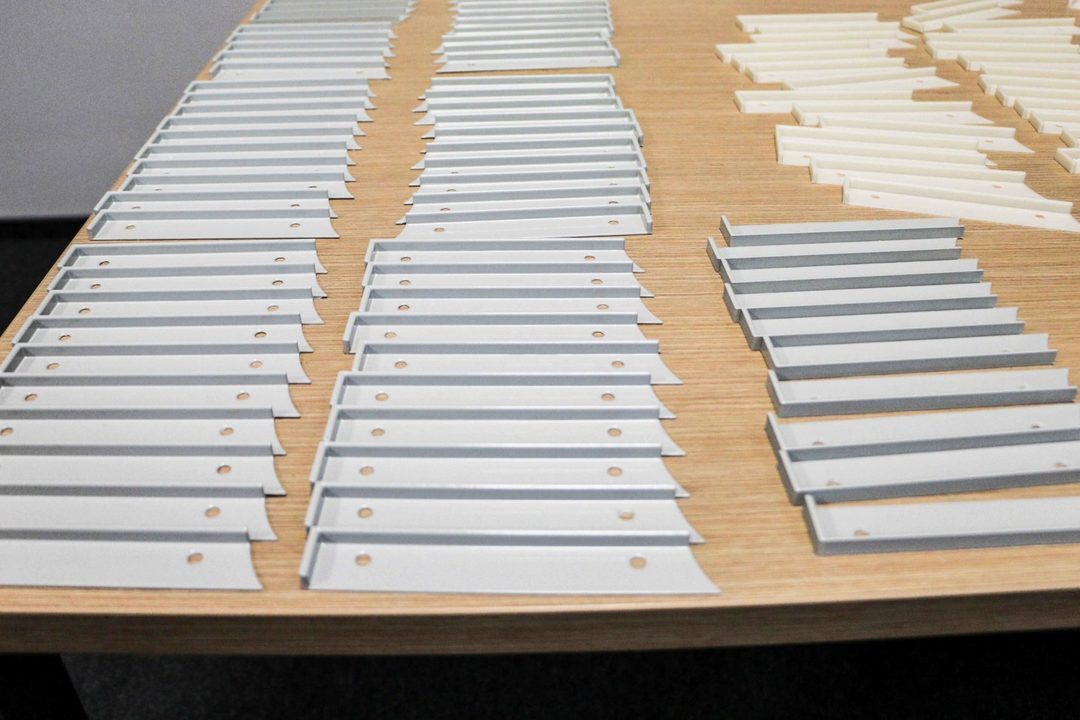
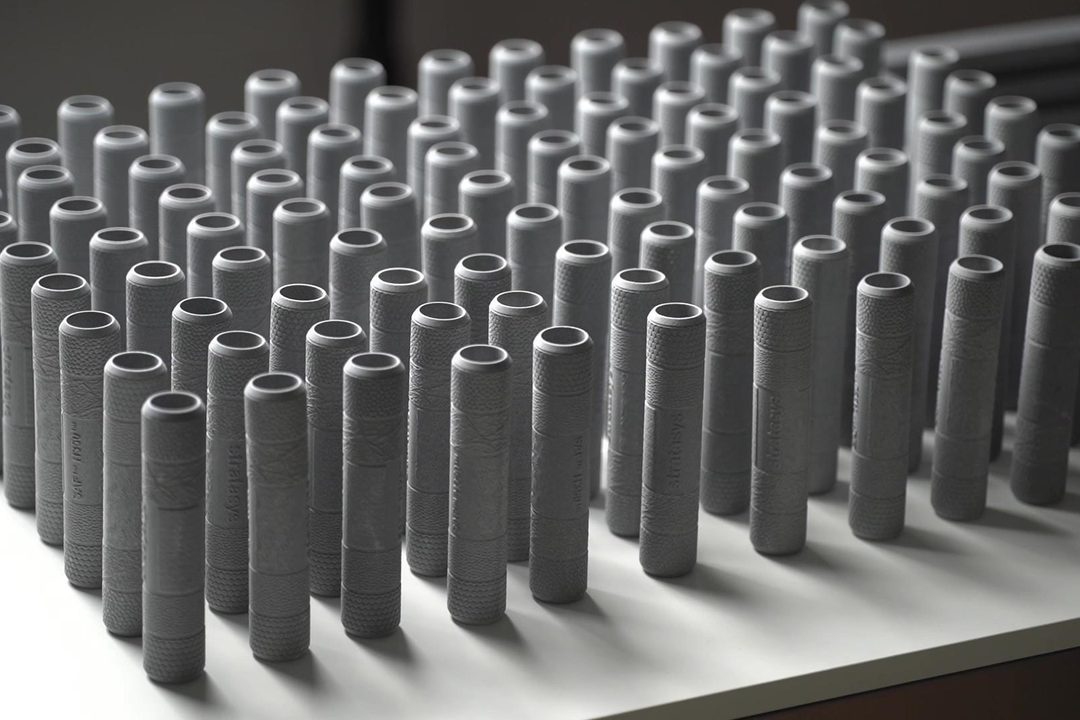
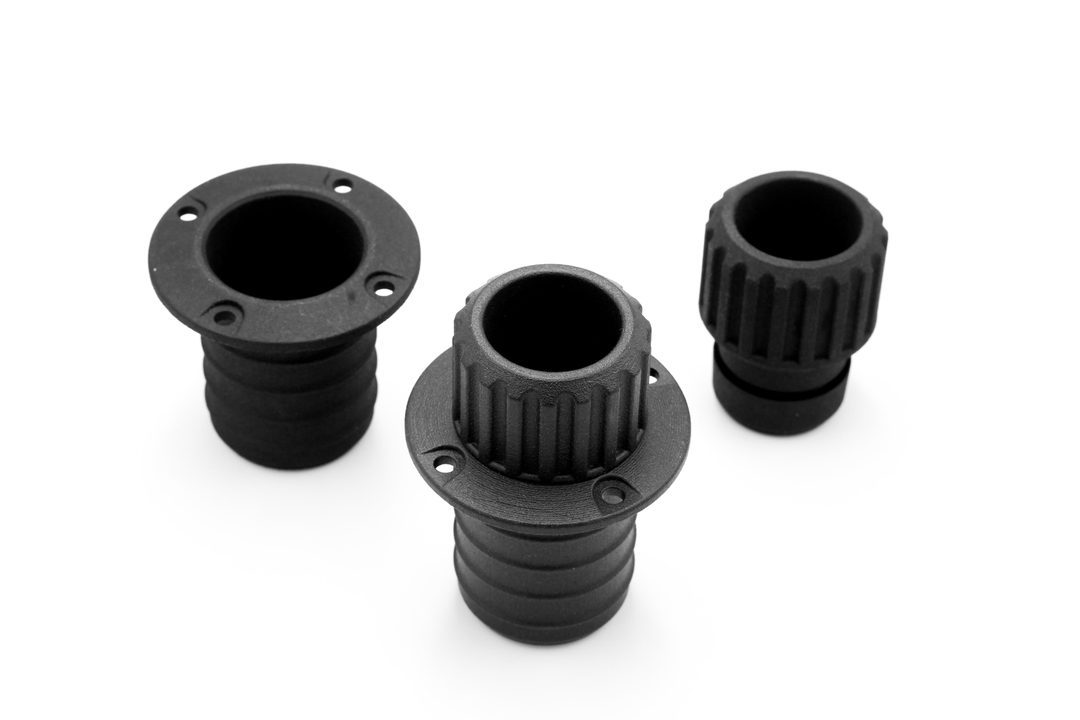
6 kluczowych technologii
FDM, SLS, SAF, SLA/LFS, PolyJet oraz SLM, czyli druk z metalu. Dobieramy proces do funkcji części i wolumenu.
02
Przemysłowy park maszynowy z backupem
Produkcja może być rozłożona na kilka urządzeń, a redundancja kluczowych technologii ogranicza ryzyko pojedynczego punktu awarii.
03
ISO 9001 i koncesja MSWiA
Kontrola jakości procesu, dokumentacja oraz możliwość realizacji projektów dla branż regulowanych i sektora obronnego.
04
Ponad 80 materiałów
PA12, PA11, TPU, ABS, ASA, PC, ULTEM/PEI, materiały ESD, trudnopalne, kompozyty, żywice techniczne i metale.
05
Od skanu do gotowego detalu
Skanowanie, projekt, DfAM, druk, szkiełkowanie, barwienie, wygładzanie, lakierowanie, inserty, impregnacja, polerowanie i obróbka CNC po druku.
06
Cyfrowy magazyn części
Po walidacji procesu model i parametry produkcyjne mogą być przechowywane cyfrowo, a kolejne partie uruchamiane na żądanie.
TechnologieTechnologie dobierane do zastosowania,
Technologie dobierane do zastosowania,
nie odwrotnie.
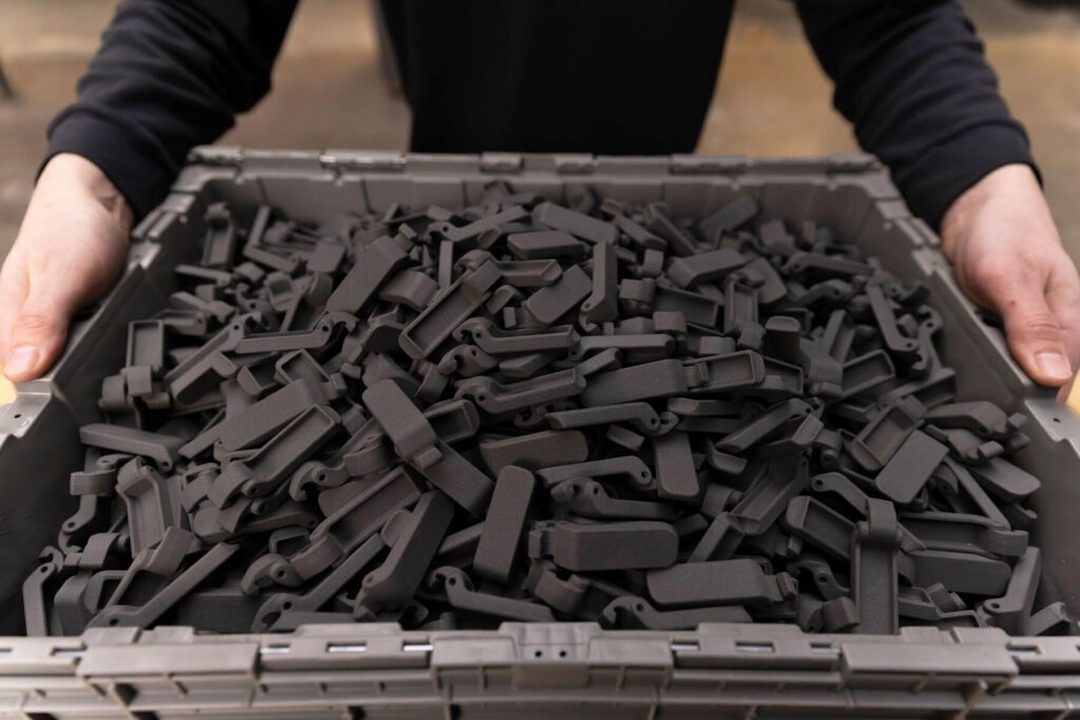
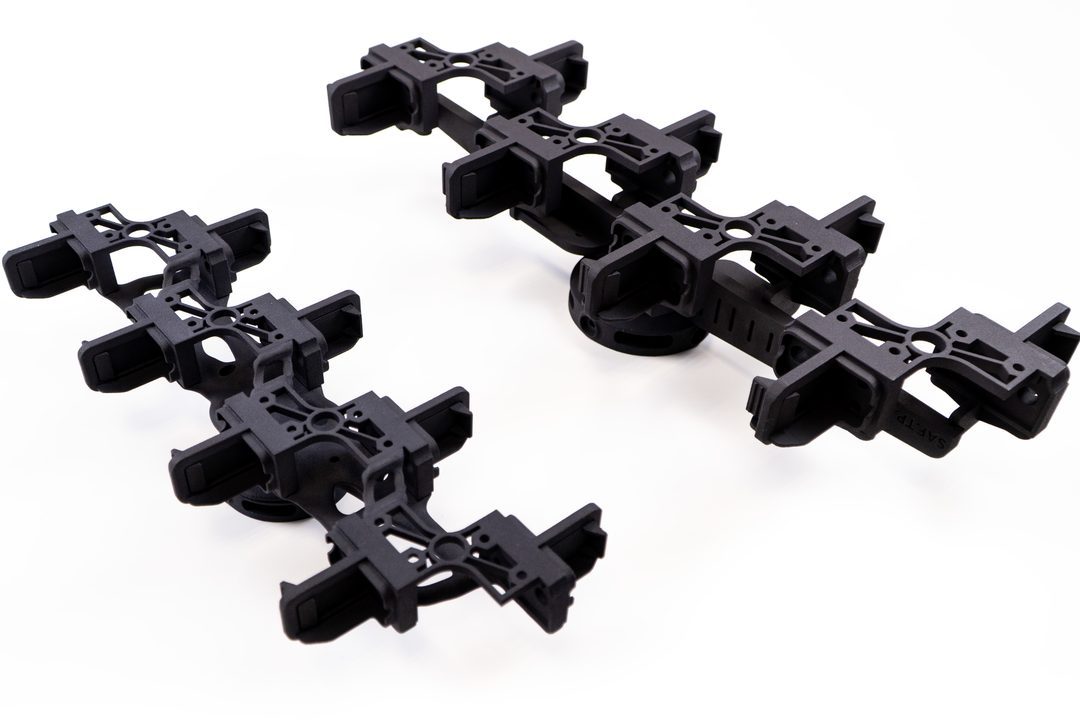
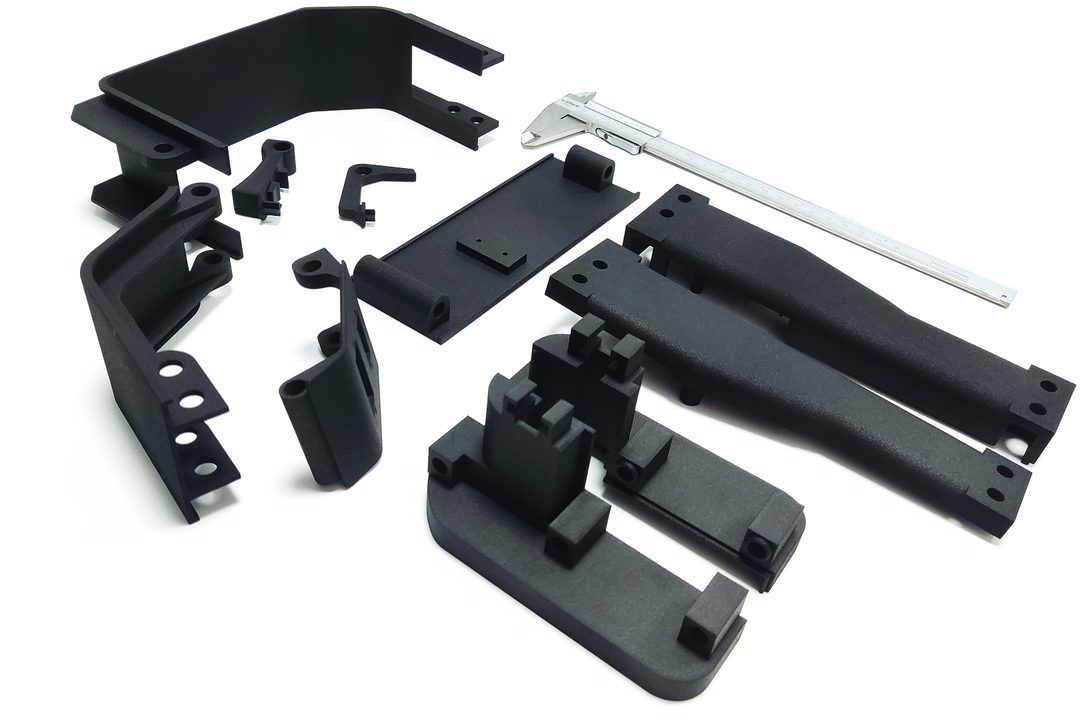
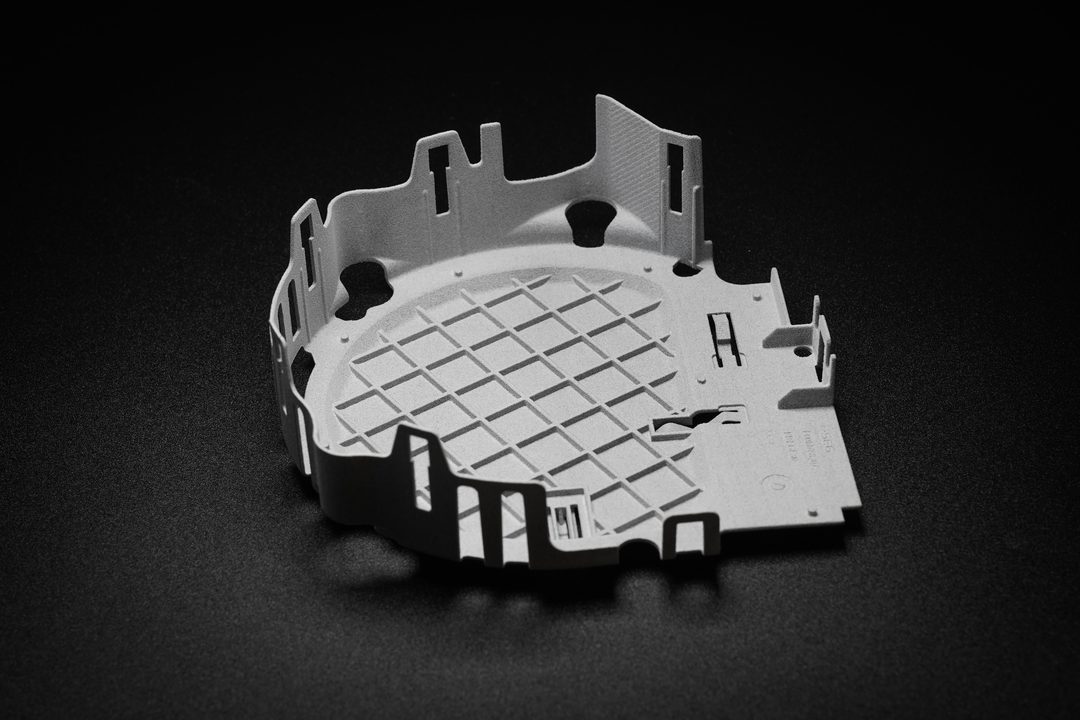
| Technologia | Termin* | Materiały, przykłady | Gdzie najczęściej ma sens |
|---|---|---|---|
| SAF | od 3 dni | PA12 | Serie części funkcjonalnych, złożone geometrie, dobre wykorzystanie komory. |
| SLS | od 4 dni | PA12, TPU 90A, PA-GF | Trwałe części, geometrie bez podpór, części elastyczne i serie. |
| FDM | od 3 dni | ABS-M30, ASA, PC, ULTEM, ESD | Duże gabaryty, tooling, EOAT, uchwyty i materiały inżynieryjne. |
| SLA / LFS | od 3 dni | Standard, Clear, Tough i żywice techniczne | Wysoka dokładność, gładkość, formy i wkładki oraz precyzyjne detale. |
| PolyJet | od 2 dni | VERO, PP-like, Elastico | Wielomateriał, kolor, wysoka dokładność i realistyczne prototypy. |
| SLM, metal | od 7 dni | AlSi10Mg, 316L, Ti i inne | Części metalowe, lekkie konstrukcje, kanały wewnętrzne, geometrie trudne w CNC. |
*Terminy orientacyjne dla standardowych realizacji. Rzeczywisty termin zależy od geometrii, liczby części, materiału i post-processingu.
Modele współpracyNie musisz od razu
Nie musisz od razu
kupować drukarki.
Możesz zacząć od usługi, zweryfikować część i ekonomię procesu, a dopiero później zdecydować, czy produkcja powinna zostać u nas, działać w modelu mieszanym czy zostać przeniesiona do Twojej firmy.
01
Usługowy
CadXpert produkuje gotowe detale. Zero CAPEX-u i szybki start.
02
Łączony
Część aplikacji drukujesz u siebie, a serie, specjalistyczne materiały i technologie zlecasz CadXpert.
03
In-house
Po walidacji procesu wdrażamy drukarkę, przekazujemy parametry i know-how oraz zapewniamy serwis.
Ekonomia procesuDruk 3D nie ma zastąpić wszystkiego.
Druk 3D nie ma zastąpić wszystkiego.
Ma przejąć te części, dla których daje przewagę.
Wysokie wolumeny identycznych detali nadal mogą należeć do wtrysku. Proste metalowe części w dużych seriach nadal mogą być domeną CNC. Druk 3D jest szczególnie mocny tam, gdzie liczy się szybkość, brak formy, elastyczna geometria, mały lub średni wolumen oraz możliwość produkcji na żądanie.
Dobór technologii powinien wynikać z ekonomii całego procesu. Porównujemy koszt części, koszt uruchomienia, lead time, ryzyko zmiany projektu oraz koszt utrzymywania zapasu lub czekania na dostawcę.
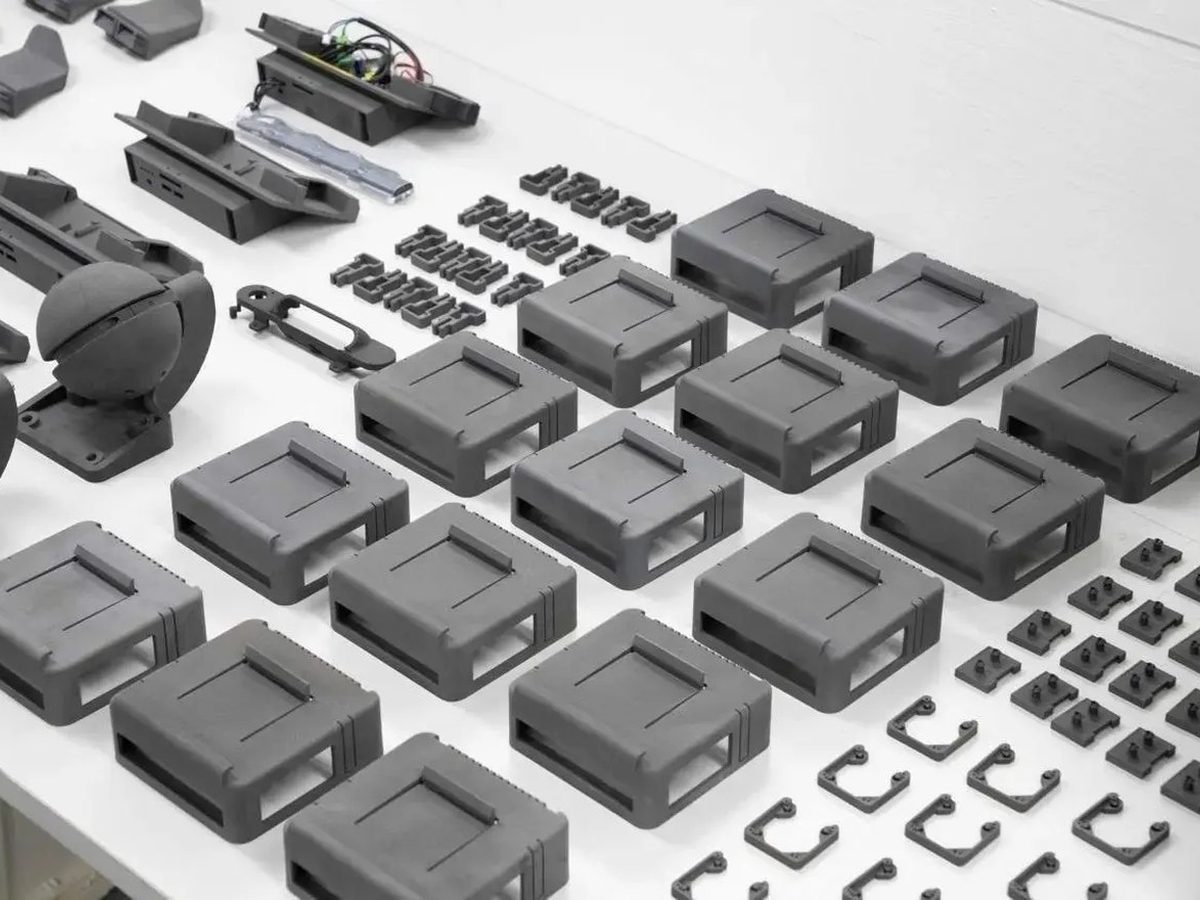
FAQNajczęstsze
Najczęstsze
pytania.
Od ilu sztuk możecie drukować?
Od jednej sztuki. Przy większych zamówieniach dobieramy sposób pakowania komory i harmonogram tak, aby obniżyć koszt jednostkowy.
Czy druk 3D nadaje się do części końcowych, a nie tylko prototypów?
Tak. Dobór technologii i materiału zależy od wymagań części. Przykłady Brose, Roush, Euroloop czy Optopol pokazują produkcję finalnych komponentów i serie liczone w tysiącach lub setkach tysięcy sztuk.
Nie mam modelu CAD. Co wtedy?
Możemy odtworzyć część na podstawie skanu 3D, dokumentacji 2D, zdjęć z wymiarami albo fizycznego elementu.
Kiedy druk 3D przegrywa z wtryskiem?
Przy bardzo dużej liczbie identycznych części koszt formy rozkłada się na wolumen i wtrysk staje się korzystniejszy. Dlatego porównujemy próg opłacalności zamiast automatycznie proponować druk.
Czy możecie wykonać części z metalu?
Tak. Drukujemy w technologii SLM m.in. z aluminium, stali nierdzewnej i stopów tytanu. Po druku możliwa jest również obróbka CNC.
Czy macie materiały ESD i trudnopalne?
Tak. W portfolio są materiały antystatyczne/ESD, trudnopalne, odporne na wysoką temperaturę, chemię i UV. Materiał dobieramy do realnych warunków pracy.
Czy wydruk może być gotowy do montażu?
Tak. W zależności od technologii wykonujemy m.in. czyszczenie, szkiełkowanie, barwienie, wygładzanie, lakierowanie, montaż insertów, impregnację, polerowanie i obróbkę CNC.
Jak zabezpieczacie pliki?
CadXpert pracuje w systemie jakości ISO 9001, posiada koncesję MSWiA i umożliwia podpisanie NDA przed przekazaniem dokumentacji. Projekty są obsługiwane zgodnie z procedurami bezpieczeństwa danych.
Ile trwa realizacja?
Proste zamówienia mogą być realizowane od 24 godzin, a większość serii w kilka dni. Dokładny termin zależy od technologii, wolumenu, materiału i obróbki końcowej.
Jak zacząć?
Wyślij plik lub zdjęcie części. Najpierw oceniamy zastosowanie i opłacalność, potem rekomendujemy technologię, materiał i model współpracy.
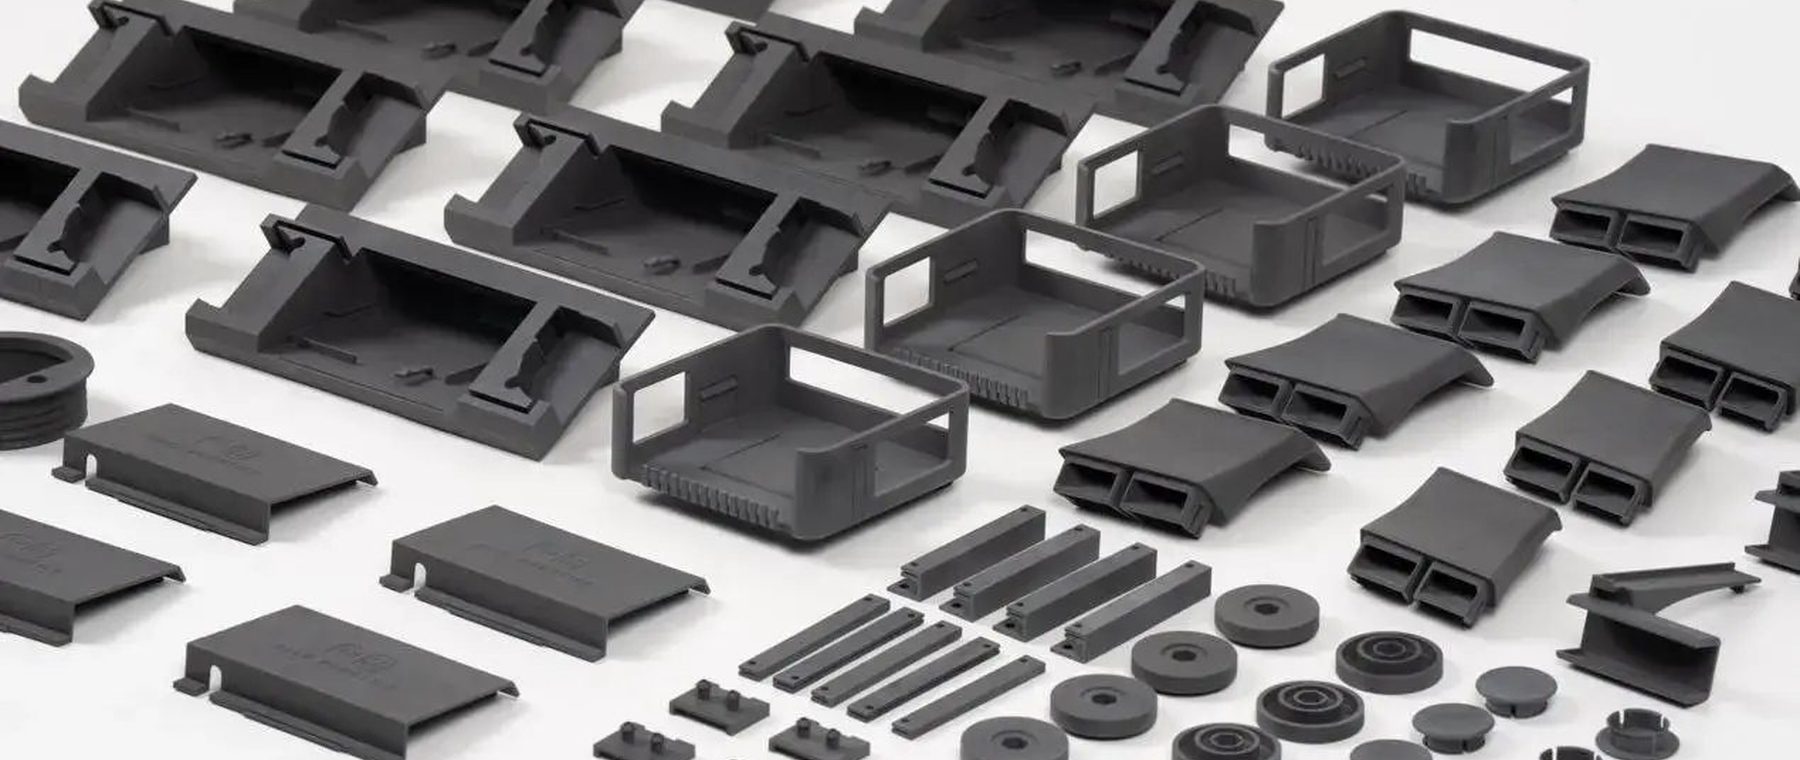
Wyślij model, zdjęcie lub opisz zastosowanie.
Sprawdzimy, czy druk 3D ma w tym przypadku sens. Najpierw oceniamy zastosowanie i opłacalność, potem rekomendujemy technologię, materiał i model współpracy.
Wycena części
Prześlij część do wyceny
Dodaj plik STEP, STL, PDF albo zdjęcie. Nie musisz znać technologii druku.
Dokumentacja poufna? Podpiszemy NDA przed przekazaniem plików.