Druk 3D z metalu · PBF-LB/M (SLM)

Części do silników i turbin z druku 3D z metalu

Złożone kanały. Mniej elementów. Niższa masa. Materiały do pracy w wymagającym środowisku.

Produkcja addytywna z metalu pozwala wytwarzać komponenty silników lotniczych, turboodrzutowych, turbowentylatorowych i turbinowych, których wykonanie metodami konwencjonalnymi wymaga wielu operacji, łączenia kilku części albo jest bardzo trudne geometrycznie.

W technologii PBF-LB/M (Laser Powder Bed Fusion), często określanej jako SLM, powstają w pełni metalowe komponenty z tytanu, aluminium, stali oraz nadstopów niklu, takich jak Inconel. Największa przewaga pojawia się wtedy, gdy detal zostaje zaprojektowany od początku pod produkcję addytywną.

Masz model CAD lub rozwijasz komponent silnika? Prześlij część do analizy. Sprawdzimy geometrię, materiał, wymagania jakościowe i to, czy produkcja addytywna rzeczywiście daje przewagę.

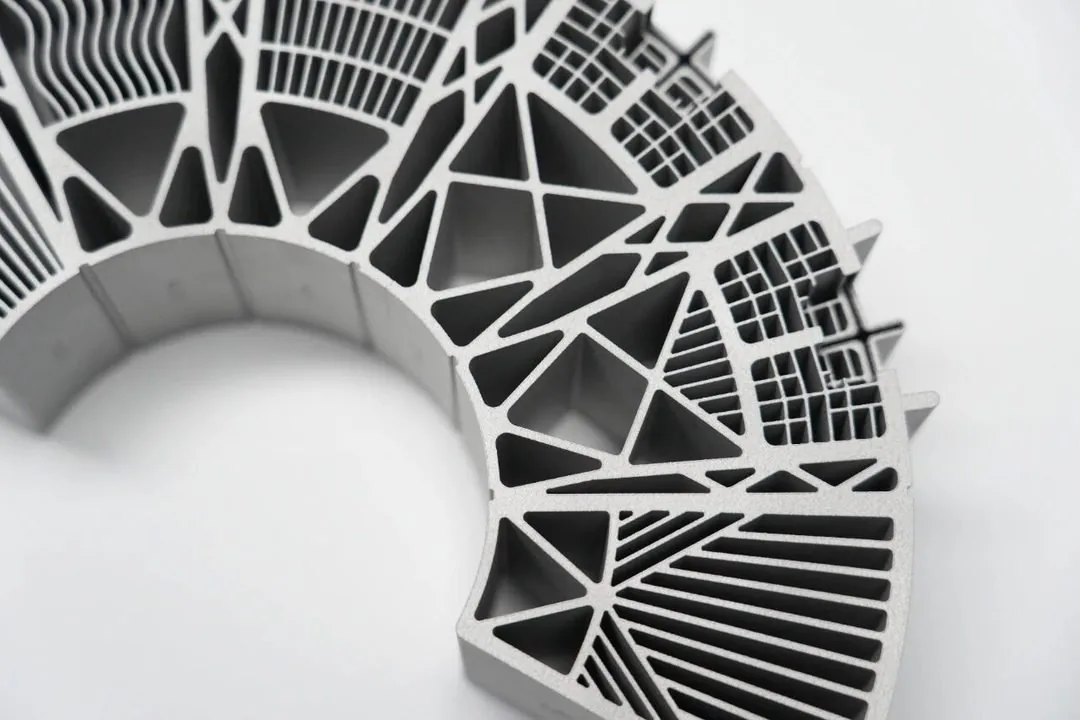
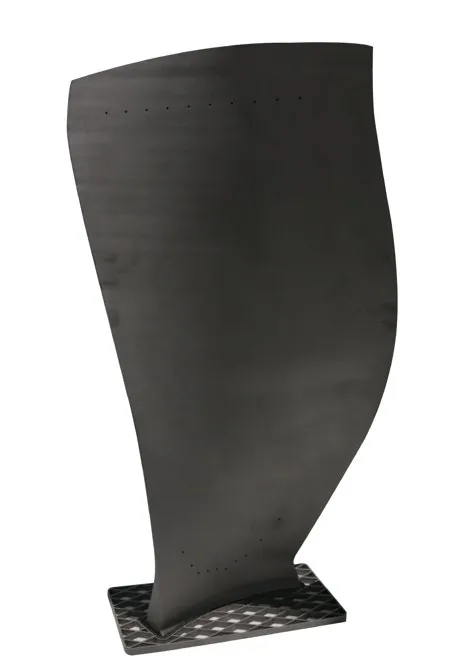
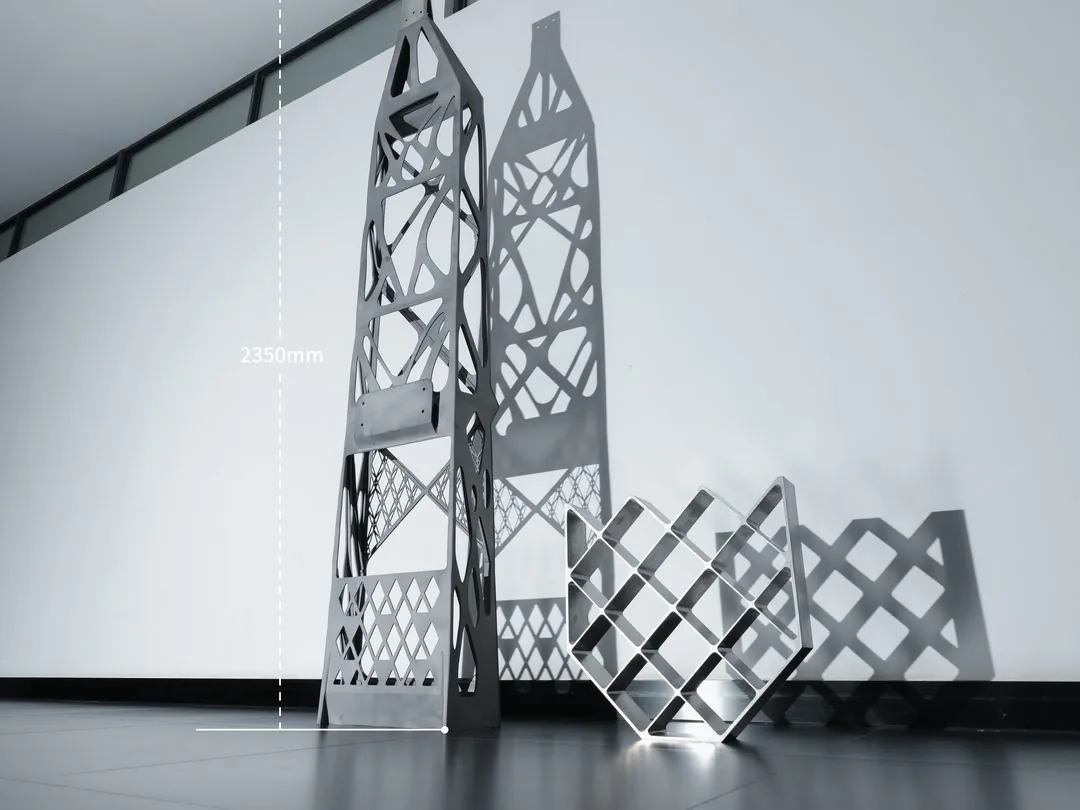
Tytanowa łopatka wentylatora silnika lotniczego wydrukowana z metalu
Łopatka wentylatora silnika lotniczego (Aero-Engine Fan Blade), stop tytanu, 400×400×800 mm, BLT-S500, 140 h druku. Pusta konstrukcja z wewnętrznym usztywnieniem w kształcie „W”. Fot. BLT.
Dla kogo

Dla kogo jest ta technologia?

Landing page kierujemy do zespołów, które projektują lub produkują metalowe komponenty układów napędowych i pracują pod presją masy, temperatury, złożoności geometrii, czasu wdrożenia albo kosztu wielooperacyjnej produkcji.

Najczęstsi rozmówcy: konstruktor / Design Engineer, inżynier R&D, technolog, Manufacturing Engineer, Head of Engineering, kierownik produkcji i dyrektor techniczny.

  • producenci silników i układów napędowych
  • dostawcy Tier 1 i Tier 2 dla branży lotniczej i aerospace
  • biura konstrukcyjne, działy R&D i NPI
  • producenci UAV i systemów bezzałogowych
  • integratorzy sektora lotniczego i obronnego
  • instytuty badawcze i uczelnie techniczne
  • producenci turbin, sprężarek, układów przepływowych i energetycznych
Ograniczenia

Gdzie klasyczne technologie zaczynają ograniczać projekt?

01

Wiele części trzeba połączyć w jeden zespół

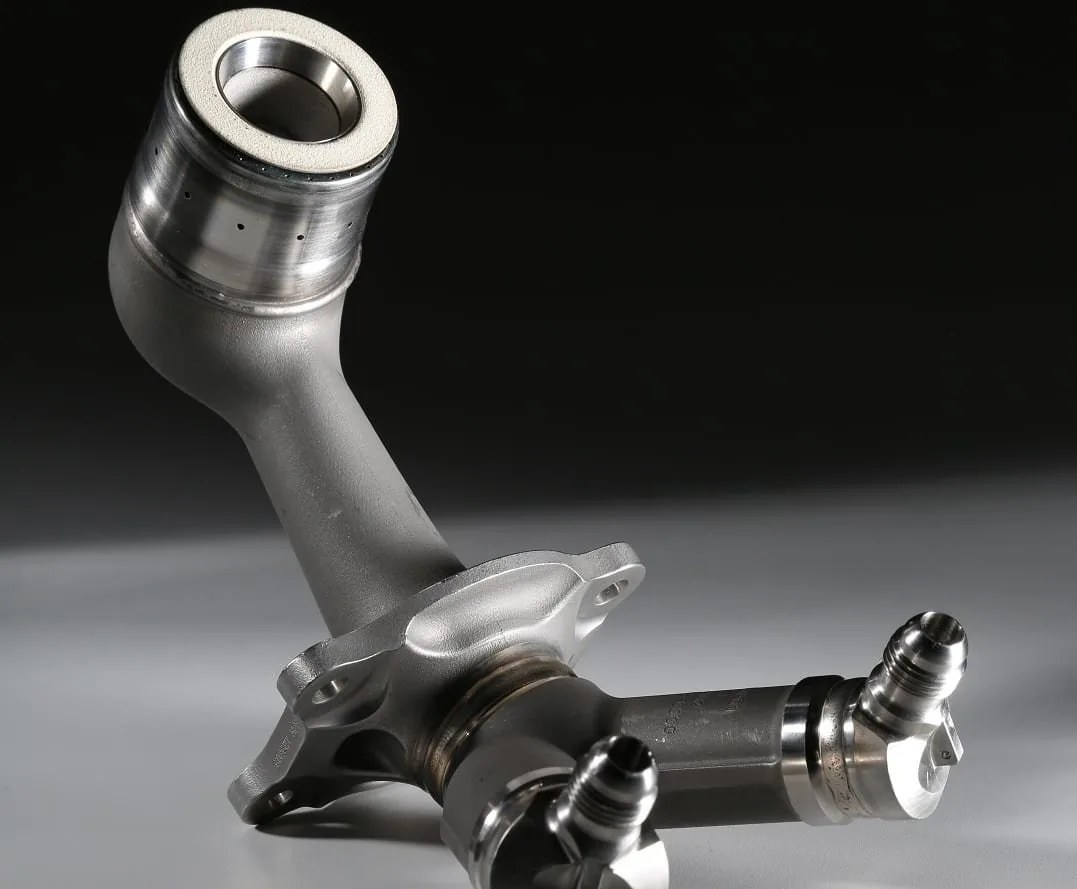
Spawanie, lutowanie, skręcanie i dodatkowe uszczelnienia zwiększają liczbę operacji, punktów kontroli i potencjalnych miejsc awarii. PBF-LB/M pozwala konsolidować kilka lub kilkanaście elementów w jeden monolityczny komponent, jeśli geometria i wymagania procesu na to pozwalają.

Źródło: GE Aerospace, LEAP fuel nozzle: ok. 20 części → 1, około 25% mniej masy

02

Potrzebujesz kanałów, których nie da się wywiercić lub wyfrezować

Kanały paliwowe, olejowe i chłodzące mogą przebiegać wewnątrz części zgodnie z wymaganiami przepływu, a nie ograniczeniami wiertła czy frezu. To otwiera drogę do kanałów konformalnych, cienkich ścian, struktur lattice i kompaktowych wymienników ciepła.

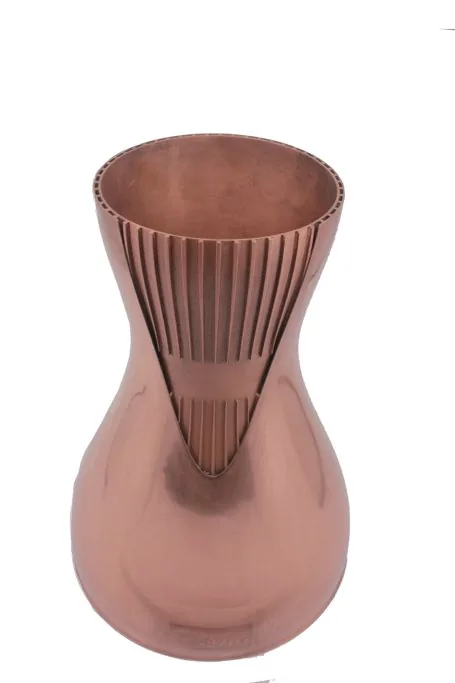
Miedziana dysza wylotowa silnika z 50 kanałami chłodzącymi
Dysza wylotowa silnika (Engine Exhaust Nozzle) z czystej miedzi, Ø210×295 mm, BLT-S300, 96 h druku. W ściankach 50 zintegrowanych kanałów chłodzących. Fot. BLT.
03

Element jest za ciężki

Optymalizacja topologiczna, projektowanie generatywne i struktury wewnętrzne pozwalają umieszczać materiał tam, gdzie jest potrzebny do przenoszenia obciążeń. W części silnikowej redukcja masy wpływa nie tylko na sam komponent, ale również na bezwładność, obciążenie sąsiednich elementów i parametry całego układu.

Źródło: BLT Aerospace Solutions, central gear drive housing i hollow fan blade

04

Obróbka Inconelu lub tytanu jest kosztowna

Nadstopy niklu i stopy tytanu są kluczowe w wymagających aplikacjach, ale ich klasyczna obróbka może oznaczać duże zużycie narzędzi, wiele etapów i wysoki udział materiału usuwanego z pełnego bloku. Druk 3D buduje geometrię bliską finalnemu kształtowi, a powierzchnie krytyczne można następnie wykończyć obróbką CNC.

Zastosowania

Co można drukować z metalu dla silników i turbin?

Dysze paliwowe i elementy układów wtryskowych

Zintegrowane kanały, małe przekroje przepływowe oraz możliwość ograniczenia liczby spawanych i lutowanych elementów. To jedna z najbardziej znanych aplikacji metalowego AM w seryjnych silnikach lotniczych.
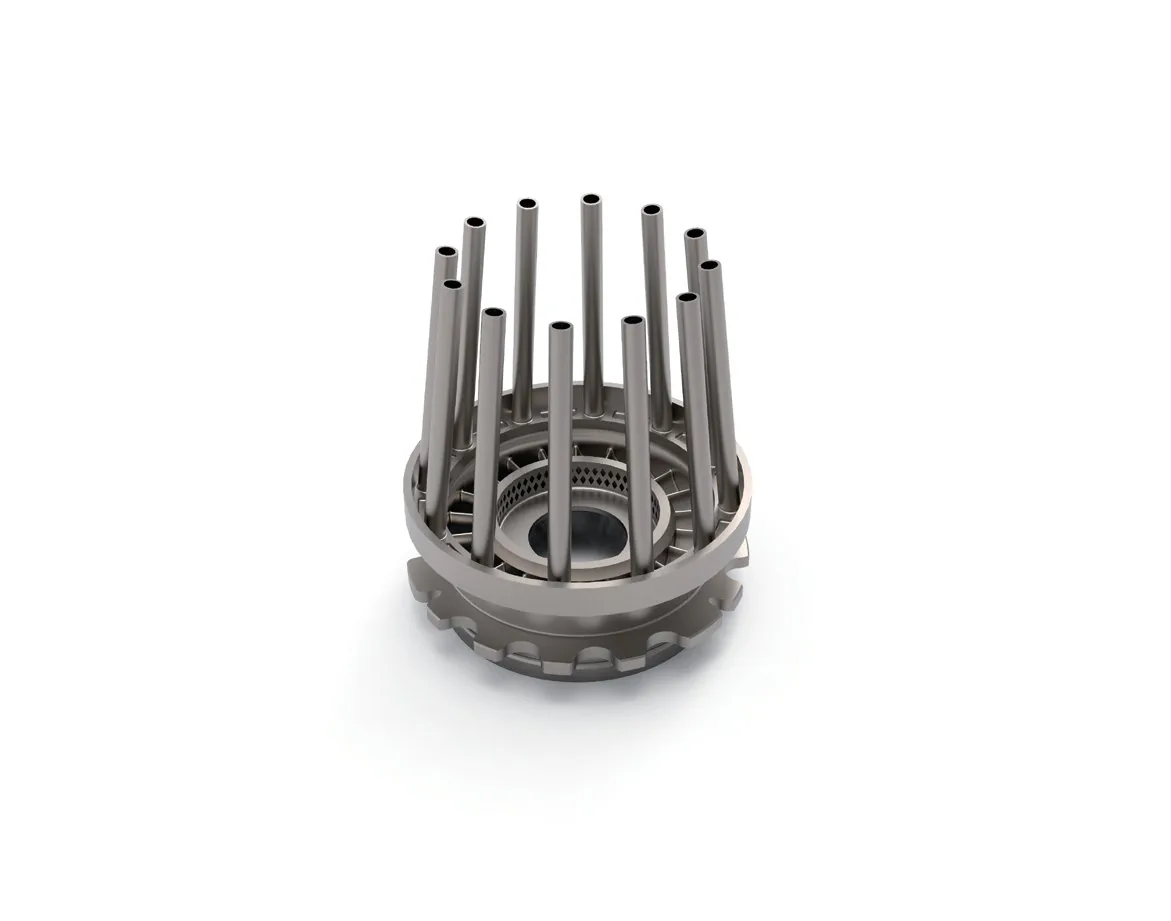
Cienkościenny element rurki odparowującej z nadstopu

Elementy komory spalania i układów przepływowych

Cienkie ścianki, złożone powierzchnie i wewnętrzne kanały chłodzenia pozwalają projektować komponent pod przepływ i zarządzanie temperaturą.

Element rurki odparowującej (Component of Guide Evaporation Tube), nadstop, 115×115×120 mm, BLT-S310, 60 h druku. Cienkościenna część, którą klasycznie składa się z wielu elementów, tu powstaje jako jeden. Fot. BLT.
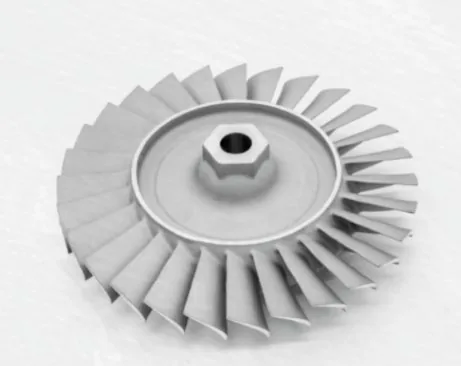
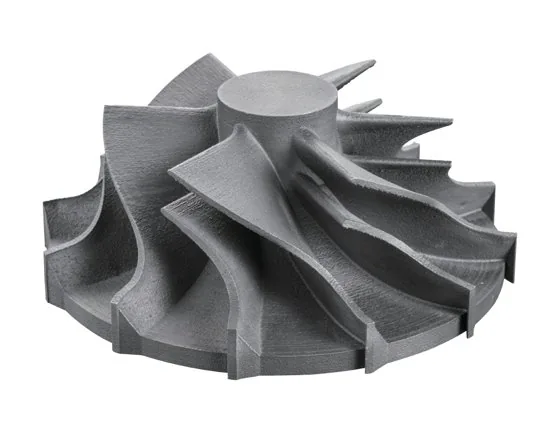
Tytanowy impeller wydrukowany z metalu

Wirniki, impellery i rotory

Addytywne wytwarzanie umożliwia integralną geometrię łopatek oraz korpusu, a także topologie trudne do wykonania jako jeden element metodami konwencjonalnymi.

Impeller ze stopu tytanu, Ø120×70 mm, BLT-S310, 40 h druku. Fot. BLT.
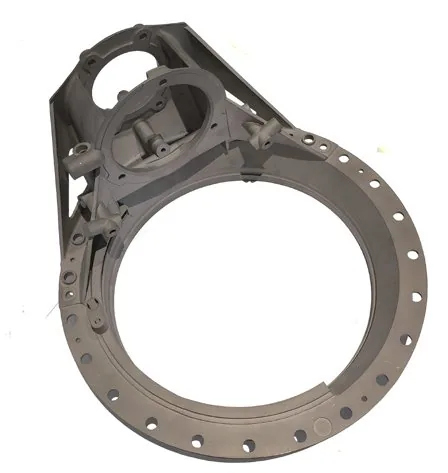
Ażurowy wspornik stojana silnika eVTOL z metaluMetalowy komponent integracji silnika

Obudowy, korpusy i elementy przekładni

Możliwa jest integracja kanałów olejowych, punktów montażowych i struktur odciążających w jednym elemencie.

Z lewej: wspornik stojana silnika eVTOL drukowany z metalu, lekka, ażurowa struktura nośna. Z prawej: komponent integracji silnika drukowany z metalu. Fot. CADXPERT.
Cienkościenna dysza wylotowa z nadstopu

Dysze wylotowe

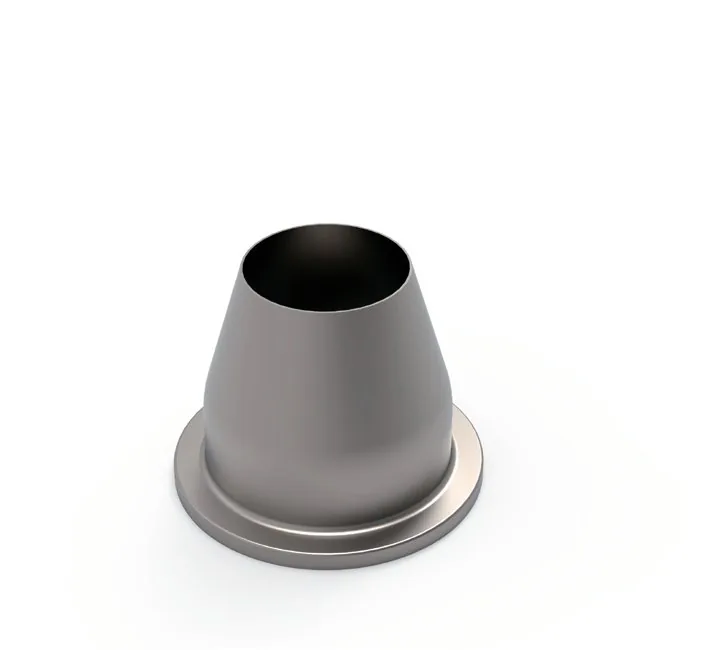
Cienkościenne, przestrzenne geometrie mogą powstawać jako jeden komponent zamiast złożenia wielu elementów.

Dysza wylotowa (Exhaust Nozzle) z nadstopu, 110×110×130 mm, BLT-S310, 70 h druku. Cienkościenna geometria, którą klasycznie łączy się z kilku części. Fot. BLT.
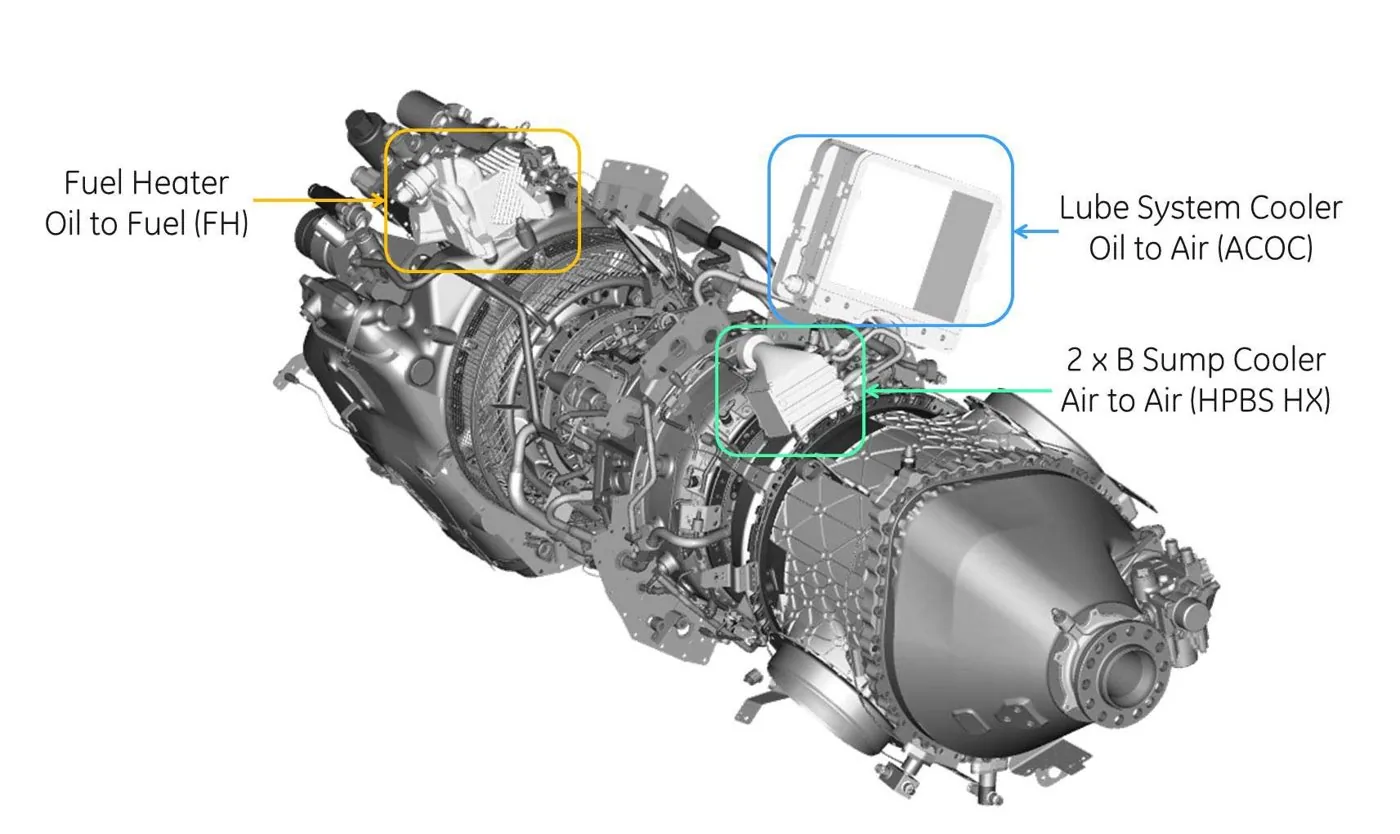
Metalowe wymienniki ciepła z kanałami wewnętrznymi

Wymienniki ciepła i komponenty chłodzenia

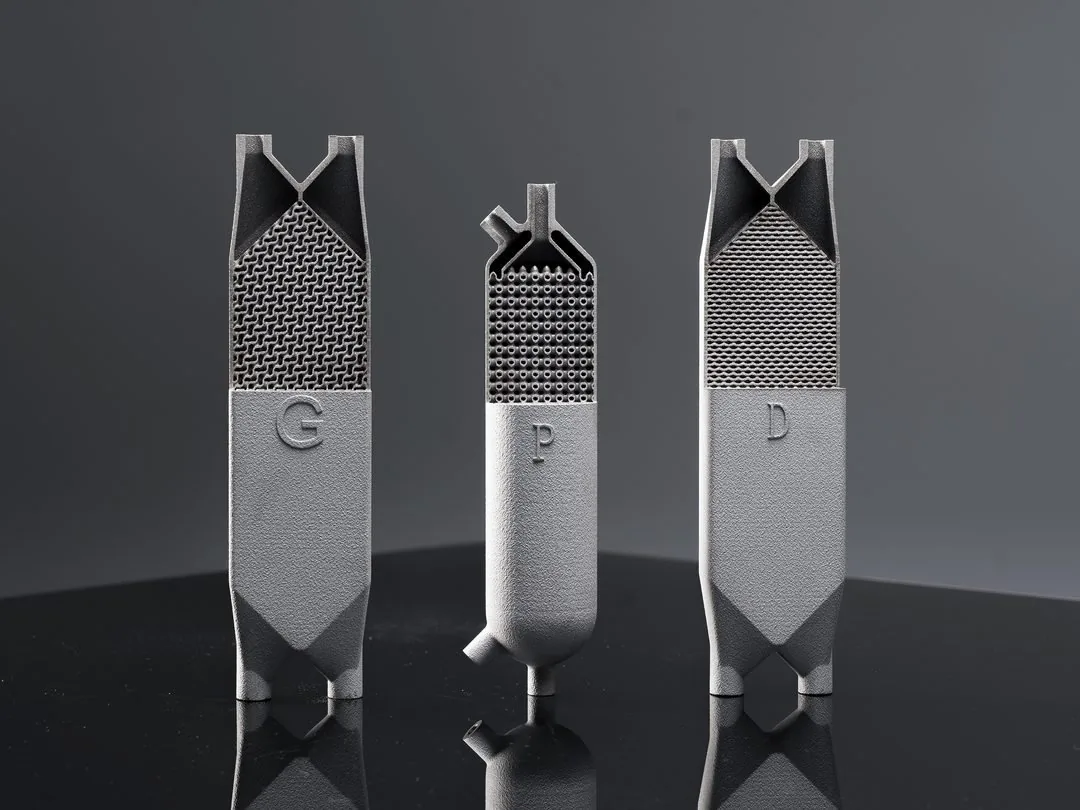
Wewnętrzne kanały o dużej powierzchni wymiany ciepła mogą być zintegrowane w kompaktowej obudowie.

Wymienniki ciepła drukowane z metalu z kanałami wewnętrznymi. Fot. CADXPERT.
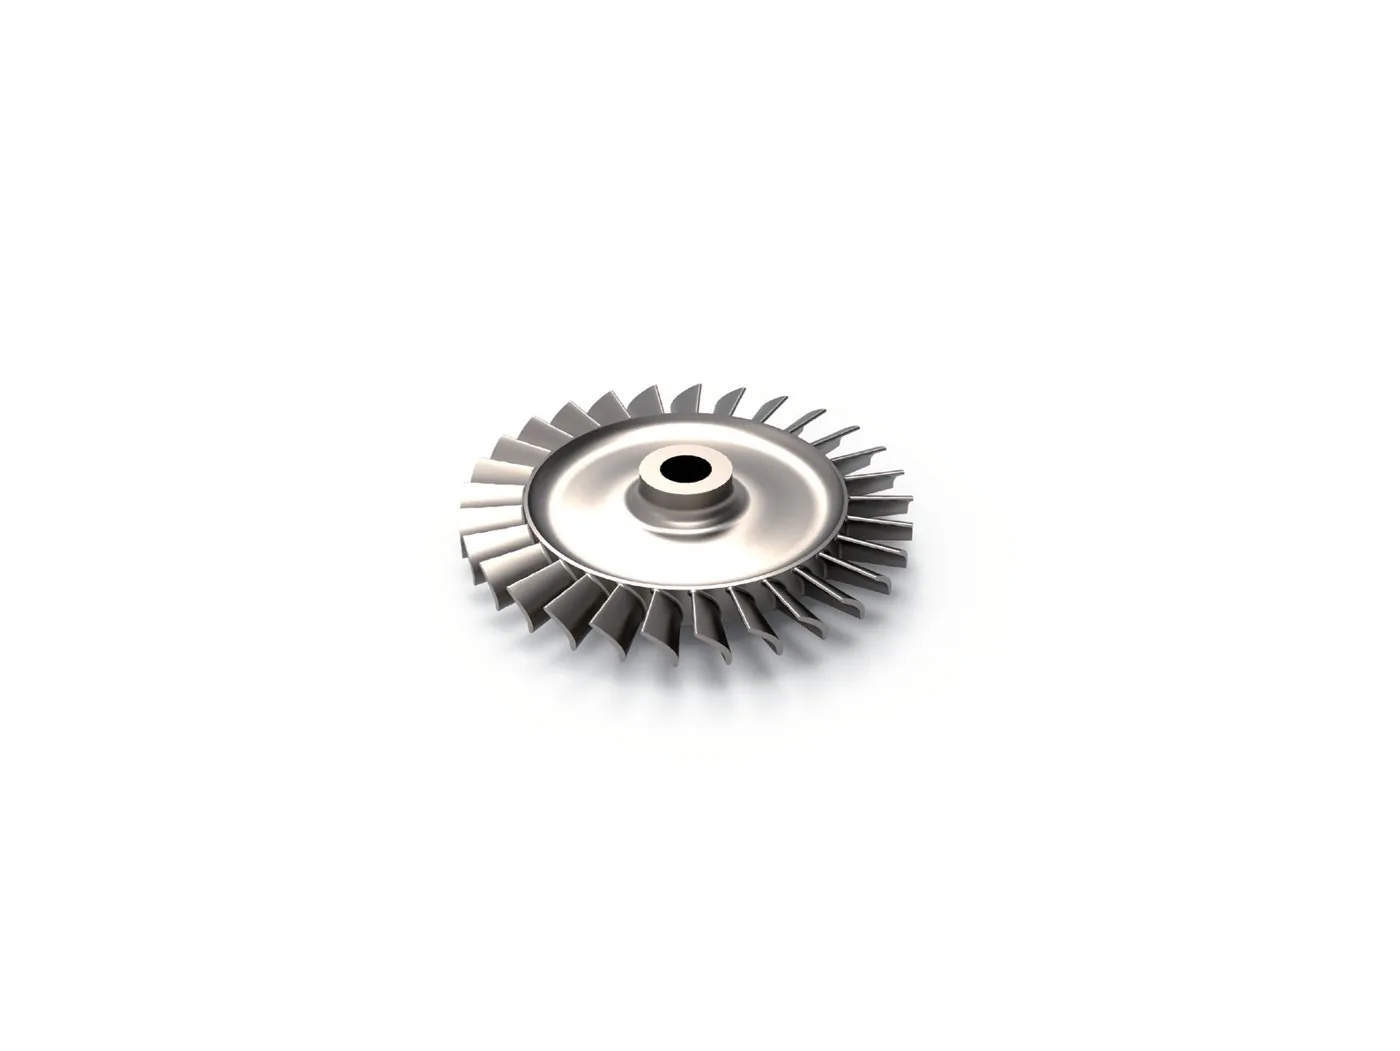
Tarcza wirnika ze stopu BLT-K418

Wybrane elementy gorącej sekcji

W zależności od programu, materiału i procesu kwalifikacji AM może wspierać rozwój wybranych elementów pracujących w wysokiej temperaturze.

Tarcza wirnika (Impeller Disk) ze stopu BLT-K418, 90×90×25 mm, BLT-S310, 10 h druku. Odchyłka łopatek kontrolowana do 0,1 mm, test nadobrotów do 122 000 obr./min (dane producenta). Fot. BLT.
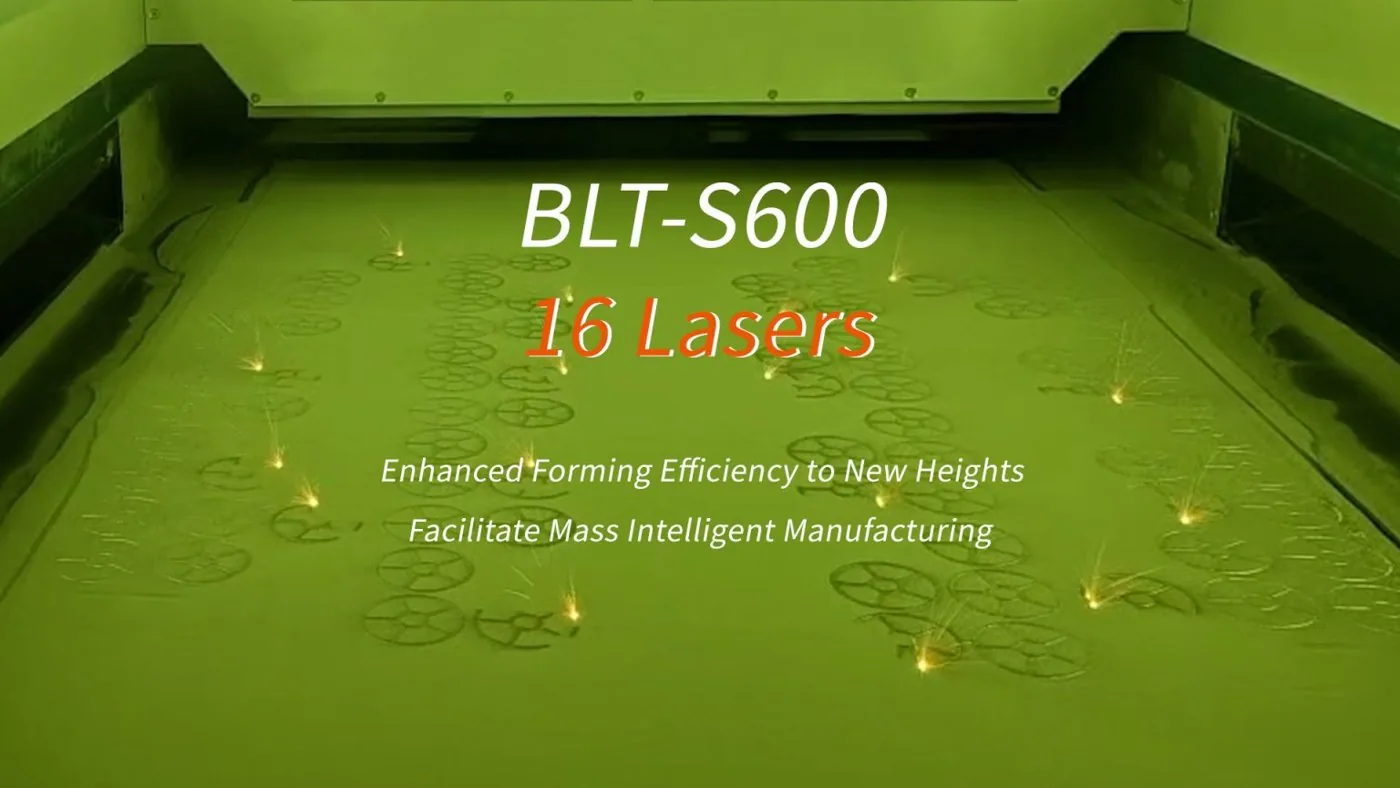
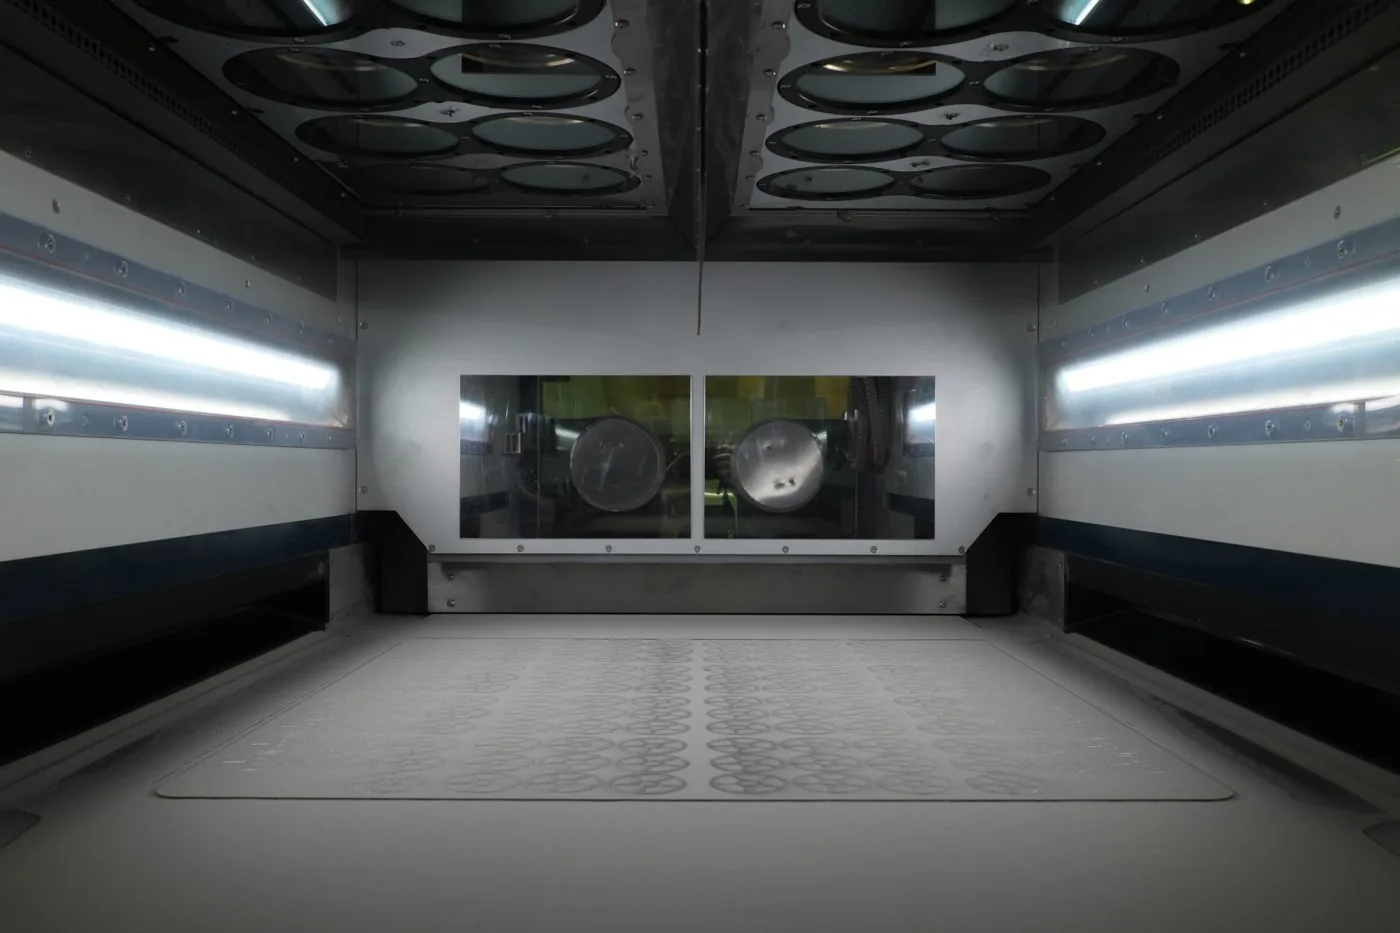
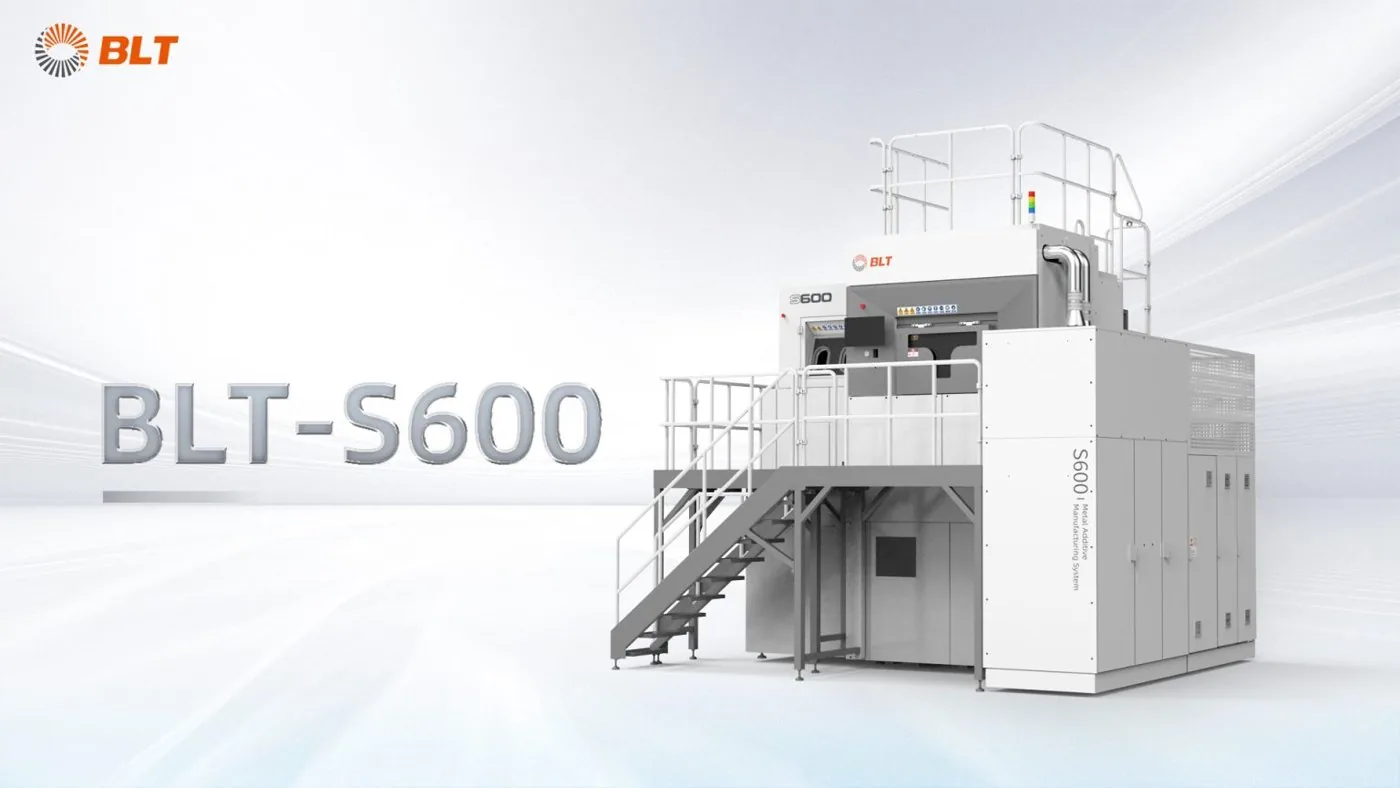
Drukarka BLT-S600 z 16 laserami w trakcie drukuCylinder roboczy drukarki BLT-S600

Duże komponenty

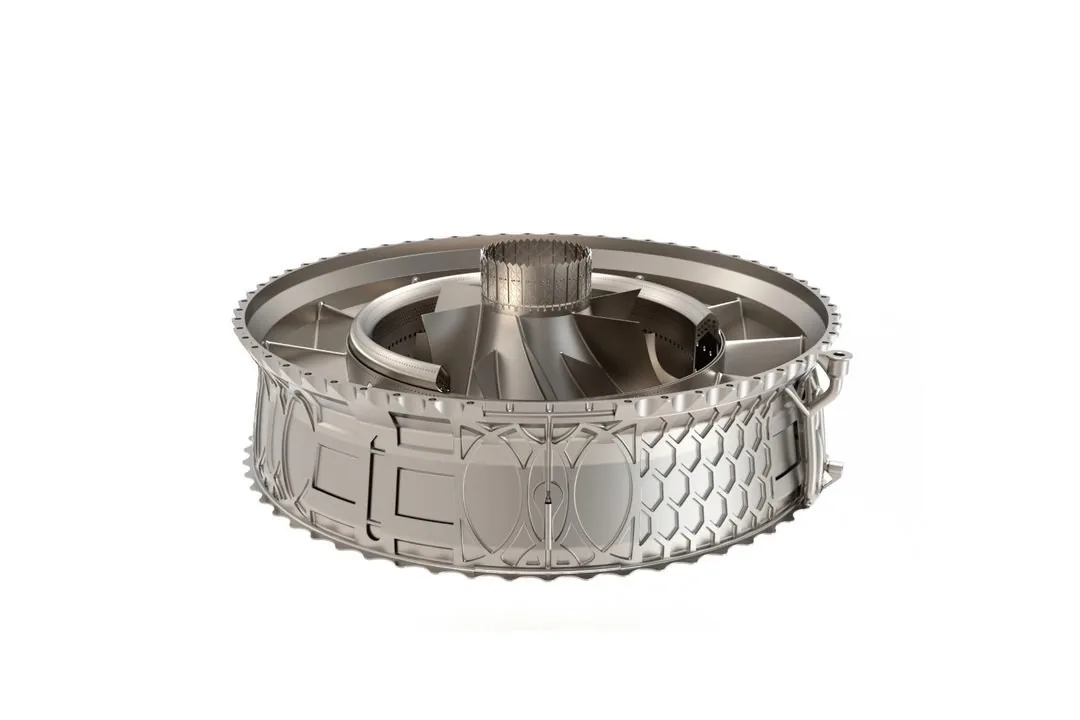
Wielolaserowe systemy wielkoformatowe pozwalają drukować duże części silników w jednym procesie. Pierwszą inżynierską aplikacją BLT-S600 była obudowa turbiny silnika lotniczego.

Z lewej: BLT-S600 w wersji z 16 laserami w trakcie druku, komora 650×650×850 mm. Pierwszą inżynierską aplikacją S600 była obudowa turbiny silnika lotniczego (2016). Z prawej: cylinder roboczy BLT-S600, integralna, drukowana konstrukcja z podgrzewaniem platformy do 100°C. Fot. BLT.
Rodzaje napędów

Silnik turbowentylatorowy, turboodrzutowy czy turbinowy?

Hasło „drukowany silnik” jest uproszczeniem. W praktyce metalowy druk 3D staje się jedną z technologii w łańcuchu produkcyjnym silnika. Najczęściej dotyczy konkretnych komponentów, a nie całego napędu wykonywanego jednym procesem.

Rodzaj układuPrzykładowe obszary zastosowania AM
Silnik turbowentylatorowyukłady paliwowe, obudowy, kanały, wymienniki, wybrane elementy przepływowe i strukturalne
Silnik turboodrzutowydysze, impellery, korpusy, elementy komory spalania, kanały i systemy chłodzenia
Silnik turbinowy / turbina gazowaelementy wirnikowe i przepływowe, obudowy, kanały, elementy wysokotemperaturowe
UAV / demonstrator R&Dlekkie części strukturalne, obudowy, elementy układu napędowego i prototypy funkcjonalne
Materiały

Materiały do części silników i turbin

Materiał / grupaDlaczego jest istotnyPrzykładowy obszar
Inconel 718wysoka wytrzymałość, odporność na temperaturę i pełzanieelementy silników, turbin, struktury wysokotemperaturowe
Inconel 625odporność korozyjna i termicznaśrodowiska agresywne, elementy przepływowe
Hastelloy X / inne nadstopyodporność na temperaturę i utlenianiekomory, kanały, hot-section R&D
Ti-6Al-4Vbardzo dobry stosunek wytrzymałości do masylekkie części strukturalne, obudowy, mocowania
AlSi10Mgniska masa, dobra przewodność cieplnakorpusy, obudowy, wymienniki, struktury lekkie
316L / 15-5PH / 17-4PHodporność korozyjna, wytrzymałość, wszechstronnośćkorpusy, elementy funkcjonalne
Miedź / CuCrZrwysokie przewodnictwo cieplnedysze, chłodzenie, wymiana ciepła

Źródło: BLT Aerospace Solutions, lista materiałów PBF-LB/M

Dowody

Liczby, które pokazują mechanizm przewagi

~20 → 1
Około 20 części → 1 komponent. Około 25% mniej masy.

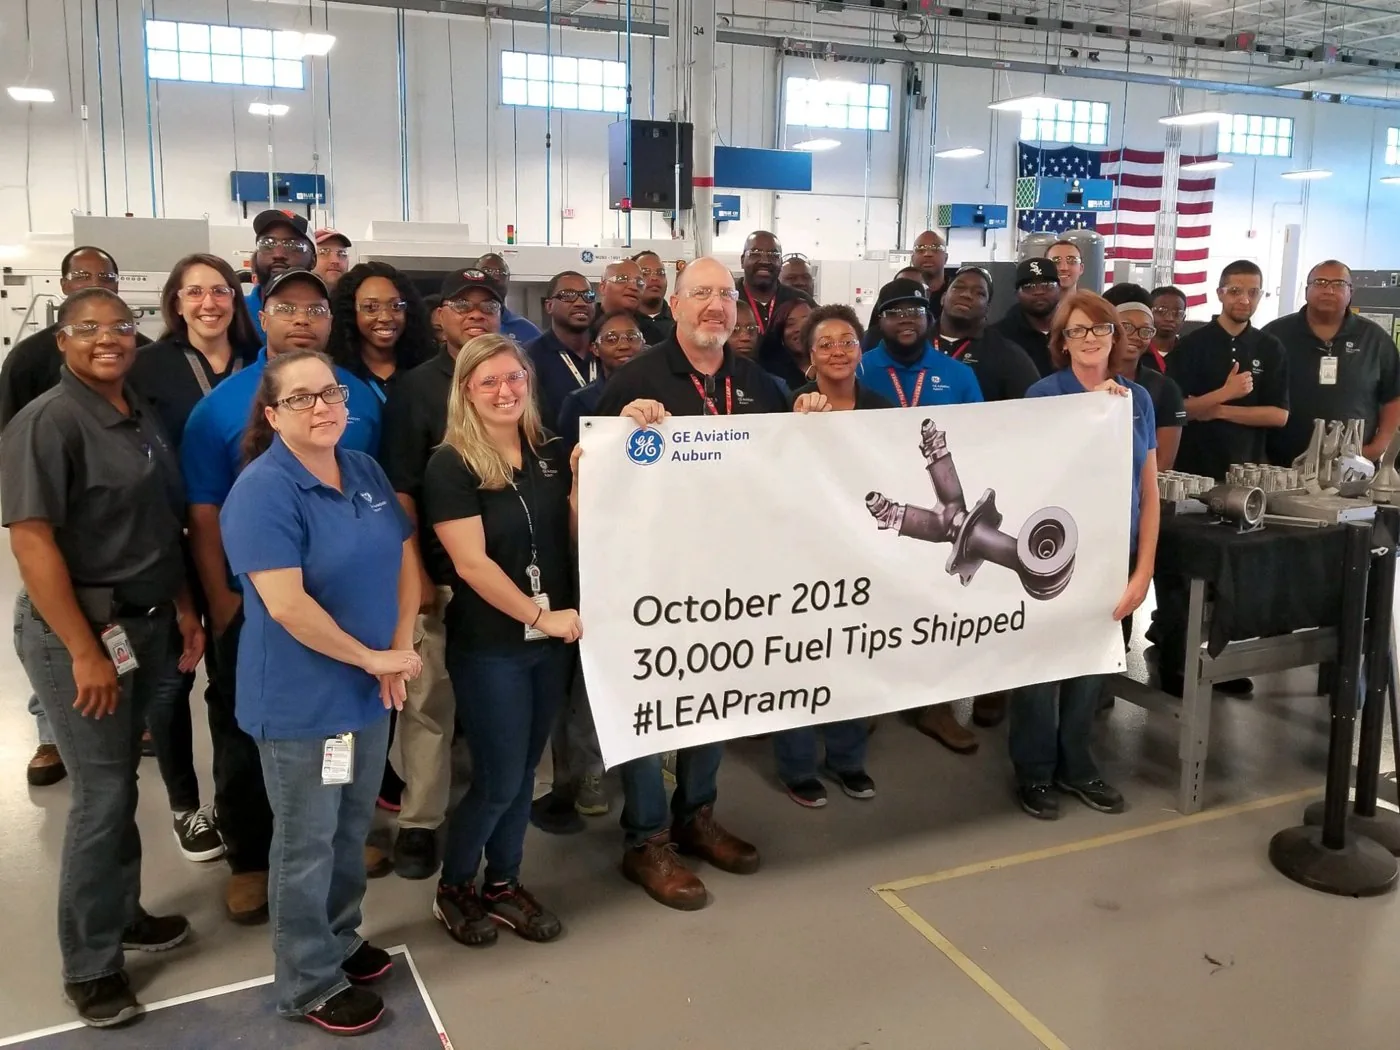
W dyszy paliwowej LEAP firma GE Aerospace zastąpiła około 20 wcześniej łączonych elementów jednym komponentem addytywnym. GE podaje również redukcję masy końcówki dyszy o około 25%.

Źródło: GE Aerospace, Manufacturing Milestone: 30,000 Additive Fuel Nozzles

855 → 12
855 części konwencjonalnych → 12 części addytywnych

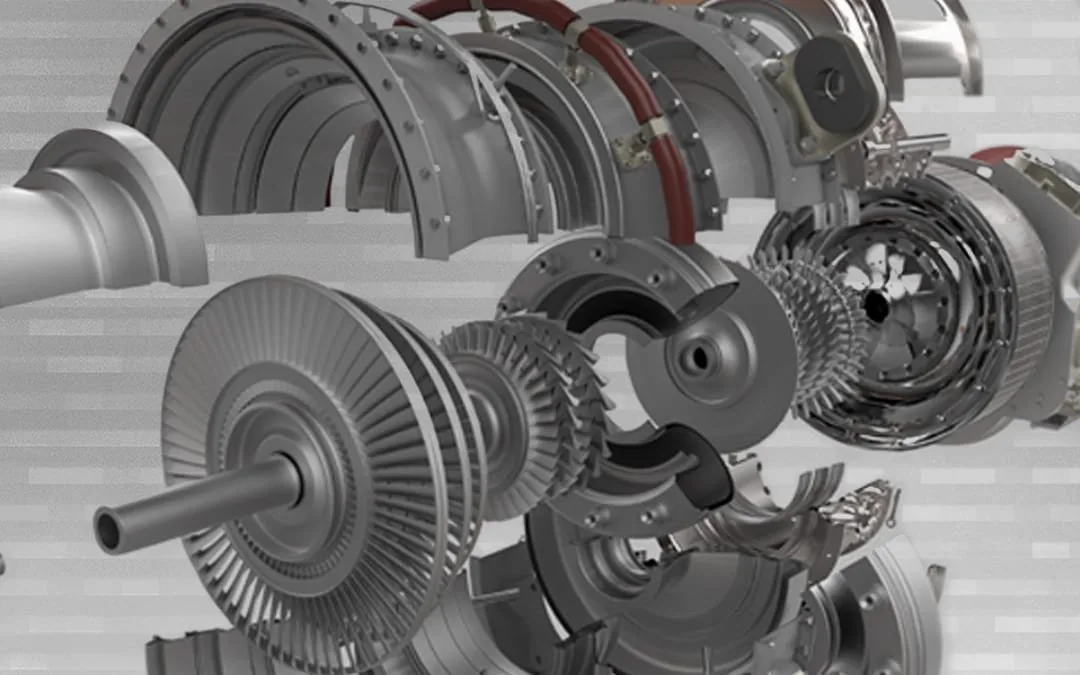
W programie GE Catalyst zastosowanie AM pozwoliło ograniczyć 855 konwencjonalnie wykonywanych części do 12 komponentów addytywnych. GE wskazuje m.in. sumps, bearing housings, frames, exhaust case, combustor liner, heat exchangers i stationary flow path components. Według GE komponenty AM obniżyły masę silnika o 5% i wniosły około 1% poprawy SFC.

Źródło: GE Aerospace, Advanced Turboprop / Catalyst

~30%
Hollow fan blade: prawie 30% redukcji masy struktury wewnętrznej

BLT opisuje pustą łopatkę wentylatora wykonaną z tytanu. Wewnętrzny usztywniacz w kształcie „W” pozwala według producenta zredukować masę o prawie 30% przy lepszej wytrzymałości i krótszym cyklu produkcyjnym względem klasycznej struktury. Ta konkretna geometria wewnętrzna jest wskazywana przez BLT jako możliwa do wykonania dzięki PBF-LB/M.

Źródło: BLT Aerospace Solutions, Aero-Engine Fan Blades

122 000
Wirnik testowany do 122 000 obr./min

W materiale aplikacyjnym BLT impeller disk z BLT-K418 miał łopatki, których odchyłkę wymiarową producent kontrolował do 0,1 mm. Element poddano testowi nadobrotów z prędkością do 122 000 obr./min. To dane aplikacyjne producenta, a nie automatyczna kwalifikacja do konkretnego programu lotniczego.

Źródło: BLT Aerospace Solutions, Impeller Disk

50
50 kanałów chłodzących zintegrowanych w jednej dyszy

BLT pokazuje miedzianą dyszę wylotową silnika, w której wewnętrzne i zewnętrzne ścianki zawierają łącznie 50 kanałów chłodzących. Producent wskazuje tę geometrię jako przykład, w którym PBF-LB/M upraszcza integrację chłodzenia i pozwala zmniejszyć gabaryt oraz masę komponentu.

Źródło: BLT Aerospace Solutions, Engine Exhaust Nozzle

Proces hybrydowy

SLM/PBF-LB/M nie zastępuje CNC

Najlepszy proces jest często hybrydowy. Druk odpowiada za geometrię, integrację funkcji i near-net-shape. CNC odpowiada za powierzchnie bazowe, otwory, gwinty i tolerancje końcowe tam, gdzie wymaga tego funkcja detalu.

Typowy workflow

  1. DfAM
  2. Przygotowanie PBF-LB/M
  3. Druk
  4. Odprężanie / obróbka cieplna
  5. Odcięcie od platformy
  6. Usunięcie podpór
  7. CNC
  8. Wykończenie powierzchni
  9. Kontrola jakości / NDT
Jakość i kwalifikacja

W lotnictwie sam poprawny wydruk nie wystarcza

Komponent silnika nie staje się częścią lotniczą tylko dlatego, że został poprawnie wydrukowany. Zakres kwalifikacji zależy od krytyczności elementu, programu i wymagań OEM / regulatora.

  • kwalifikacja proszku, materiału i parametrów procesu
  • rejestracja i identyfikowalność parametrów produkcji
  • obróbka cieplna i, jeśli wymagana, HIP
  • kontrola wymiarowa i powierzchniowa
  • CT, penetrant, radiografia lub inne badania NDT zależnie od części
  • próby materiałowe i zmęczeniowe
  • kontrola postprocessingu oraz dokumentacja jakościowa

Źródło: FAA AC 33.15-3, Powder Bed Fusion Additive Manufacturing Process for Aircraft Engine Parts

Partner technologiczny

Technologia BLT dla przemysłu silnikowego

CADXPERT współpracuje z Bright Laser Technologies (BLT), producentem przemysłowych systemów PBF-LB/M i rozwiązań do produkcji z metalu. BLT publikuje dedykowane rozwiązania dla aerospace, aviation i engine applications oraz case’y komponentów aeroengine.

Platforma / liniaDlaczego może być istotna dla engine / aerospace
BLT-S310 / S320mniejsze i średnie precyzyjne komponenty; wiele case’ów impellerów i dysz w materiałach BLT
BLT-S450większe komponenty; case central gear drive housing
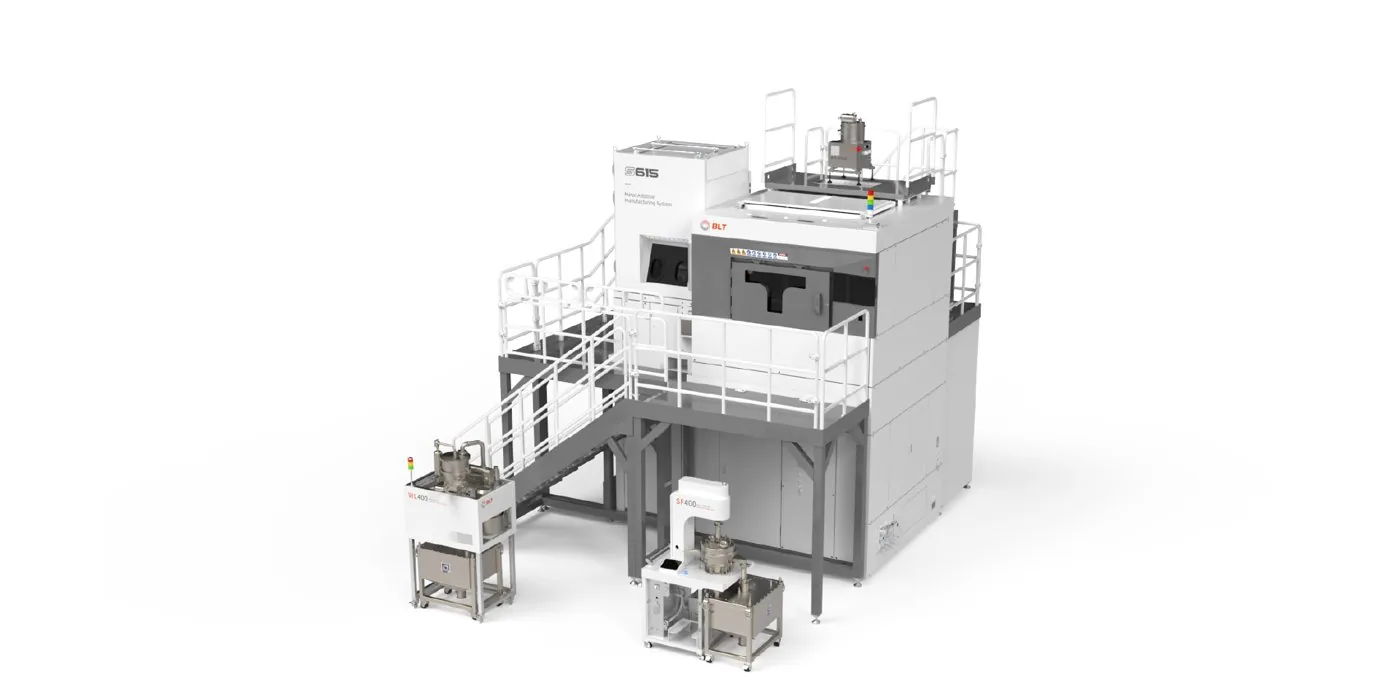
BLT-S600 / S615duże części; pierwsza inżynierska aplikacja S600: aero-engine turbine casing; S615 ma komorę 650 × 650 × 1500 mm
BLT-S800 / S815 / S825platformy rozwijane m.in. pod duże i wysokie komponenty, w tym rotating aero-engine components
BLT-S1000 / S1300wielkogabarytowe, wielolaserowe systemy do dużych komponentów aerospace i engine

Źródła: BLT, Aerospace Solutions · BLT-S615, specyfikacja systemu · BLT-S800 → S825, rotating aero-engine components

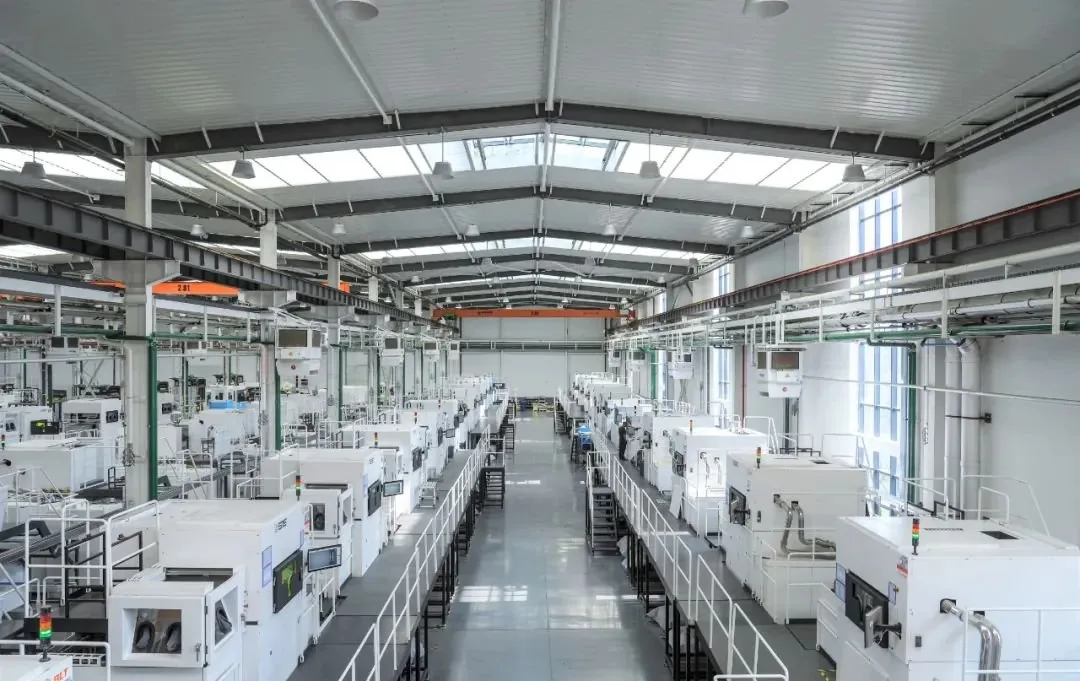
Hala produkcyjna BLT z przemysłowymi drukarkami 3D do metalu
Inteligentna fabryka BLT, hala z przemysłowymi systemami druku 3D z metalu. Fot. BLT.
Modele współpracy

Najpierw część. Potem decyzja o własnej produkcji.

Nie każda firma rozwijająca silnik potrzebuje od razu własnej drukarki z metalu. W CADXPERT proces zaczynamy od oceny konkretnej aplikacji, materiału, jakości, wolumenu i modelu operacyjnego. Dopiero później wybieramy właściwą ścieżkę.

1

Model usługowy

Najlepszy start dla pierwszych projektów, benchmarków i walidacji technologii. Klient dostarcza model lub wymagania, a proces przygotowania, DfAM, produkcji i postprocessingu jest realizowany przy wsparciu CADXPERT.

2

Model łączony

Część kompetencji i prostszych procesów pozostaje po stronie klienta, natomiast wymagające materiały, duże gabaryty, DfAM lub produkcja metalowa są realizowane z CADXPERT.

3

In-house

Gdy aplikacja została zweryfikowana, wolumen uzasadnia CAPEX, a ochrona IP, termin lub kontrola jakości przemawiają za własną produkcją, CADXPERT może wspierać dobór i wdrożenie systemu BLT oraz transfer zwalidowanego procesu.

Główna obietnica Kupujesz własną produkcję dopiero wtedy, gdy aplikacja jest zwalidowana. Drukarka jest skalowaniem sprawdzonego rozwiązania, a nie eksperymentem.
Proces

Jak realizujemy projekt?

  1. Analiza zastosowaniaTemperatura, obciążenia, medium, geometria, materiał, wolumen i krytyczność części.
  2. Analiza DfAMOceniamy, czy istniejącą część warto drukować 1:1, czy przeprojektować pod AM.
  3. Dobór stopu i parametrówPod wymagania funkcjonalne i środowisko pracy.
  4. Optymalizacja geometriiTopologia, generative design, kanały, konsolidacja części, podpory.
  5. Produkcja PBF-LB/MOrientacja, nesting, ścieżka lasera i kontrola procesu.
  6. PostprocessingObróbka cieplna, odcięcie, usuwanie podpór, CNC, powierzchnia.
  7. Kontrola i walidacjaZakres pomiarów i badań dobierany do etapu projektu i krytyczności części.
Case CADXPERT

Michelin: ten sam mechanizm DfAM

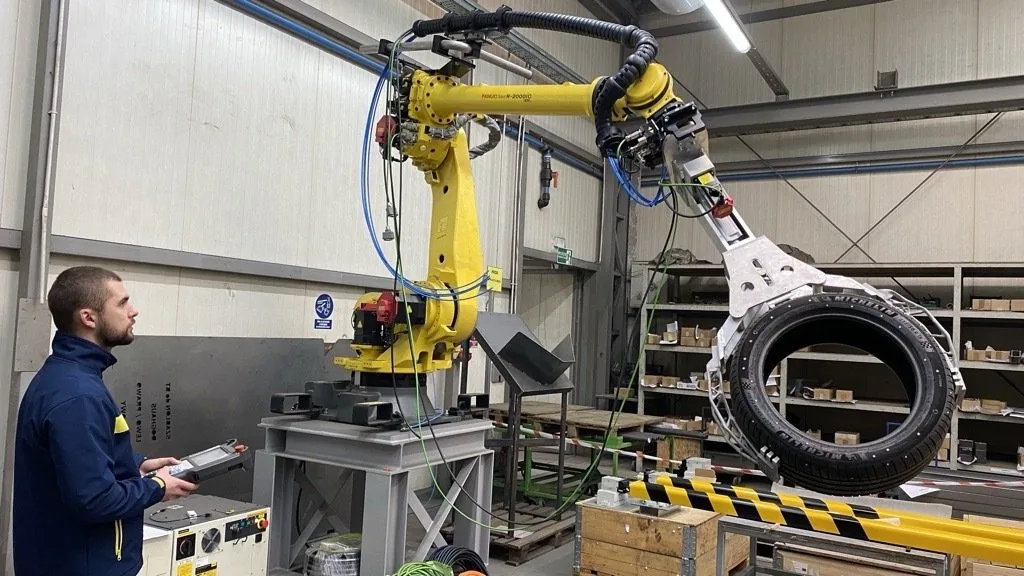
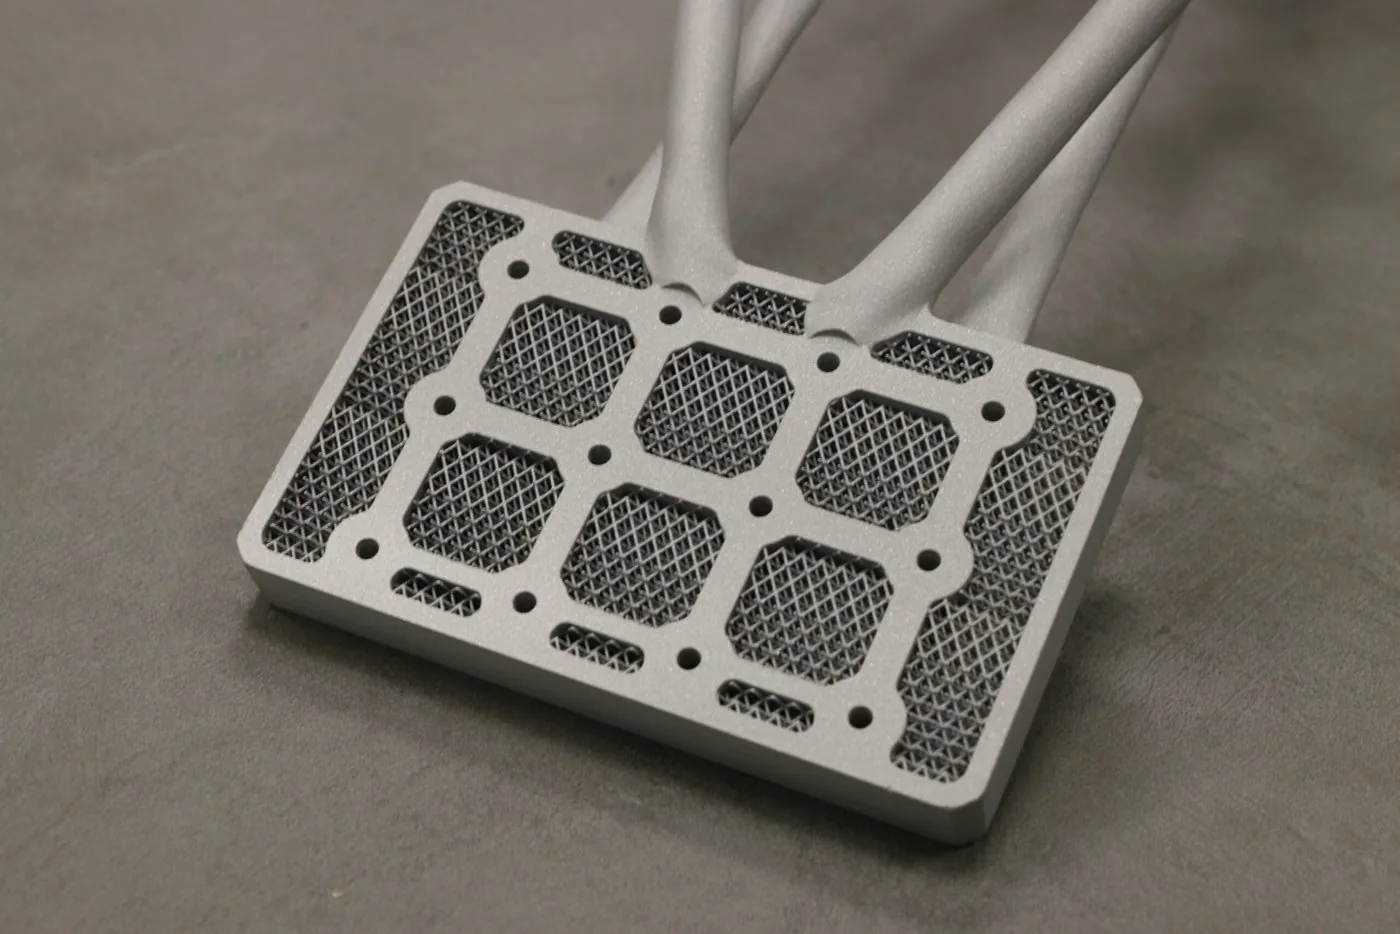
Michelin potrzebował zmniejszyć masę chwytaka robota bez pogorszenia funkcjonalności. CADXPERT wykorzystał projektowanie generatywne, symulacje i metalowy druk 3D z aluminium AlSi10Mg. Masa konstrukcji spadła o około 50 do 60%.

To inna aplikacja niż część silnika lotniczego, ale pokazuje kluczowy mechanizm: nie kopiujemy części zaprojektowanej pod CNC. Projektujemy ją od nowa, wykorzystując swobodę geometrii produkcji addytywnej.

Źródło: CADXPERT, Druk 3D z metalu (sekcja case Michelin)

Analiza części

Sprawdź, czy Twoja część nadaje się do druku z metalu

Prześlij model STEP/STL lub opisz zastosowanie. Na pierwszym etapie ocenimy geometrię, materiał, temperaturę pracy, obciążenia, wymagania jakościowe, wolumen i potencjał DfAM.

      FAQ

      Najczęstsze pytania

      Czy można wydrukować cały silnik odrzutowy?

      Produkcja addytywna jest wykorzystywana do coraz większej liczby komponentów silników, ale współczesny silnik pozostaje zespołem korzystającym z wielu materiałów i procesów. Dlatego profesjonalnie mówimy o drukowanych komponentach silnika, a nie o jednym „wydrukowanym silniku”.

      Czy można drukować części silnika turbowentylatorowego?

      Tak, istnieją seryjne i rozwojowe zastosowania AM w układach paliwowych, obudowach, strukturach przepływowych, wymiennikach oraz innych komponentach. Każda aplikacja wymaga jednak osobnej oceny materiału, obciążeń i ścieżki kwalifikacji.

      Czy drukujecie łopatki turbin?

      PBF-LB/M umożliwia wytwarzanie bardzo złożonych łopatek i elementów wirnikowych, a BLT rozwija również materiały do aplikacji wysokotemperaturowych. W przypadku części krytycznych konieczna jest kwalifikacja materiału, procesu, postprocessingu i finalnego komponentu dla konkretnego programu.

      Jaki materiał wybrać do części pracującej w wysokiej temperaturze?

      Zależy od temperatury, czasu pracy, obciążeń, środowiska i wymaganego cyklu życia. W aplikacjach silnikowych wykorzystuje się m.in. Inconel 718, Inconel 625, Hastelloy X oraz inne nadstopy niklu. Dobór materiału powinien wynikać z analizy aplikacji.

      Czy druk z metalu zastąpi CNC?

      Nie. Najczęściej technologie się uzupełniają. AM odpowiada za złożoną geometrię, kanały i konsolidację funkcji, a CNC za powierzchnie i tolerancje końcowe.

      Czy część wydrukowana w SLM może być stosowana w samolocie?

      Może, jeśli proces i część zostały zakwalifikowane zgodnie z wymaganiami programu, OEM i właściwego regulatora. Poprawny wydruk nie jest automatycznie częścią dopuszczoną do lotu.

      Nie wiemy jeszcze, czy potrzebujemy własnej drukarki BLT. Od czego zacząć?

      Od części. Benchmark i pierwsza seria pozwalają ocenić technologię, materiał, jakość i ekonomię. Dopiero potem można odpowiedzialnie porównać outsourcing, model łączony i produkcję in-house.

      Masz część silnika, turbiny lub układu napędowego, której produkcja jest zbyt skomplikowana?

      Nie zaczynaj od wyboru drukarki. Zacznij od geometrii, materiału i warunków pracy. Prześlij model. Sprawdzimy, czy metalowy druk 3D rzeczywiście daje przewagę w Twojej aplikacji.