Premiera Formlabs Form Studio 1. Profesjonalny druk 3D z żywicy od 3 460,00 zł brutto. Poproś o ofertę.


CADXPERT / LINIE ROZLEWU I PAKOWANIACzęści formatowe do linii rozlewu i pakowania.
Części formatowe do linii rozlewu i pakowania.
Dopasowane do Twojego opakowania.
Prowadnice, wkładki, elementy transferu i wybrane części formatowe z przemysłowego druku 3D.
Zaczynamy od konkretnej części i warunków jej pracy. Dobieramy materiał, wykonujemy detal i kwalifikujemy go w próbie na linii. Jeśli rozwiązanie się sprawdzi, możemy przejść od pojedynczej części do portfela elementów produkowanych lokalnie.
Nie masz modelu CAD? Prześlij zdjęcie, opisz funkcję części i warunki pracy. W razie potrzeby ustalimy NDA przed przekazaniem dokumentacji.
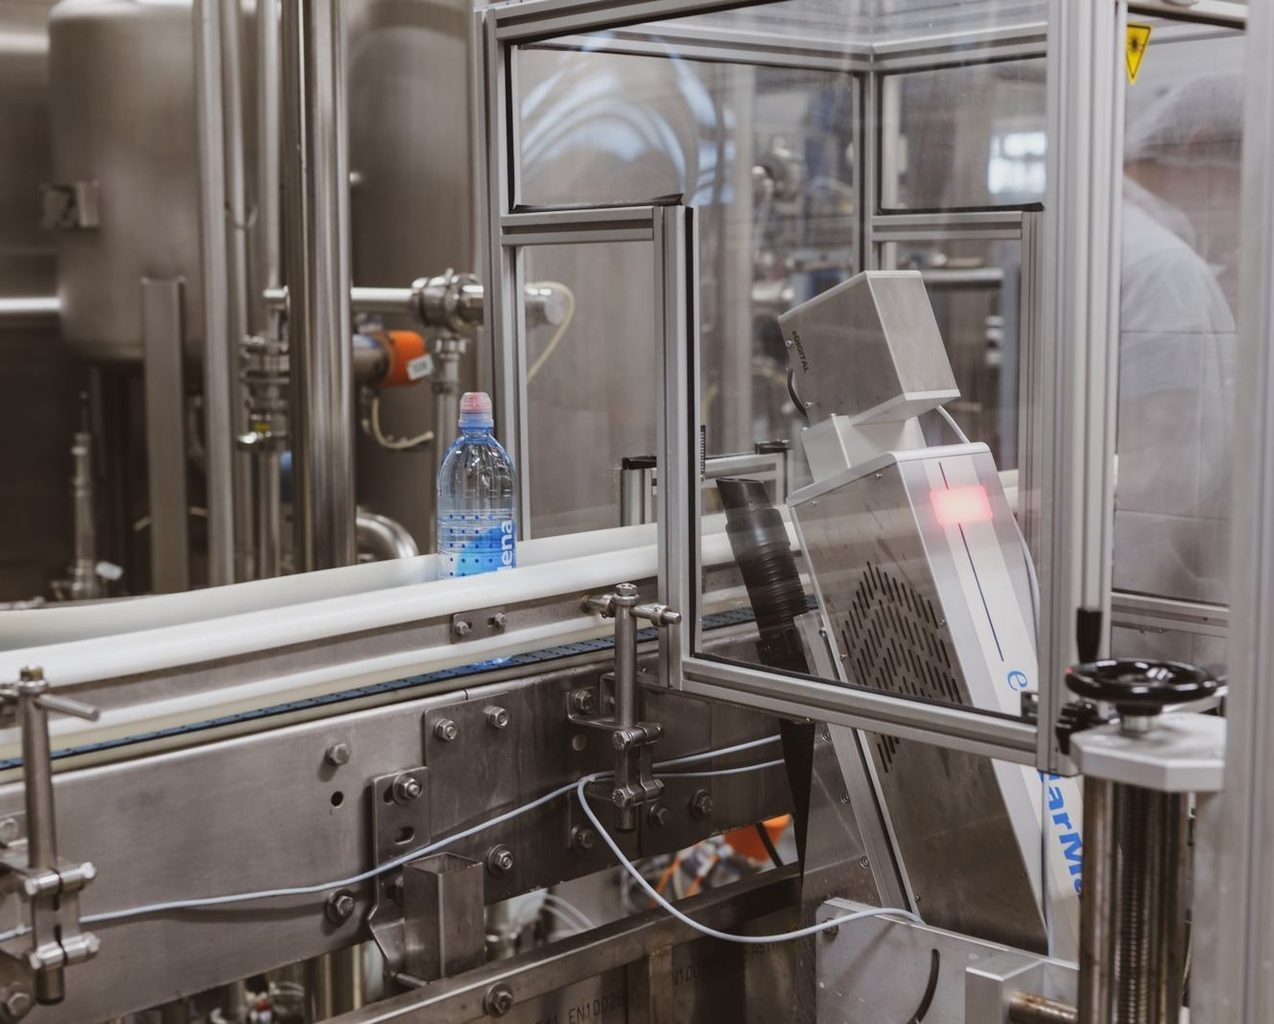
01 / OPAKOWANIAPET / HDPE
02 / TECHNOLOGIAFDM/FFF, materiały tribologiczne
03 / DOSTĘPNOŚĆCzęści na żądanie
04 / KWALIFIKACJAPróba na rzeczywistej linii
Dla kogoDla zespołów odpowiedzialnych za ciągłość,
Dla zespołów odpowiedzialnych za ciągłość,
zmianę formatu i rozwój linii.
- 01PRODUKCJA
Zmiana geometrii i nowy format
Gdy zmieniasz geometrię lub masę butelki, uruchamiasz nowy format albo potrzebujesz poprawić prowadzenie opakowania.
- 02UTRZYMANIE RUCHU
Brak indeksu, długi termin OEM
Gdy konkretnego indeksu brakuje, OEM ma długi termin dostawy, część jest wycofana lub trzeba odtworzyć zużytą geometrię.
- 03TECHNOLOG / KONSTRUKTOR
Porównanie wariantów
Gdy chcesz porównać warianty prowadzenia, docisku albo geometrii i sprawdzić tarcie, ślady, stabilność oraz zużycie.
- 04INTEGRATOR / OEM
Komplety dla wielu formatów
Gdy realizujesz powtarzalne komplety części dla różnych formatów i chcesz szybciej iterować geometrię bez każdorazowego uruchamiania pełnej ścieżki obróbki.
Najczęstsze problemy w branżyCo zatrzymuje linię
Co zatrzymuje linię
przy zmianie formatu?
01
Zmiana geometrii opakowania
Nowa butelka nie zawsze oznacza komplet nowych części, ale może wymagać korekty prowadzenia, podparcia lub chwytania.
02
Długi termin lub brak części
W UTR problemem może być niedostępny indeks, odległy termin OEM albo zużyta część, którą trzeba odtworzyć.
03
Kolejne iteracje kosztują czas
W technologii i R&D liczy się możliwość szybkiego porównania kilku geometrii przed zatwierdzeniem rozwiązania.
04
Ślady na butelce
Zarysowania mogą zależeć od nacisku, zabrudzeń, prędkości, sztywności opakowania i wykończenia powierzchni, nie tylko od nazwy materiału.
05
Krótka seria, wiele formatów
Im więcej wariantów i mniejsze serie, tym większe znaczenie ma koszt uruchomienia oraz elastyczność zmiany modelu.
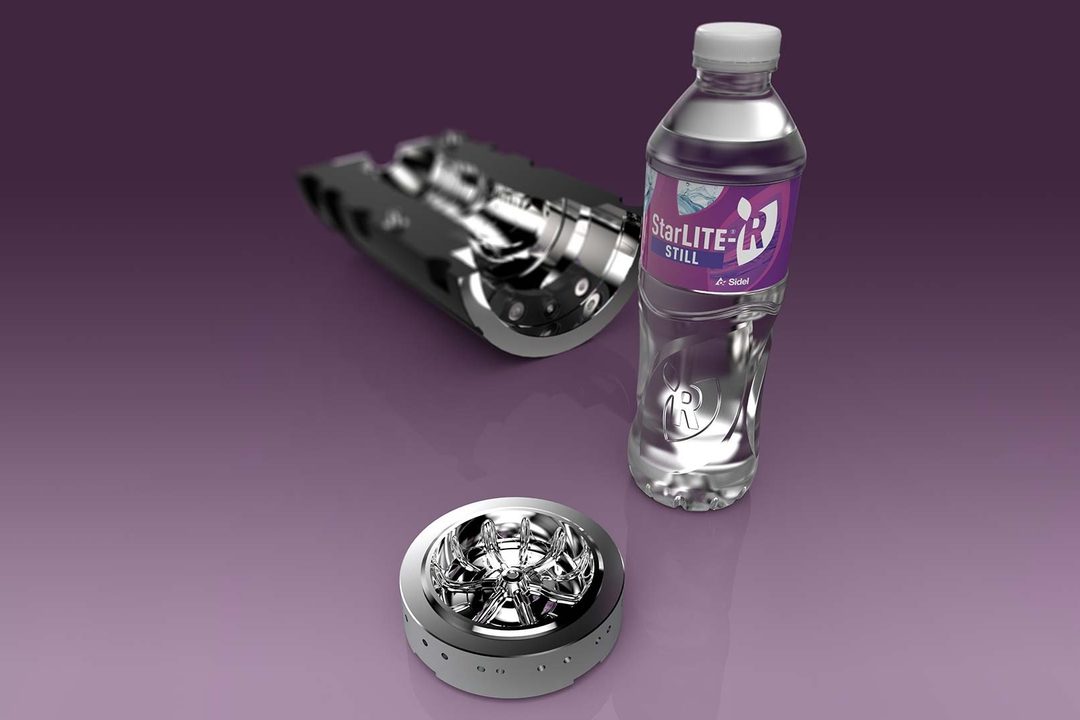
Zmiana geometrii opakowania. Lżejsza butelka rPET i nowe dno StarLITE-R (Sidel, 2025). Ilustracja kierunku zmian w opakowaniach, nie realizacja CadXpert.
KwalifikacjaCo możemy kwalifikować
Co możemy kwalifikować
do druku 3D?
Mapa linii pokazuje, gdzie szukać kandydatów do kwalifikacji. Nie jest listą automatycznie zatwierdzonych zastosowań.
| Strefa linii | Przykładowe części | Priorytet pilotażu |
|---|---|---|
| Pomoce przezbrojenia | Szablony, wzorniki, uchwyty czujników | Pierwszy wybór |
| Transport zamkniętych opakowań | Prowadnice, wkładki, płyty przesypowe | Wysoki potencjał |
| Etykieciarka | Dzwony, płyty, prowadnice | Selektywnie, po ocenie docisku i prędkości |
| Pakowanie zbiorcze | Rozdzielacze, popychacze, kształtki | Selektywnie, po ocenie obciążeń i temperatury |
| Transport podszyjkowy / transfer | Elementy prowadzące i wymienne wkładki | Po analizie technicznej |
| Monoblok | Gwiazdy, łuki, dzwony, szczęki | Poza pierwszym pilotażem |
| Paletyzacja | Wkładki prowadzące, wybrane elementy chwytaków | Tylko części niekrytyczne |
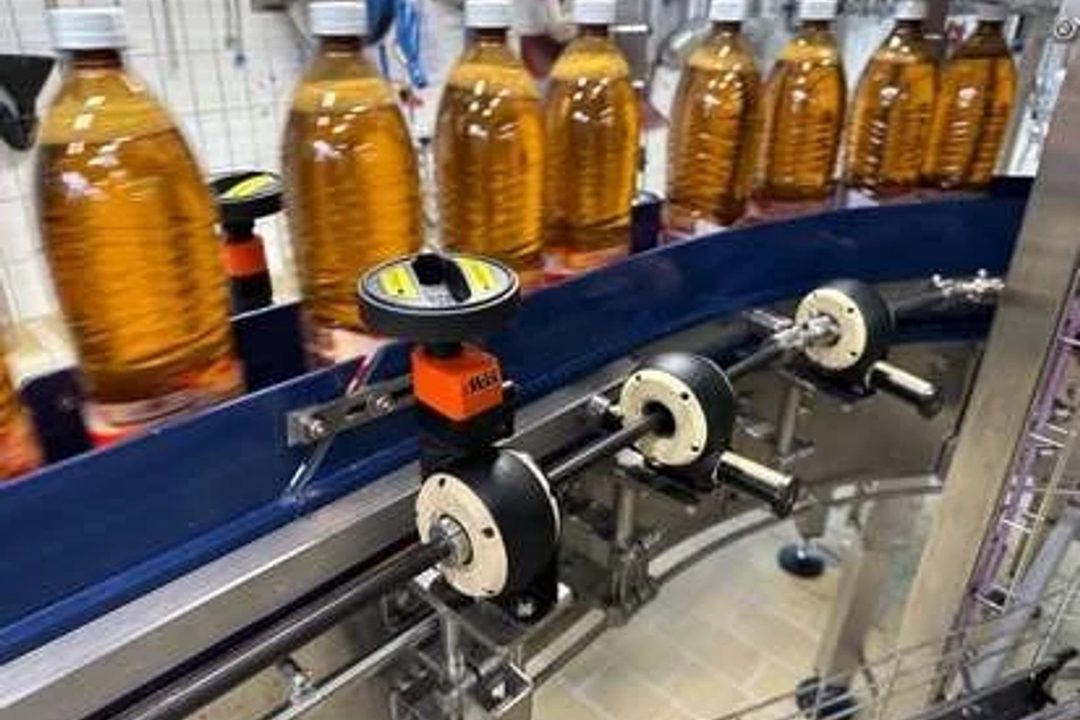
Pomoce przezbrojenia. Regulacja szerokości toru przy zmianie formatu butelki (linia rozlewu Rivella, igus).
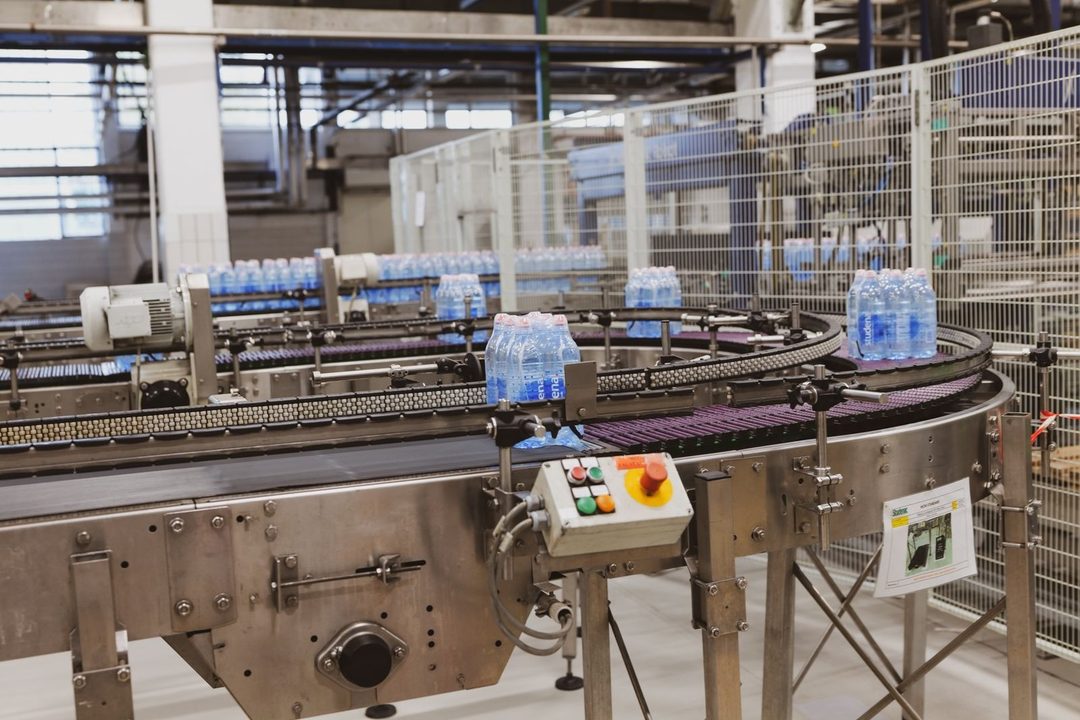
Transport zamkniętych opakowań. Prowadnice boczne na łuku przenośnika zgrzewek PET.
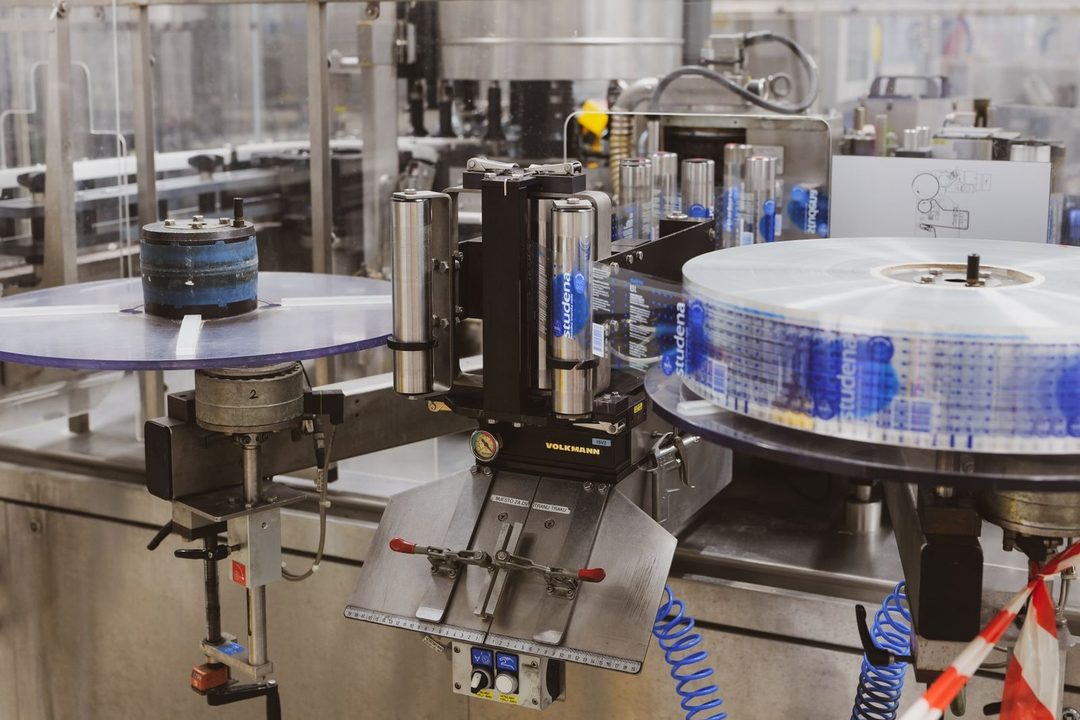
Etykieciarka. Stacja etykietowania z rolki; w tej strefie pracują dzwony, płyty i prowadnice.
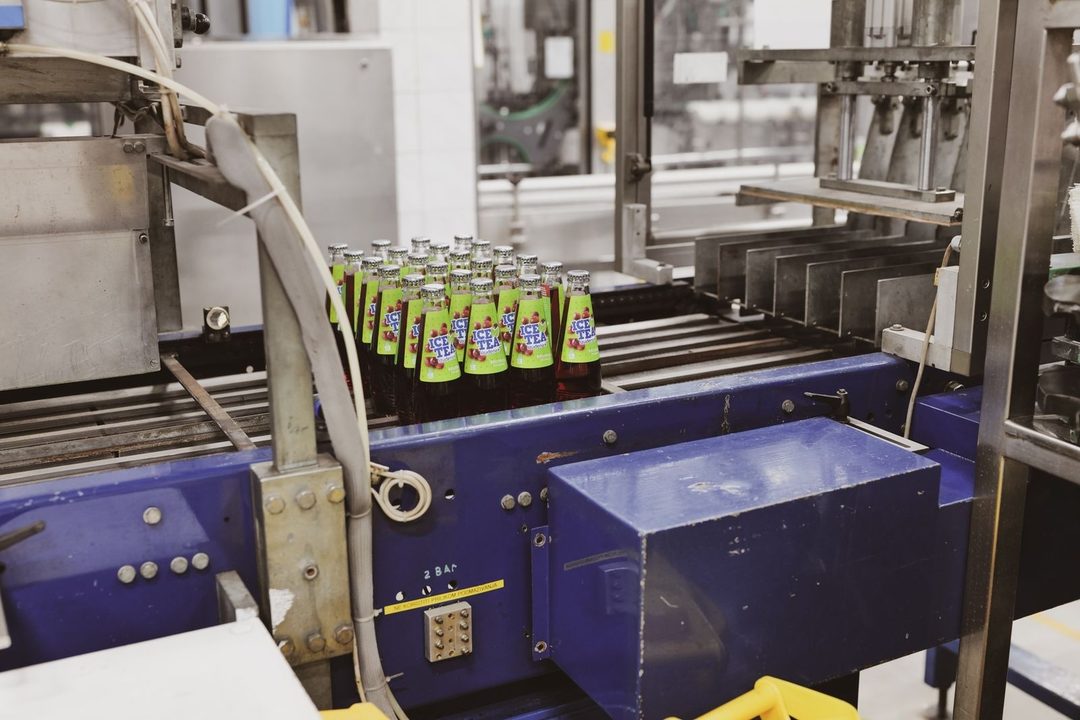
Pakowanie zbiorcze. Grupowanie opakowań i rozdzielacze torów przed pakowaniem (w kadrze butelki szklane).
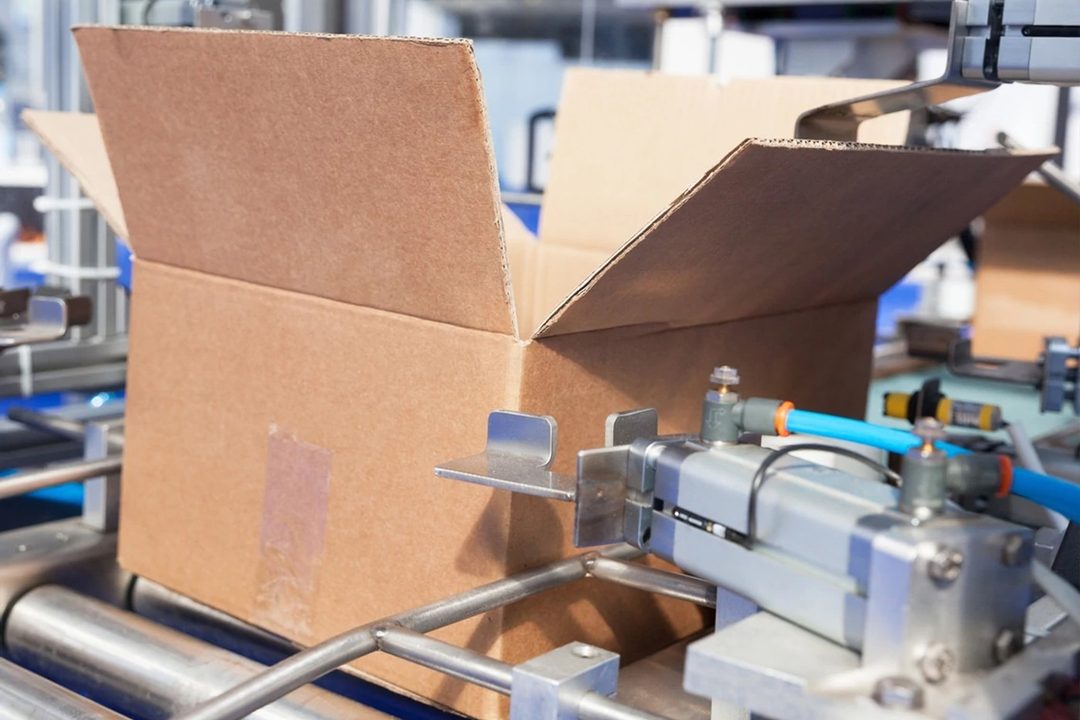
Pakowanie w kartony. Popychacze i elementy prowadzące przy zamykaniu opakowań zbiorczych (igus).
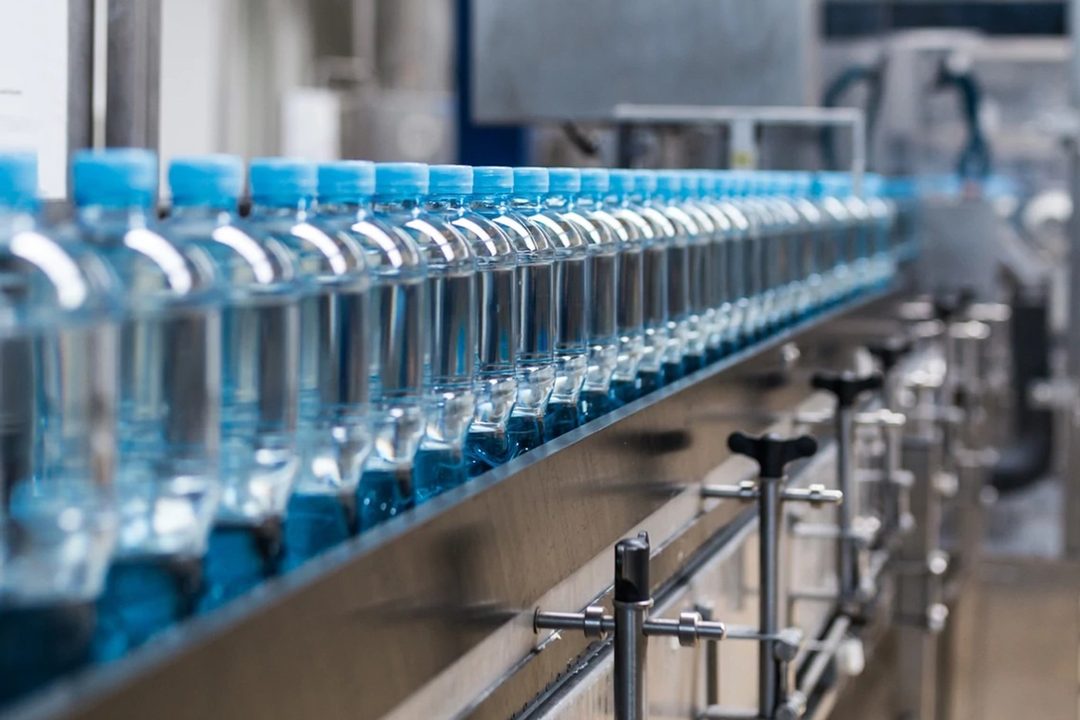
Transport butelek PET. Przenośnik z prowadnicami bocznymi (igus, branża napojów).
Nie wiesz, od której części zacząć? Zacznij od jednej. Ocenimy ją i powiemy, czy to dobry kandydat na pilotaż.
Co drukujemyPrzykładowe
Przykładowe
rodziny części.
- Prowadnice i wkładki: Elementy dopasowane do konkretnego opakowania, po sprawdzeniu tarcia, nacisku, temperatury i czyszczenia.
- Rozdzielacze i popychacze: Krótkie serie i geometrie zmieniające się wraz z formatem opakowania.
- Pomoce przezbrojenia: Szablony, wzorniki, uchwyty czujników i inne elementy pomocnicze o niskim ryzyku wdrożenia.
- Elementy prowadzące transferu: Po analizie temperatury butelki, kołnierza, prędkości względnej i zużycia.
- Korpus + wymienna wkładka: Rozwiązanie hybrydowe, gdy nie ma sensu drukować całej długiej listwy lub elementu nośnego.
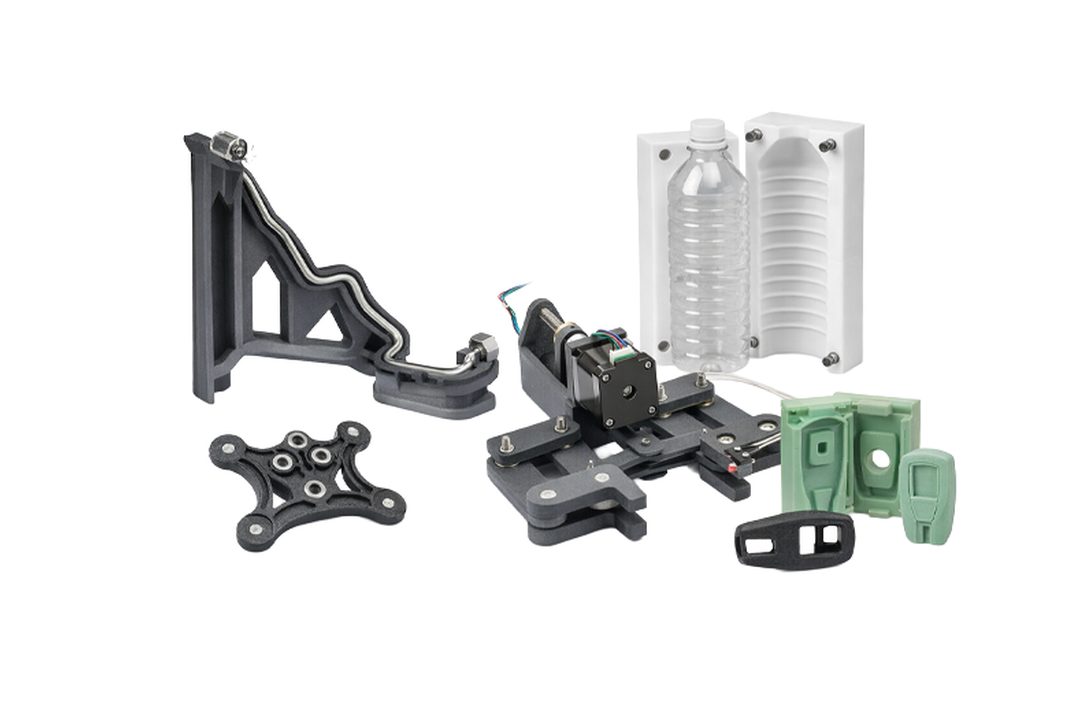
Pomoce przezbrojenia i przyrządy. Narzędzia produkcyjne z druku 3D (oferta CadXpert).
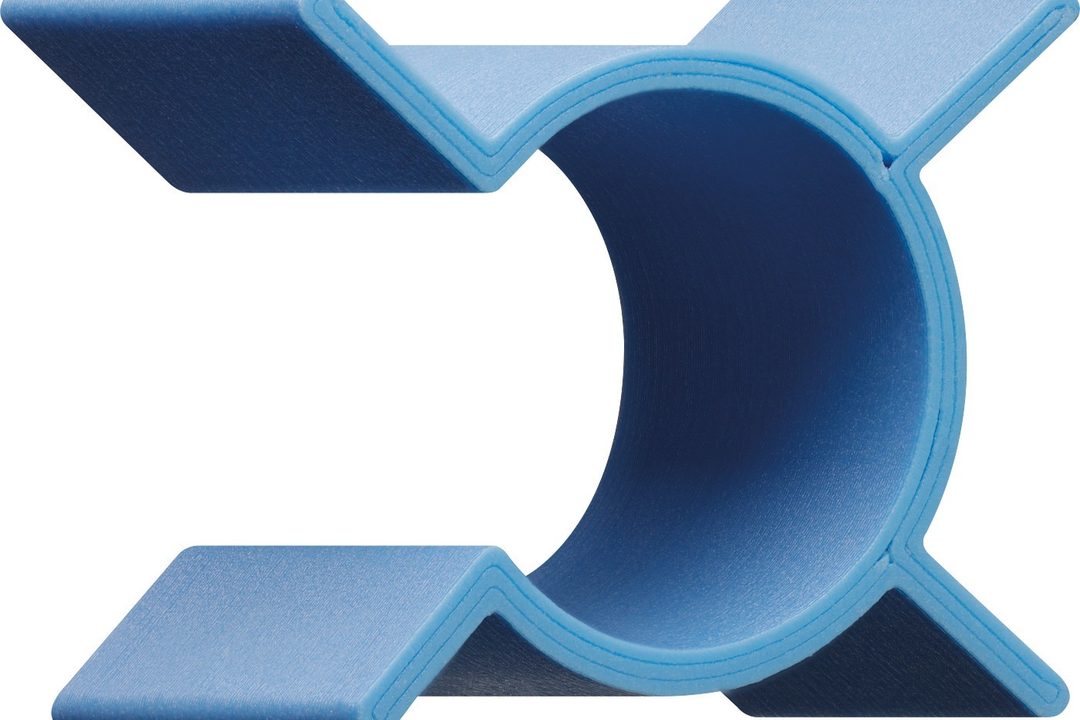
Prowadnice i wkładki. Pierścień prowadzący z filamentu iglidur i151.
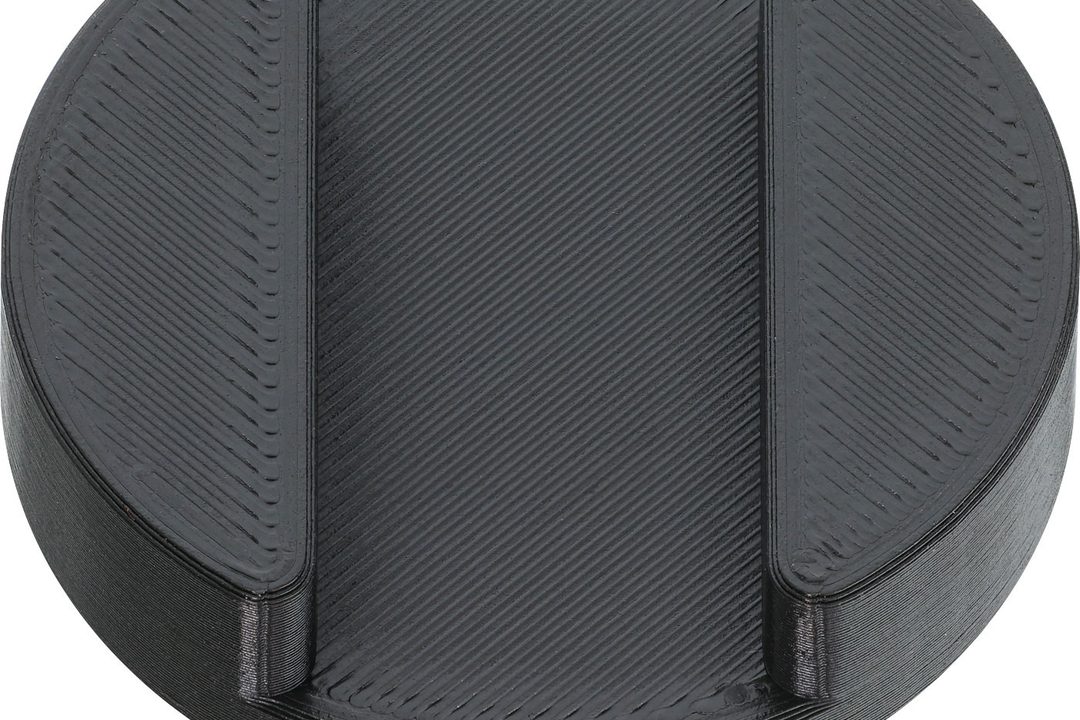
Prowadnice i wkładki. Wkładka prowadząca z iglidur i150.
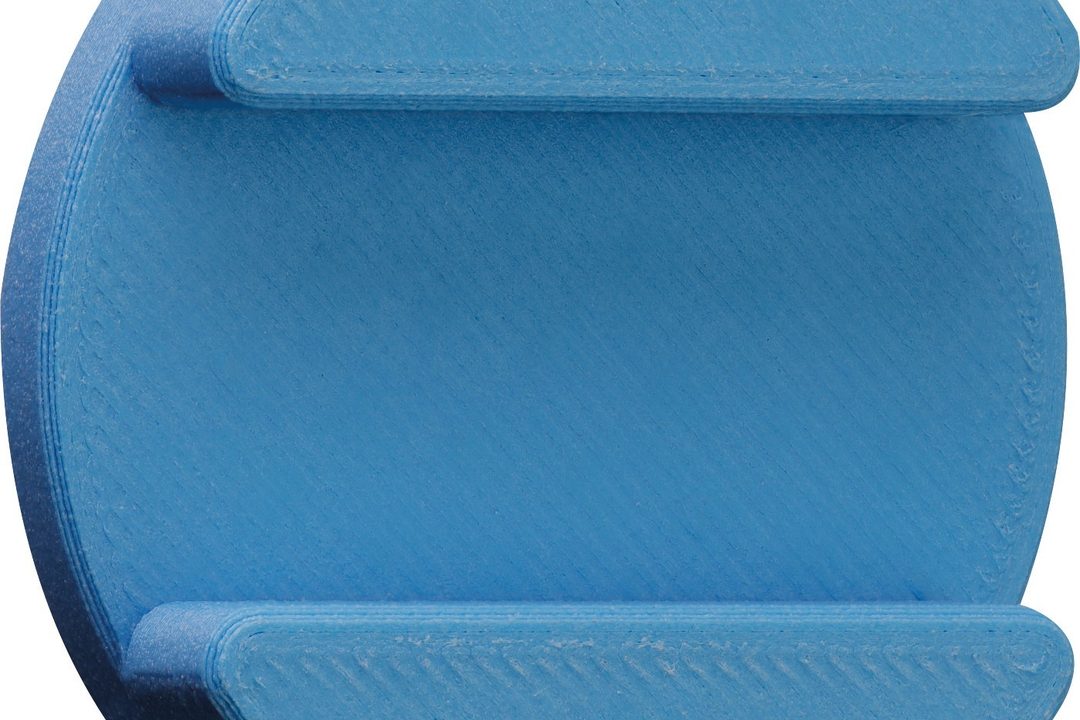
Element ślizgowy. Ślizg z iglidur i151.
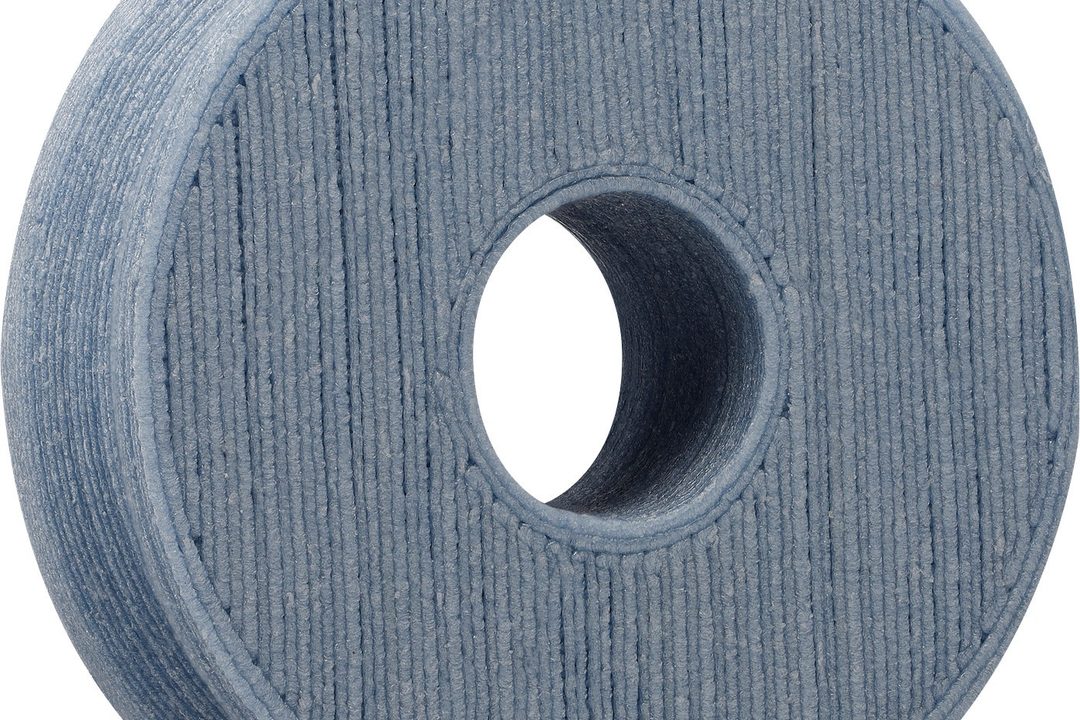
Element ślizgowy. Płytka ślizgowa z iglidur A350.
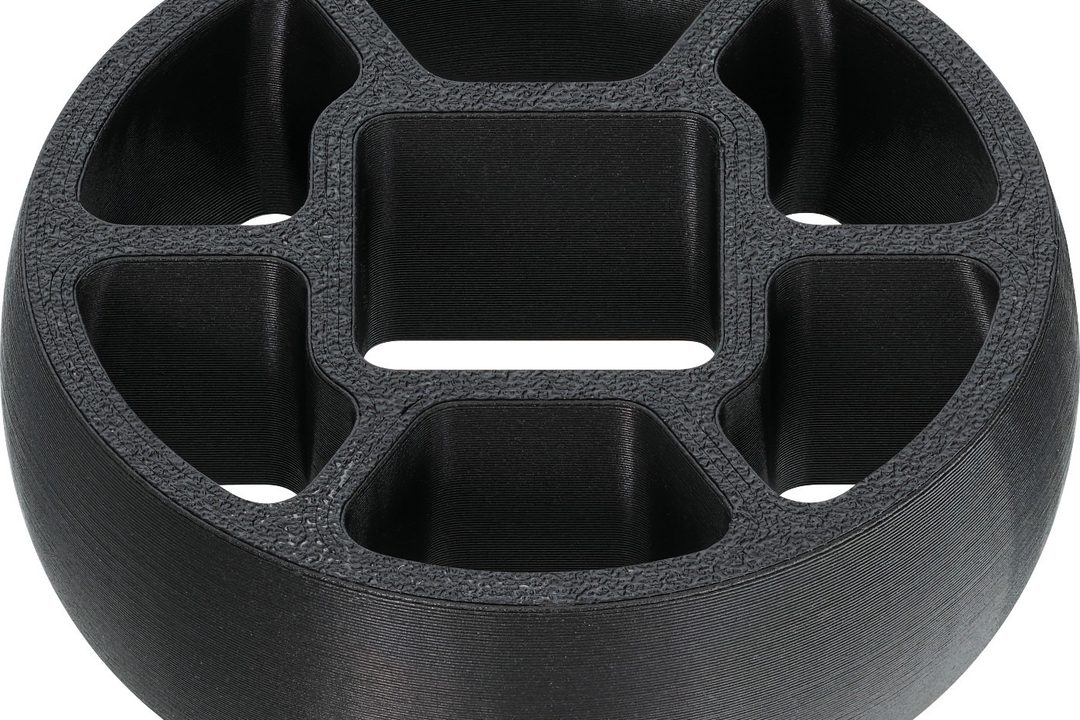
Korpus + wymienna wkładka. Wkładka łożyskowa z i150.
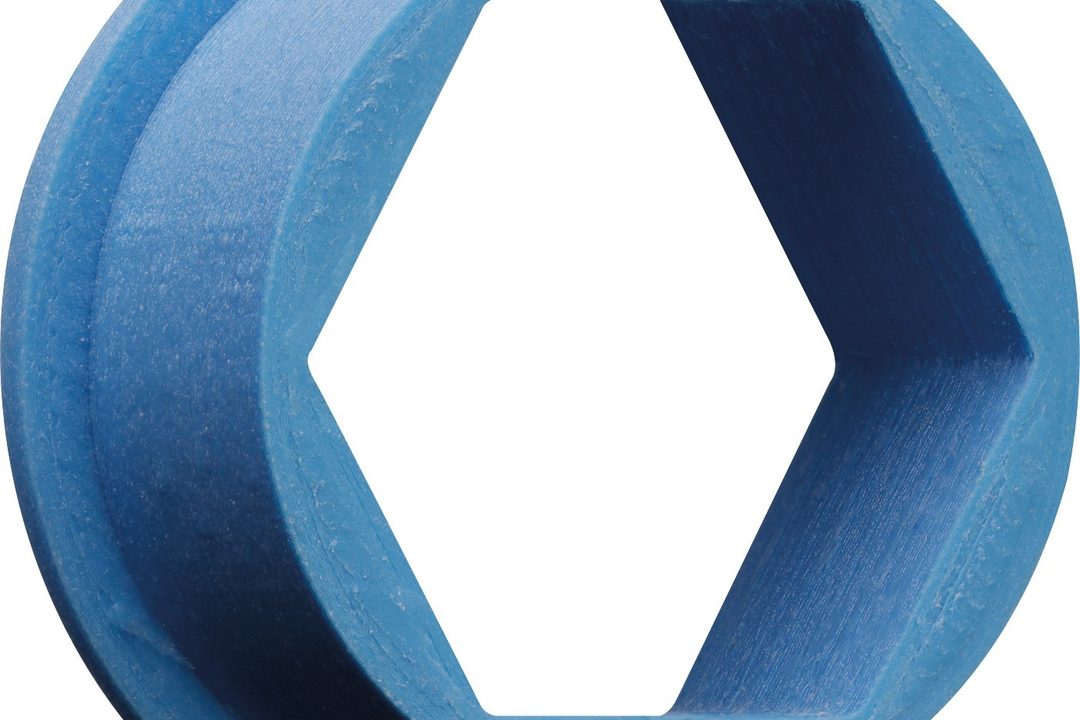
Wymienna wkładka. Tuleja z kołnierzem i otworem sześciokątnym z i151.
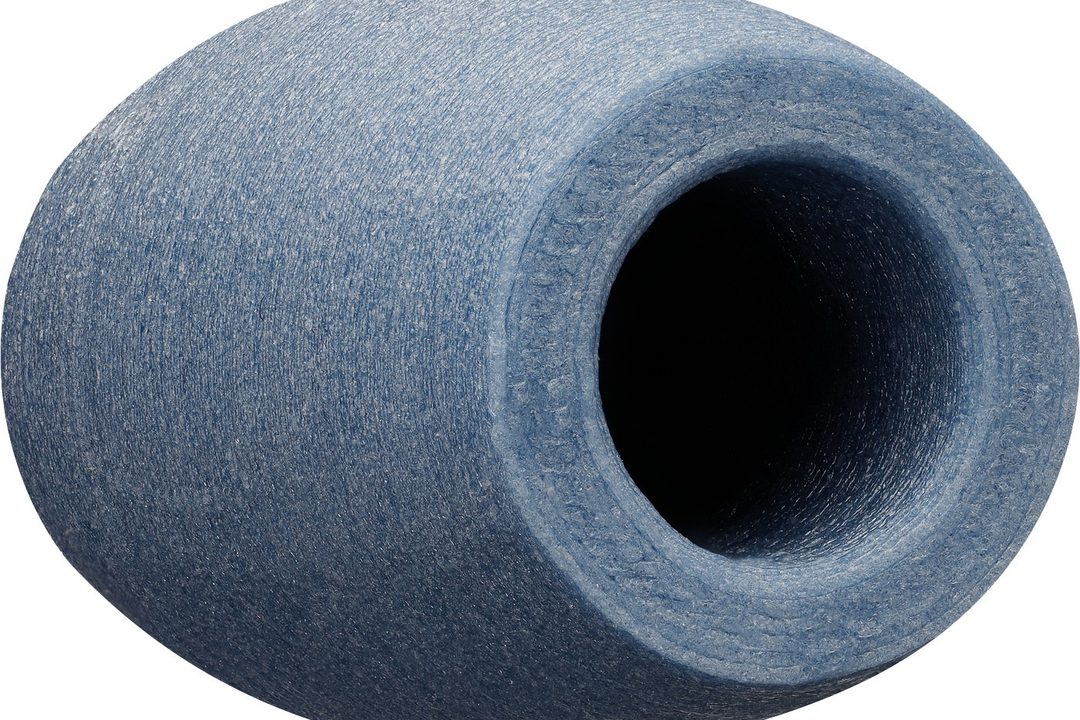
Element prowadzący. Rolka z iglidur A350.
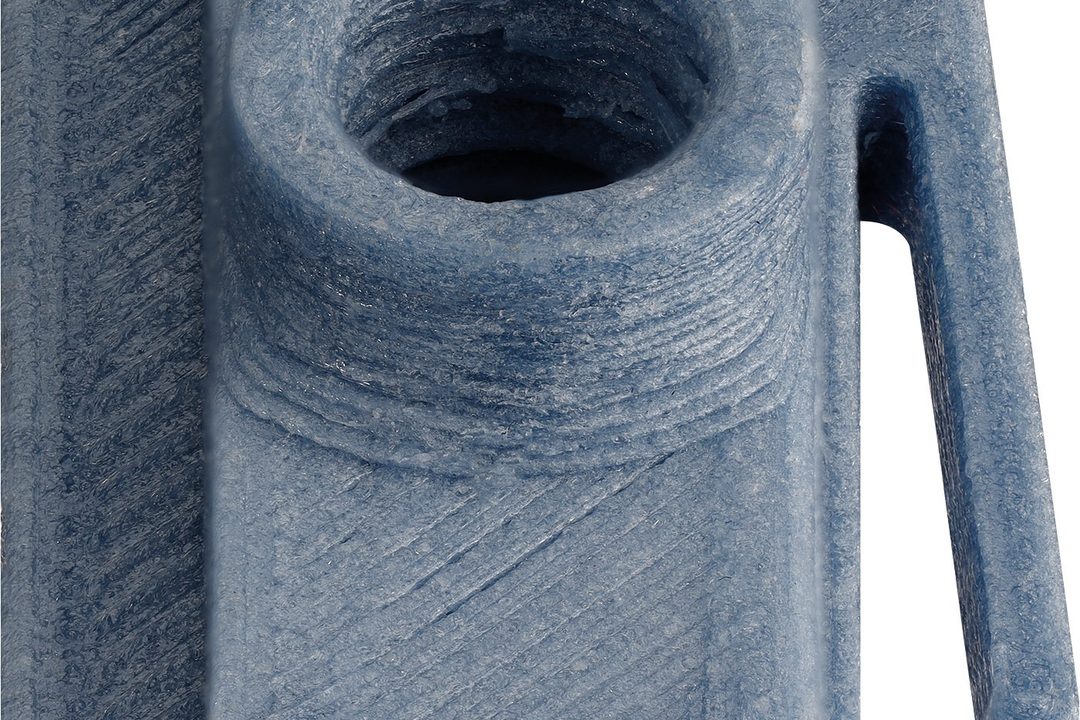
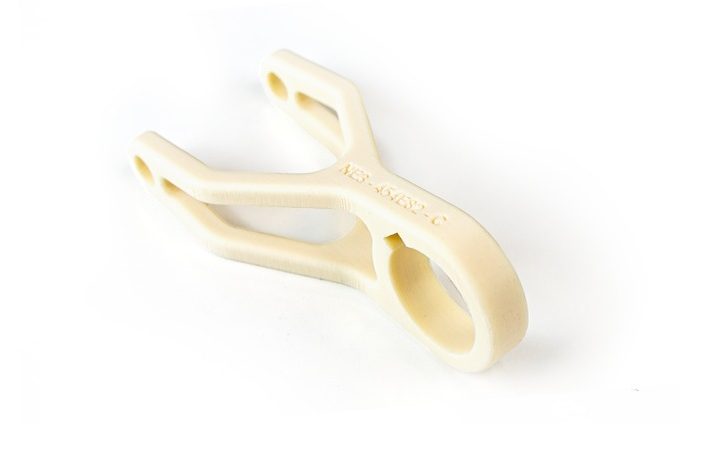
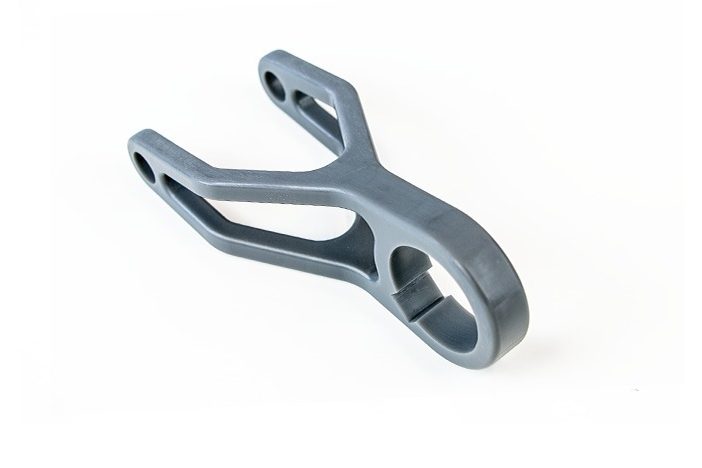
Część specjalna z A350. Geometria z gniazdem mocowania.
Propozycje rozwiązańSzybciej, lokalnie
Szybciej, lokalnie
i bez aktualnego CAD.
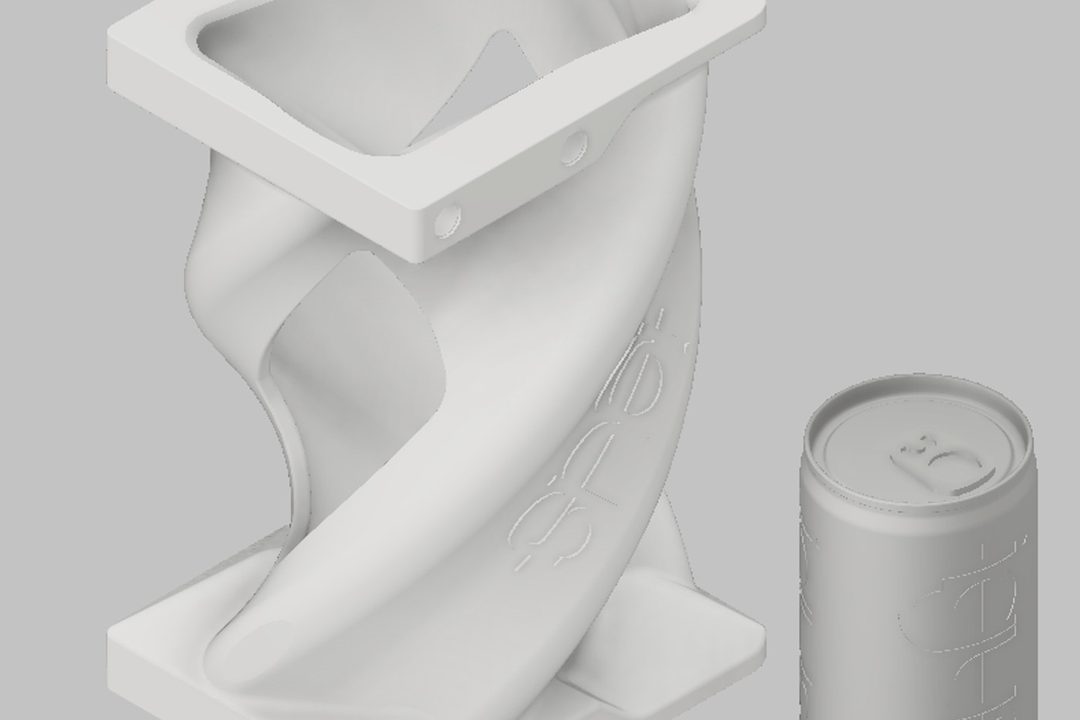 01 / ITERACJA
Szybsza iteracja geometrii
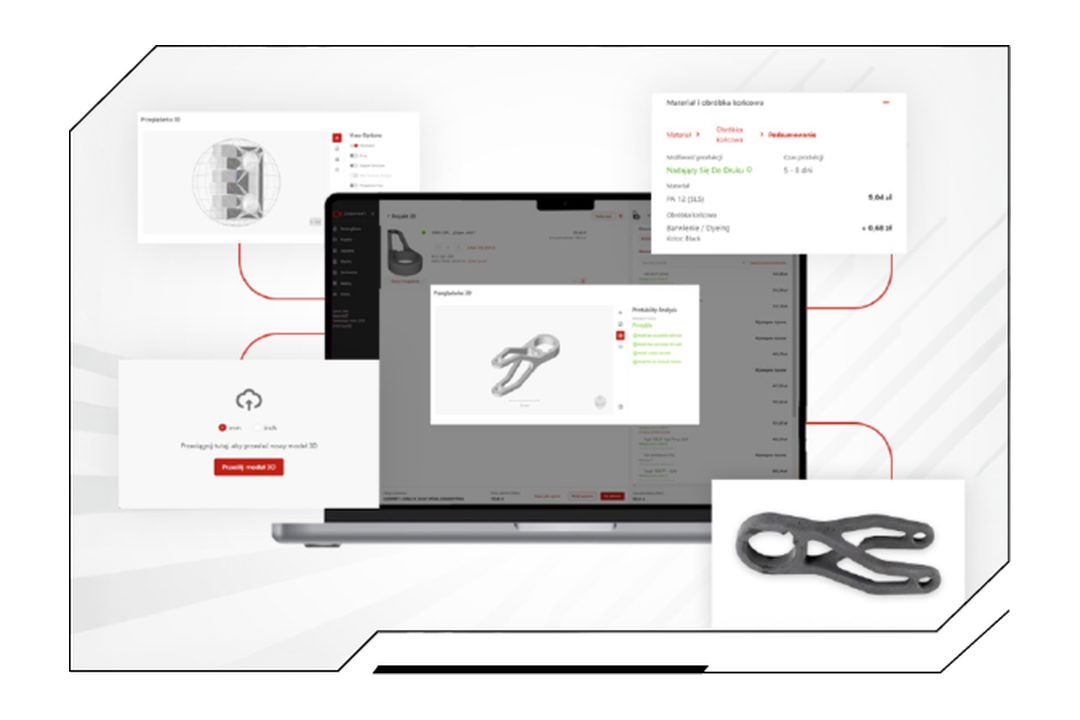
Zmiana geometrii odbywa się w modelu 3D. Można porównać warianty bez przygotowywania nowego oprzyrządowania produkcyjnego dla każdej iteracji.
 02 / BIBLIOTEKA
Lokalna dostępność i cyfrowa biblioteka
Po kwalifikacji część może być odtwarzana z kontrolowanej dokumentacji obejmującej model, materiał, profil procesu i kryteria odbioru.
 03 / BEZ CAD
Odtwarzanie części bez aktualnego CAD
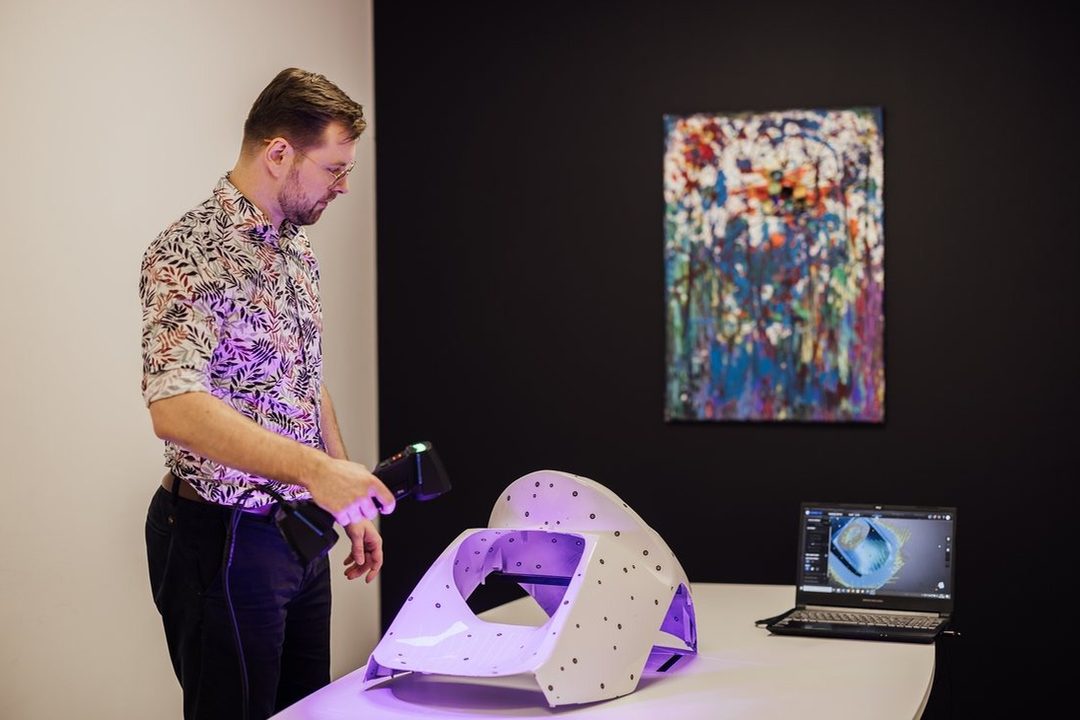
Jeśli dokumentacja jest niepełna, oceniamy możliwość pomiaru, skanowania 3D i inżynierii odwrotnej. Zużytą geometrię trzeba skorygować do funkcji, a nie kopiować bezrefleksyjnie.
MateriałyMateriał dobieramy
Materiał dobieramy
do warunków pracy części.
Nazwa rodziny materiału nie jest jeszcze specyfikacją gotowej części. Dla każdego zastosowania potrzebne są aktualna karta techniczna, warunki procesu i ocena funkcji detalu.
| Materiał / technologia | Kiedy rozważyć | Co trzeba sprawdzić |
|---|---|---|
| iglidur i150 • FDM/FFF | Kandydat na elementy ślizgowe | Producent wskazuje zgodność z UE 10/2011. Dla pracy długotrwałej powyżej 65°C należy rozważyć inne warianty. Sprawdzić prędkość, nacisk i zużycie. |
| iglidur i151 • FDM/FFF | Części ślizgowe w aplikacjach wymagających koloru niebieskiego | Producent wskazuje FDA i UE 10/2011. Niebieski kolor wspiera wykrywalność optyczną, ale nie jest deklaracją detekcji metalu. |
| iglidur A350 • FDM/FFF | Wariant wysokotemperaturowy | Producent opisuje do 180°C i zgodność FDA / UE 10/2011. Wymaga osobnej kwalifikacji drukarki i procesu. |
| PET-G • konkretny filament | Pomoce, korpusy i wybrane części próbne | Temperatura pod obciążeniem, pełzanie i odporność na środki myjące zależą od konkretnego gatunku. Nie zakładać uniwersalnych parametrów. |
Dane materiałowe według deklaracji producenta filamentów. Wynik dotyczy materiału, nie gotowej części klienta.
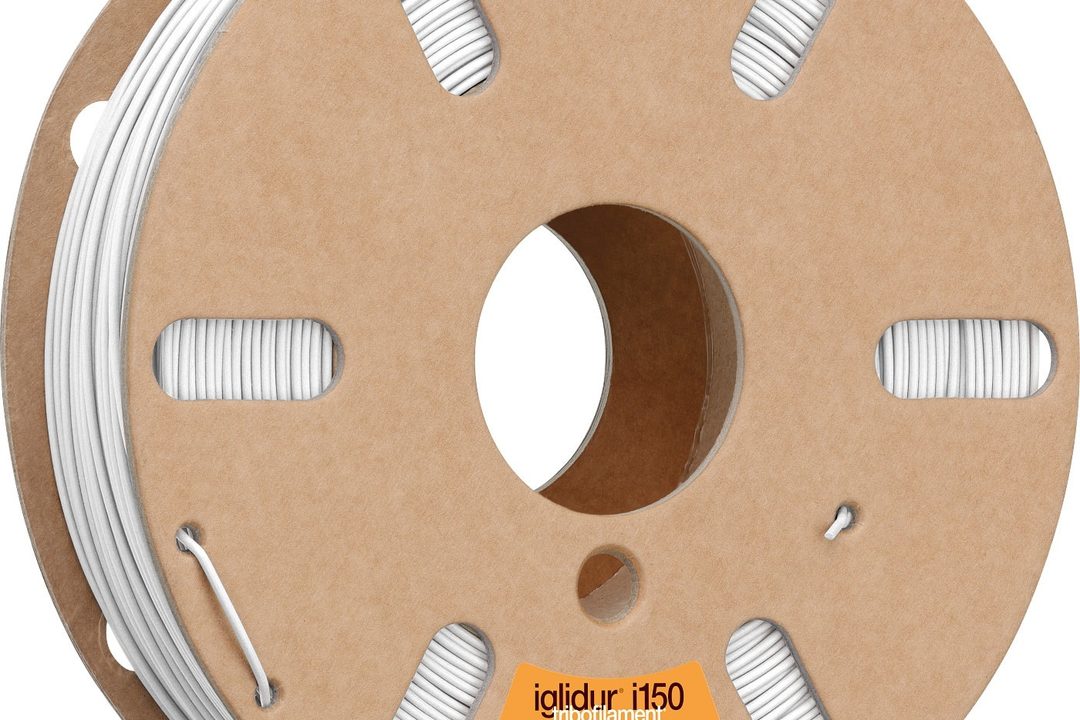
iglidur i150. Filament do elementów ślizgowych.
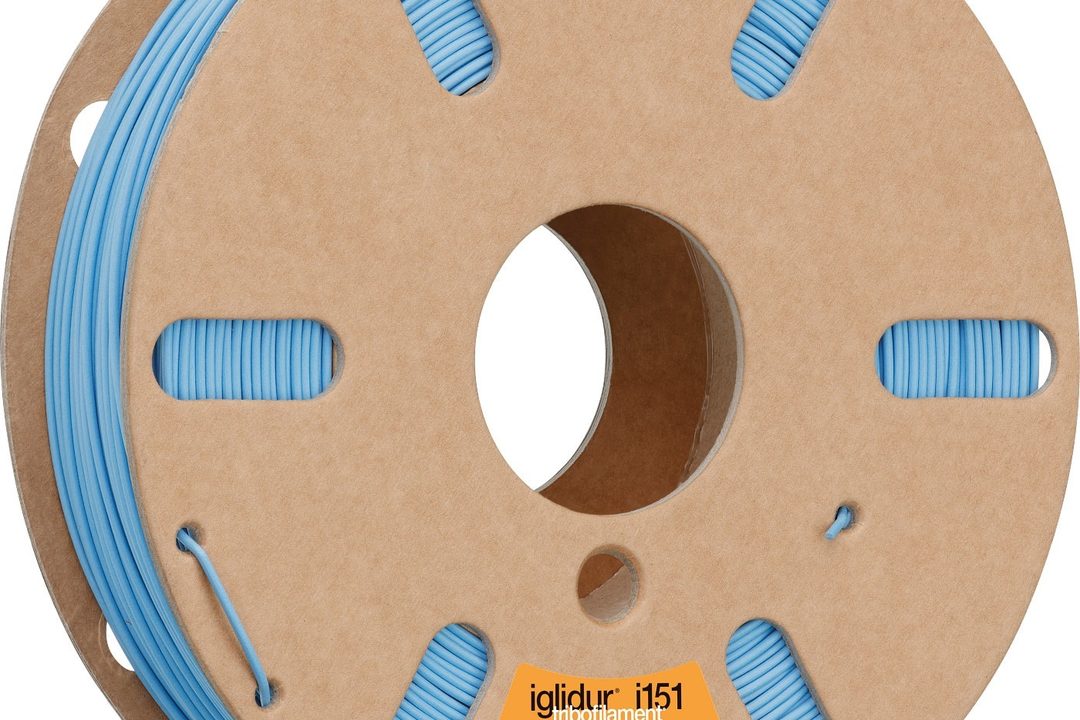
iglidur i151. Niebieski filament do zastosowań food/packaging.
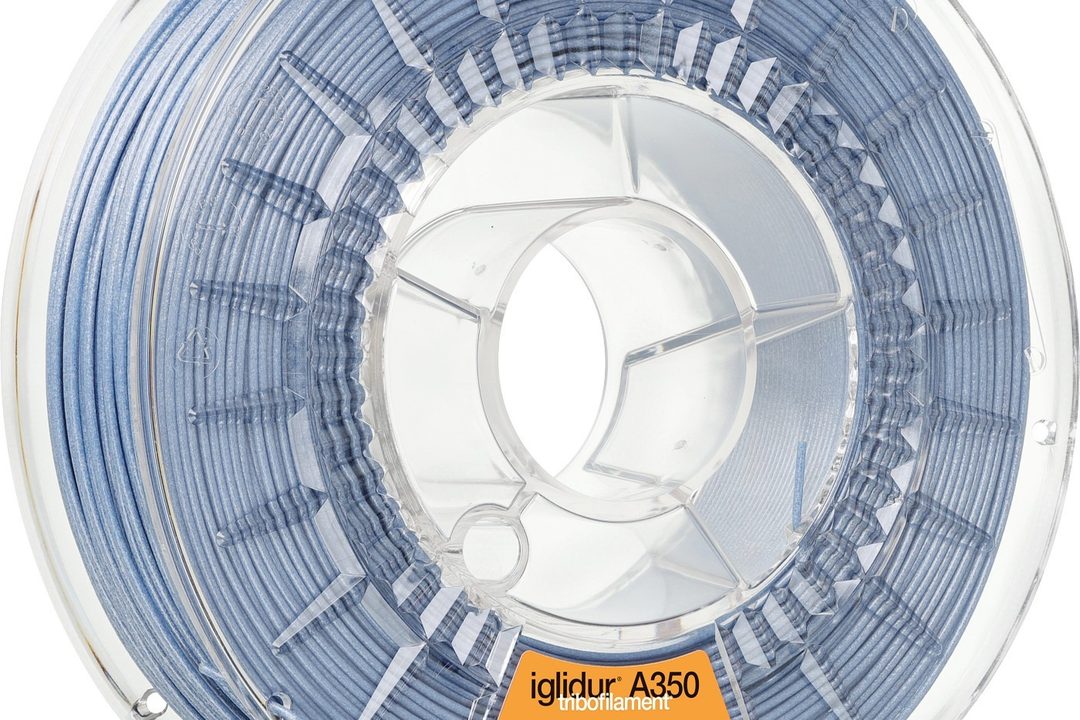
iglidur A350. Wariant wysokotemperaturowy.
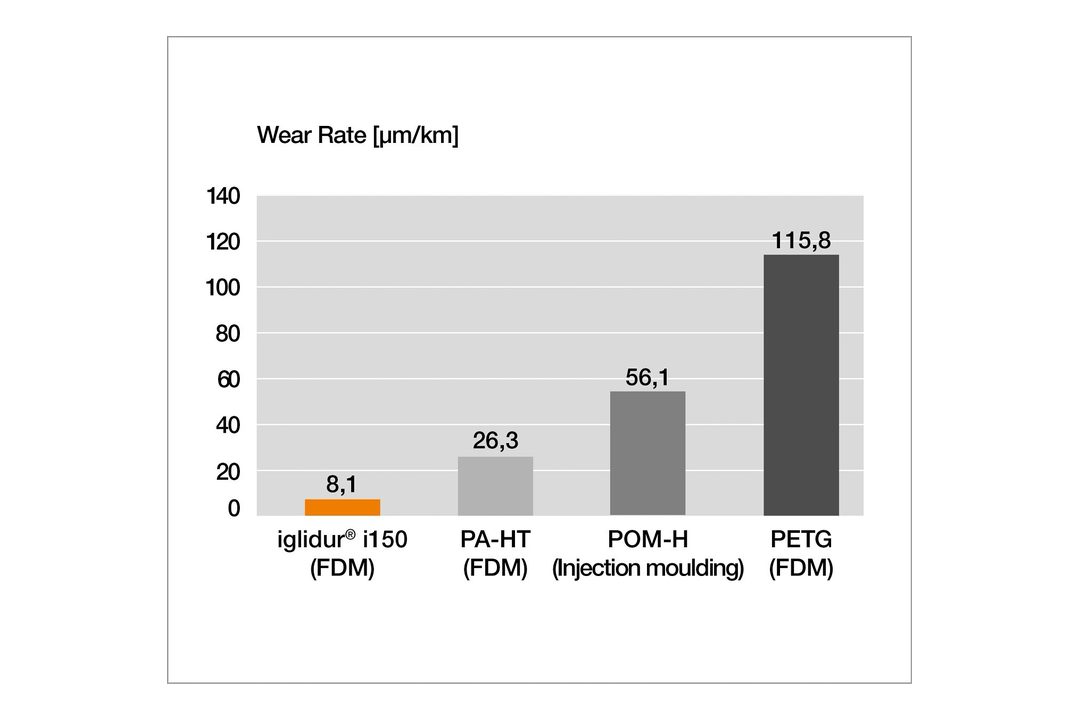
Dane producenta. Współczynnik zużycia i150 vs PA-HT, POM-H i PETG w teście igus. Wynik dotyczy warunków testu, nie części klienta.
Granice techniczneZanim część
Zanim część
trafi na linię.
01
Obciążenia i geometria
Sprawdzamy kierunek sił względem warstw, udary, pełzanie, tolerancje, mocowanie i skutki ewentualnego pęknięcia. Dla dużych gwiazd trzeba ocenić podział, sztywność i wyważenie. Dla długich prowadnic często warto porównać druk z profilem obrabianym lub rozwiązaniem hybrydowym.
02
Powierzchnia i higiena
Ślad warstw, porowatość, zużycie i możliwość odrywania cząstek wpływają na kwalifikację. Wykończenie, klej lub powłoka mogą zmienić warunki zgodności. Należy znać detergent, stężenie, czas, temperaturę oraz liczbę cykli czyszczenia.
03
Tarcie i zarysowania
Nie można zagwarantować braku śladów tylko na podstawie nazwy materiału. Na efekt wpływają także nacisk, zabrudzenia, prędkość, sztywność butelki i wykończenie części. PET-G nie jest automatycznie „łagodny dla PET”.
04
Kontakt z żywnością
Dla zastosowań objętych przepisami FCM należy uwzględnić m.in. rozporządzenia 1935/2004, 2023/2006 i 10/2011 z aktualnymi zmianami. Dokument filamentu nie zastępuje oceny gotowego wyrobu, właściwych warunków kontaktu, dokumentacji procesu ani danych dotyczących migracji. Deklaracja odnosząca się do FDA nie zastępuje oceny według przepisów UE.
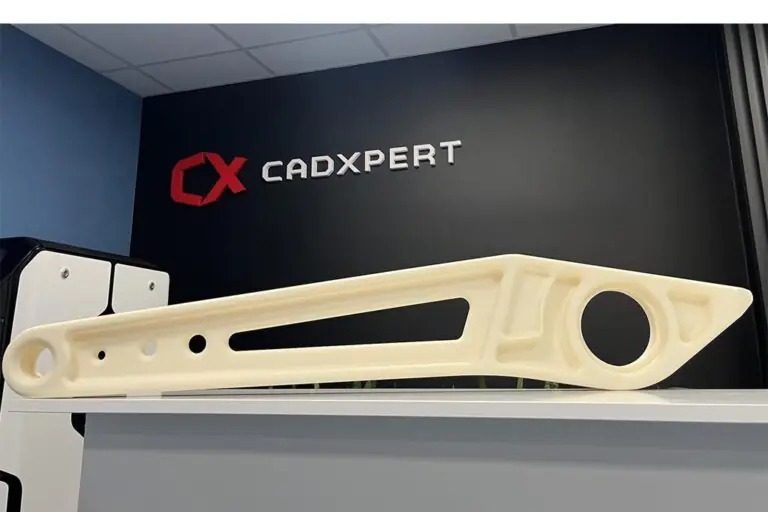
Obciążenia i geometria. Długi detal FDM (1135 × 205 × 70 mm). Przy takich długościach oceniamy sztywność, mocowanie i wariant hybrydowy.
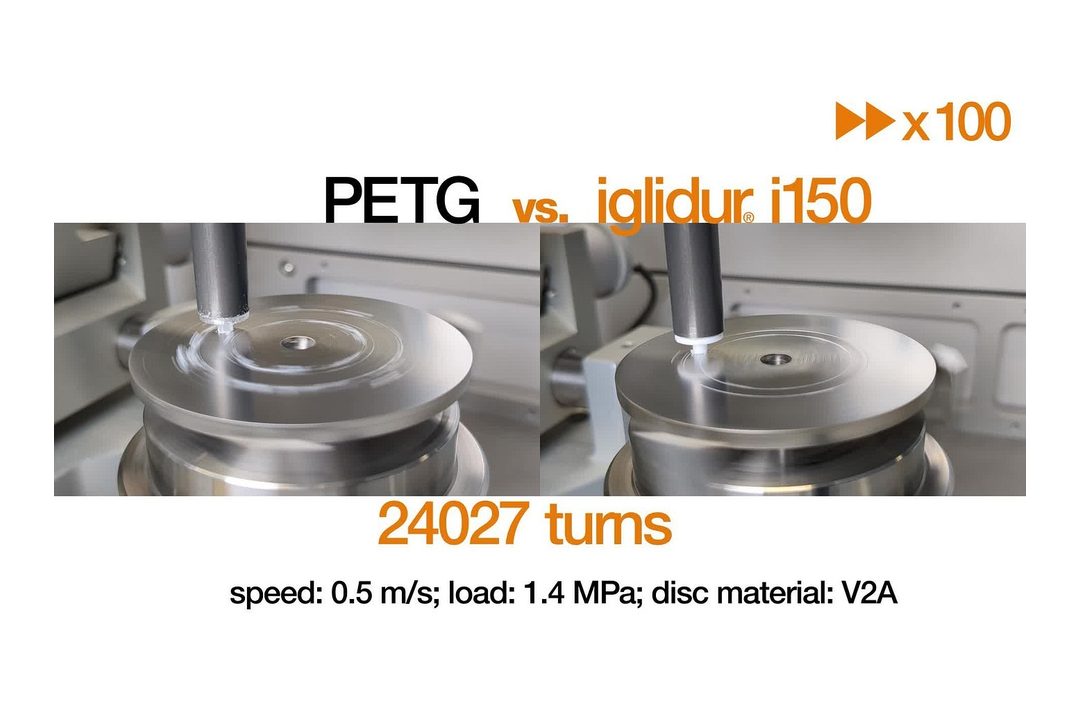
Test ścierania igus: PETG vs i150 (0,5 m/s; 1,4 MPa; tarcza V2A). Pokazuje, że materiał dobiera się do tarcia; wyniku nie przenosić na butelkę PET.
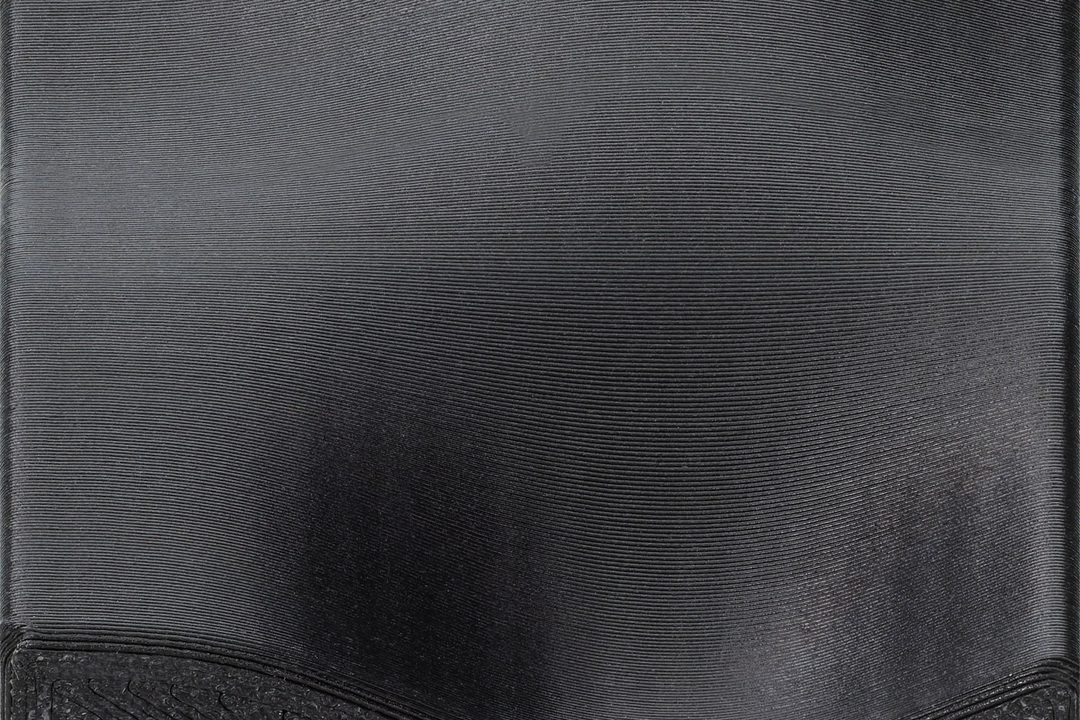
Powierzchnia wydruku FDM z i150. Widoczny ślad warstw.
Surowy wydruk przed wykończeniem (CadXpert).
Ten sam detal po wygładzaniu. Wykończenie zmienia powierzchnię (CadXpert).
ZapytanieCo podać
Co podać
w zapytaniu.
- temperatura części i opakowania
- prędkość względna i nacisk
- detergent, stężenie, temperatura i czas mycia
- liczba cykli oraz wymagania higieniczne
- materiał obecnej części i oczekiwany sposób odbioru
- skutki awarii lub zużycia elementu
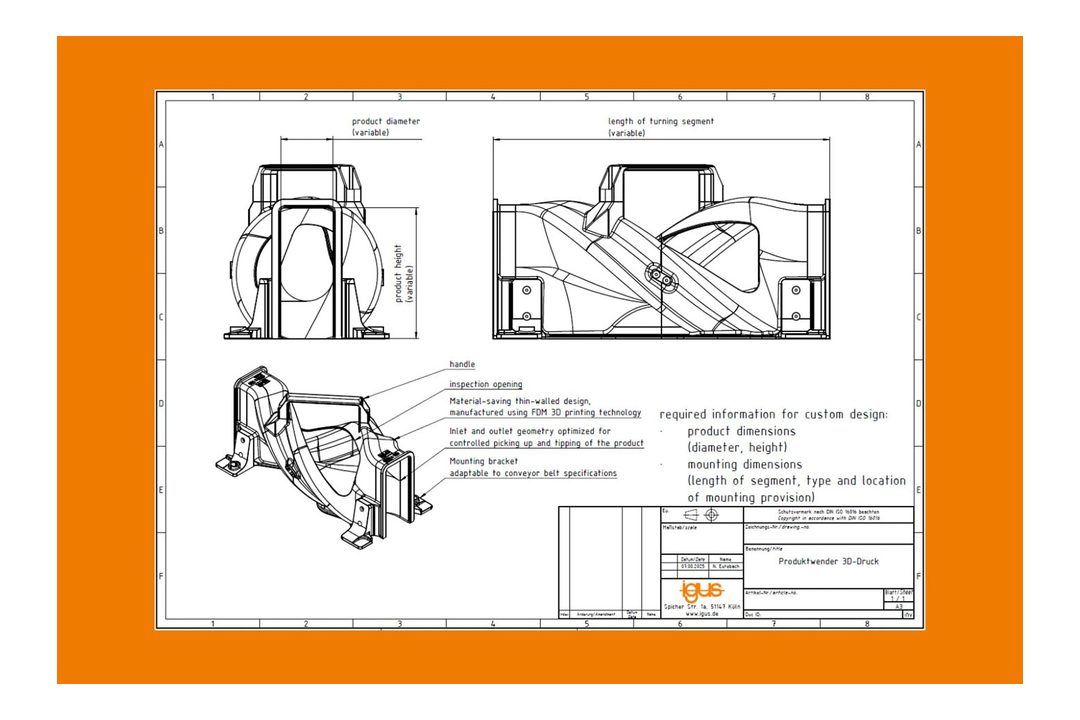
Jakie dane są potrzebne. Arkusz do projektu obrotnika: wymiary opakowania, długość segmentu, sposób mocowania (igus).
Dowód z branży opakowaniowejObrotniki puszek
Obrotniki puszek
z druku 3D.
igus opisuje obrotniki opakowań wykonywane w druku 3D z filamentu iglidur i150. To przykład wykonalności podobnej aplikacji w przemyśle opakowaniowym, a nie wynik CadXpert ani badanie butelek PET.
do 70%
niższy koszt pozyskania względem wykonania konwencjonalnego, deklaracja dla opisanego rozwiązania
do 90%
mniej masy i materiału w opisanej konstrukcji
od 3 dni
deklarowany termin usługi producenta w opisanej realizacji
do 120 000 puszek/h
przepustowość wskazana w opisie zastosowania, nie przenosić na PET ani inne węzły
Liczby dotyczą opisanego rozwiązania igus. Nie są gwarantowanym wynikiem dla części klienta.
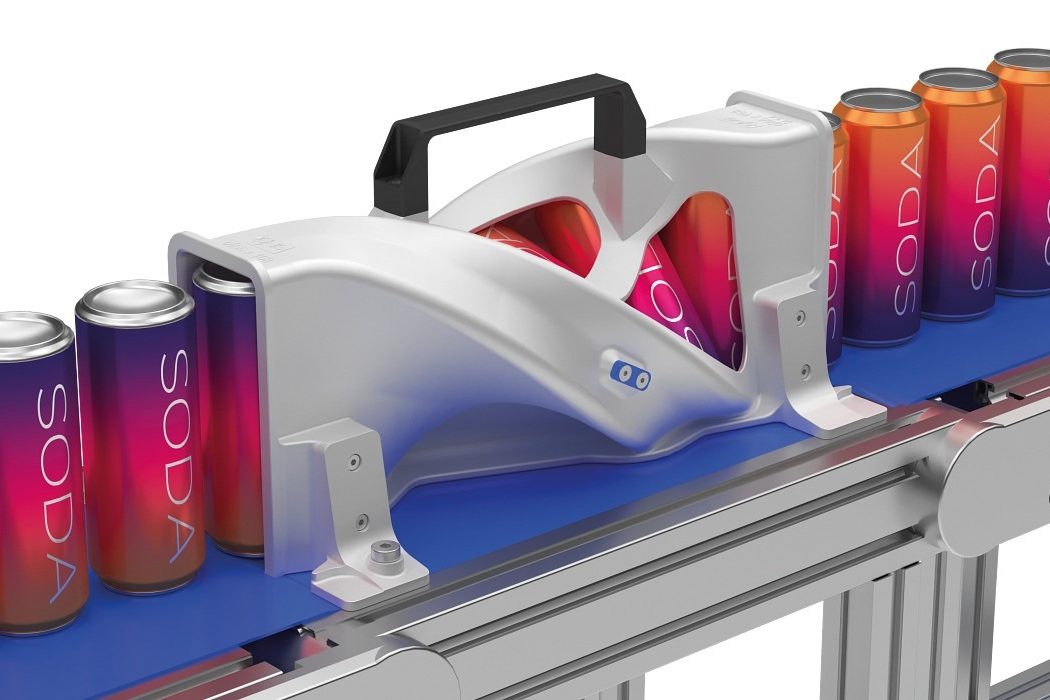
Obrotnik puszek z i150 zamontowany na przenośniku. Geometria dopasowana do formatu i layoutu linii (igus).
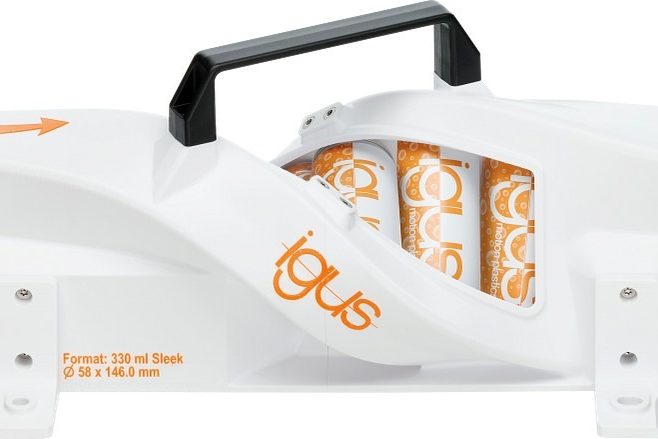
Obrotnik dopasowany do formatu puszki (igus).
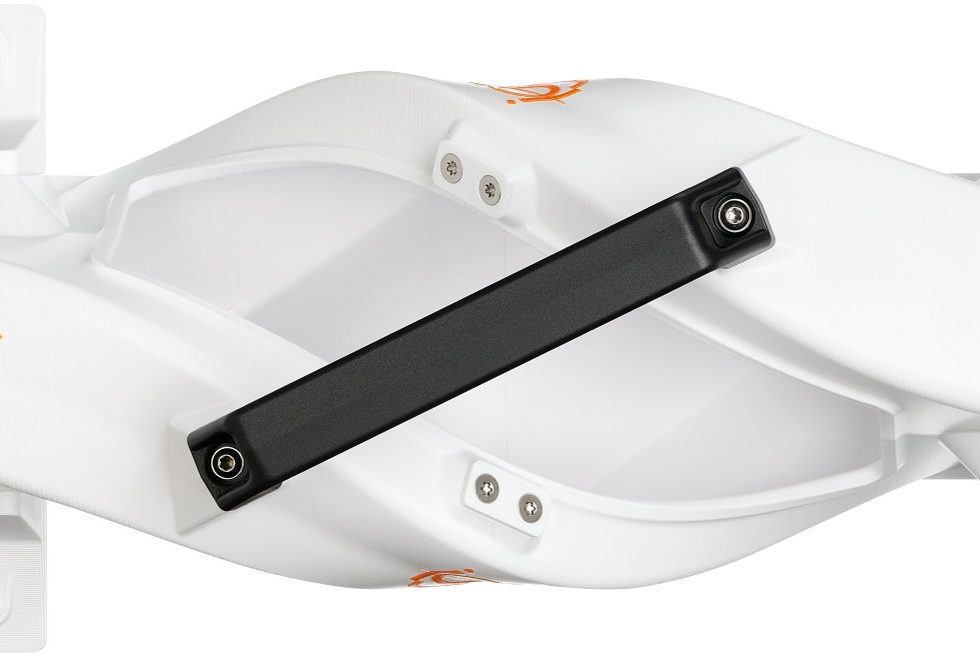
Obrotnik. Widok z góry, kierunek przepływu (igus).
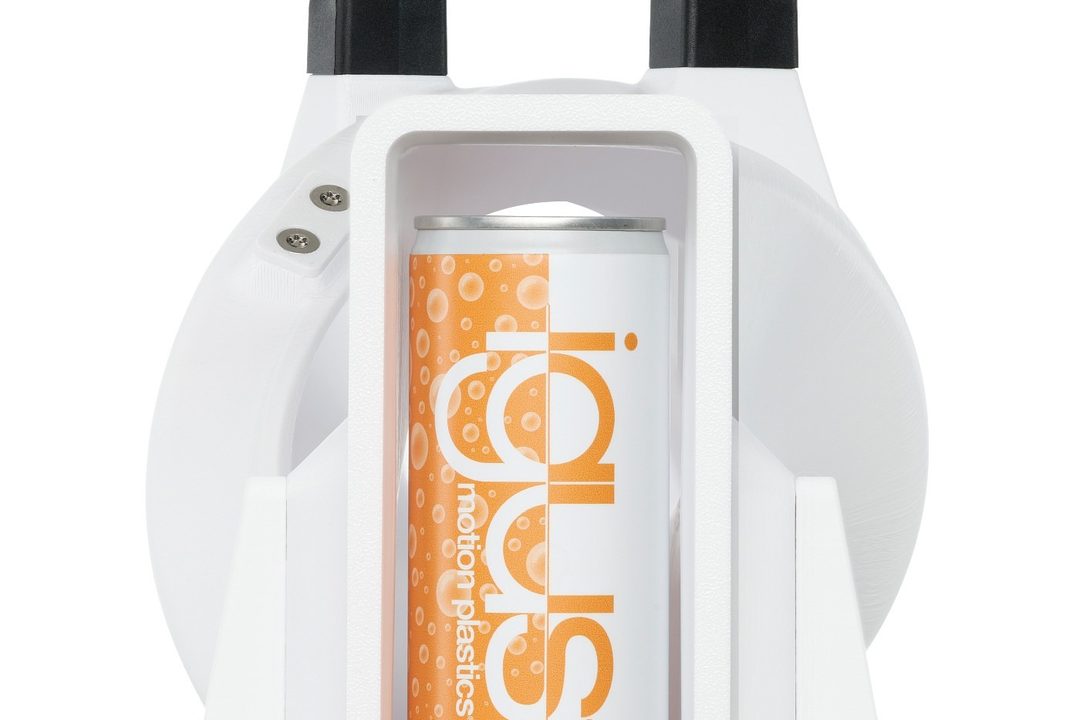
Obrotnik. Widok od czoła z puszką (igus).
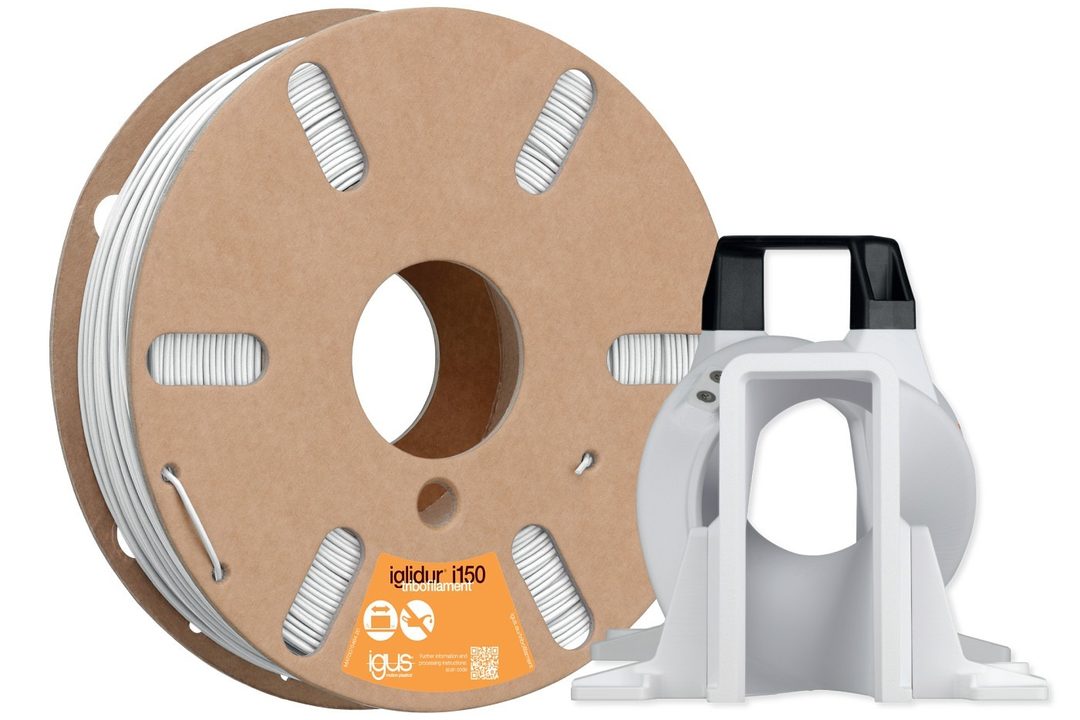
Filament i150 i wykonany z niego obrotnik (igus).
Case CadXpertILC Automation: części maszyn
ILC Automation: części maszyn
i druk 3D jako uzupełnienie CNC.
ILC Automation projektuje i buduje maszyny oraz rozwiązania automatyki przemysłowej. Case nie dotyczy części formatowych PET/HDPE, ale jest dobrym dowodem przemysłowego wykorzystania FDM do części maszyn, krótkich serii i geometrii, które nie muszą obciążać centrów CNC.
10 000+
wydrukowanych elementów do kilku projektów
10 do 15%
niższy koszt jednostkowy względem CNC w aluminium lub POM w opisanych projektach
24/7
praca drukarek również nocą i w weekendy, równolegle do centrów CNC
< 12 kg
w jednym z projektów wymagany limit masy narzędzia związany z bezpieczeństwem operatora
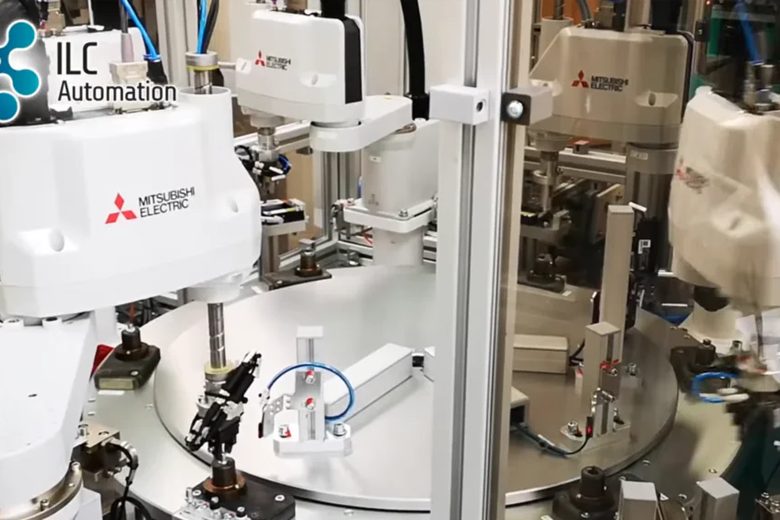
ILC Automation. Stanowisko automatyki z robotem i elementami z druku 3D.
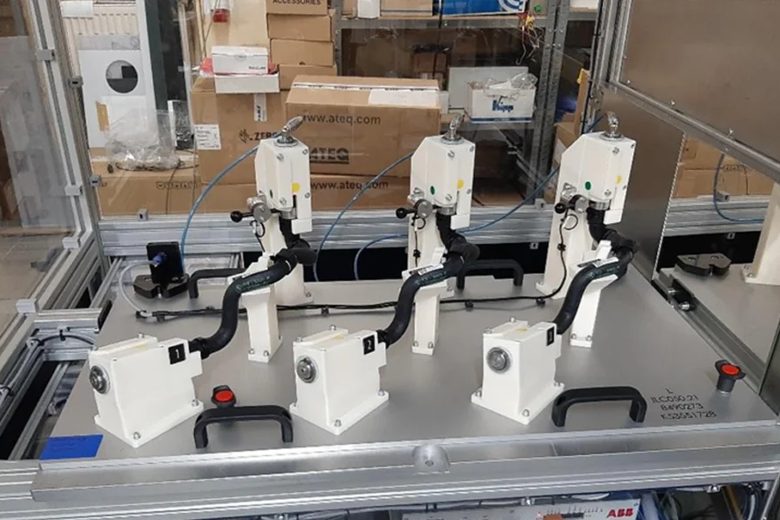
ILC Automation. Elementy maszyny wydrukowane w FDM, pracujące w stanowisku.
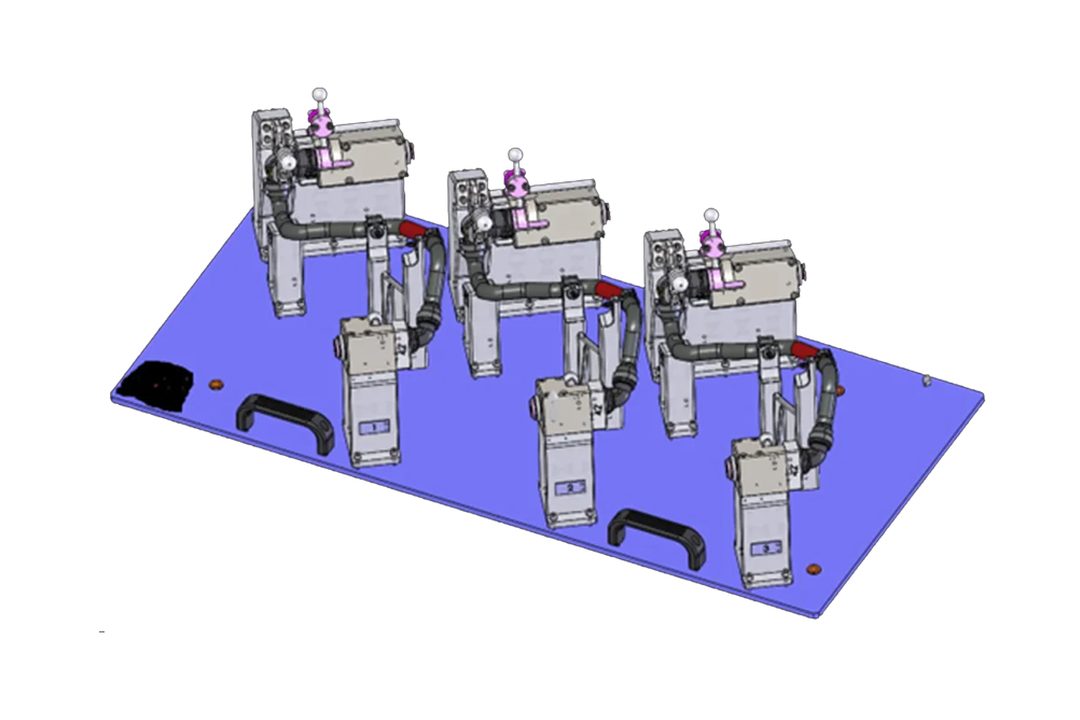
ILC Automation. Model 3D płyty z oprzyrządowaniem maszyny.
Case CadXpertDafi: prototypy opakowań
Dafi: prototypy opakowań
i komponenty linii produkcyjnych.
Dafi / Formaster wykorzystuje systemy Formlabs do szybkiego prototypowania produktów i komponentów. To nie jest case części formatowych do linii rozlewu, ale pokazuje bardzo bliski kontekst FMCG: butelki, zakrętki, elementy filtrów oraz komponenty maszyn i linii produkcyjnych.
Wyzwanie
Wewnętrzne tanie FFF i outsourcing zaawansowanych wydruków powodowały opóźnienia, dodatkowe koszty i ograniczenia jakościowe. Dla opakowań istotna była możliwość sprawdzania kształtu i funkcji przed kosztowną zmianą formy.
Rozwiązanie
Wdrożono ekosystem Formlabs obejmujący Fuse 1+ 30W, Fuse Sift, Fuse Blast i Form 4L. Dzięki temu zespół może wykonywać funkcjonalne modele z Nylonu 12, przezroczyste prototypy oraz elastyczne komponenty na miejscu.
Efekt
Krótszy time-to-market, ograniczenie kosztów poprawek i większa niezależność od zewnętrznego prototypowania.
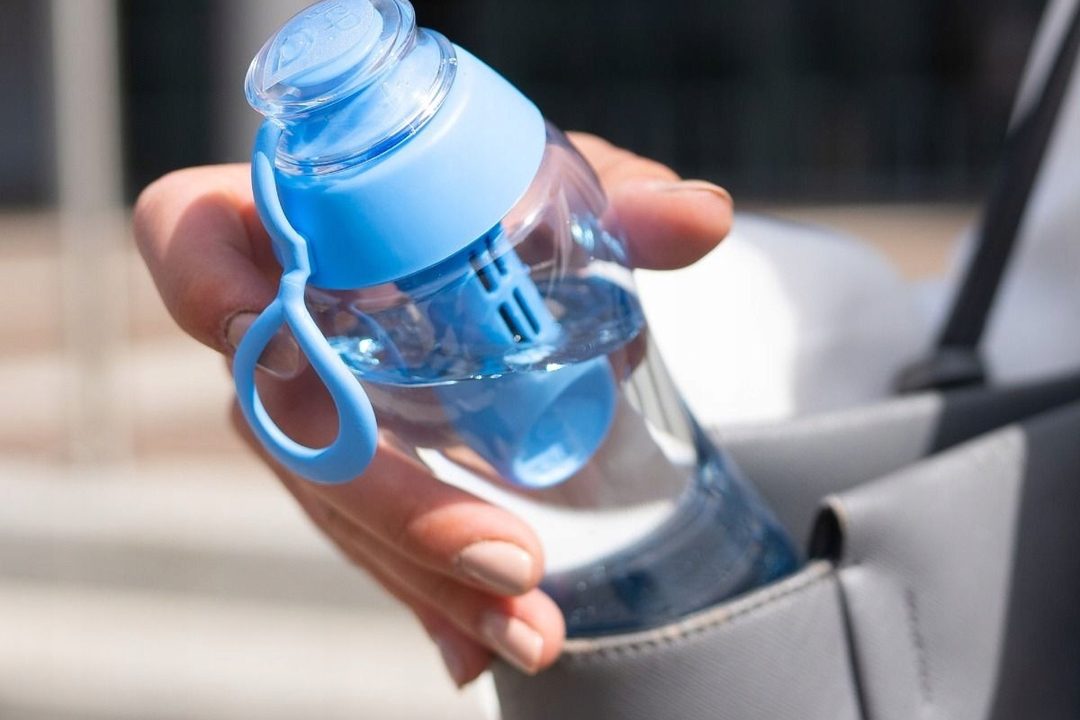
Dafi. Prototyp butelki z filtrem i zakrętką.
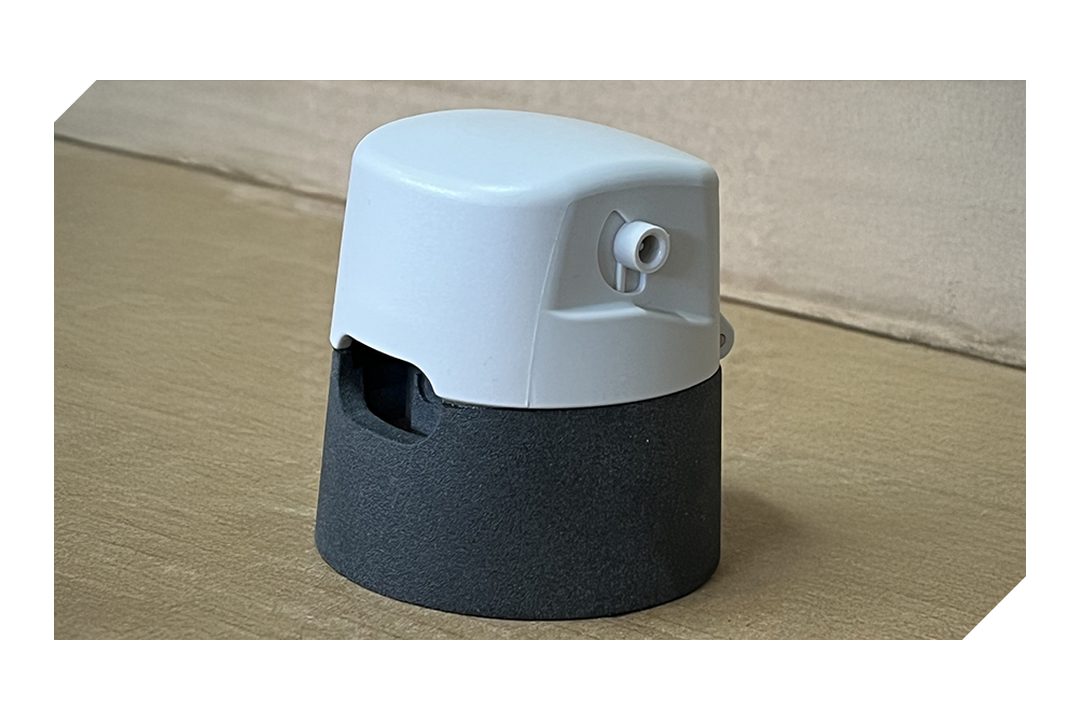
Dafi. Prototyp zamknięcia (zakrętki) z druku 3D.
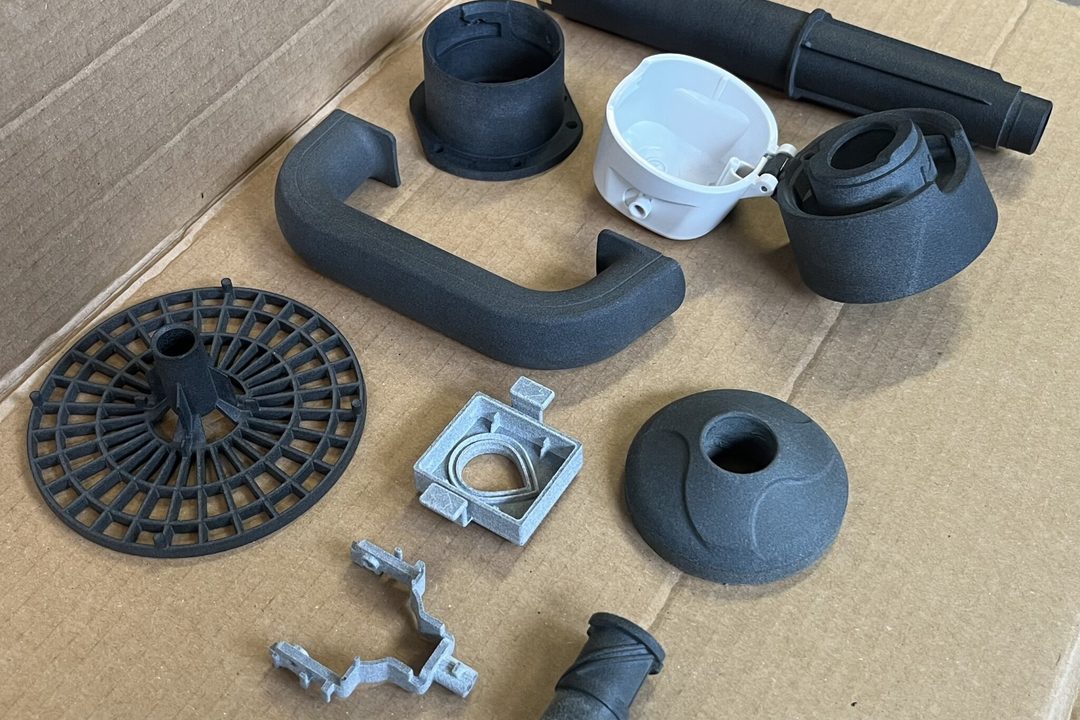
Dafi. Zestaw funkcjonalnych prototypów (Nylon 12 SLS i żywice mSLA).
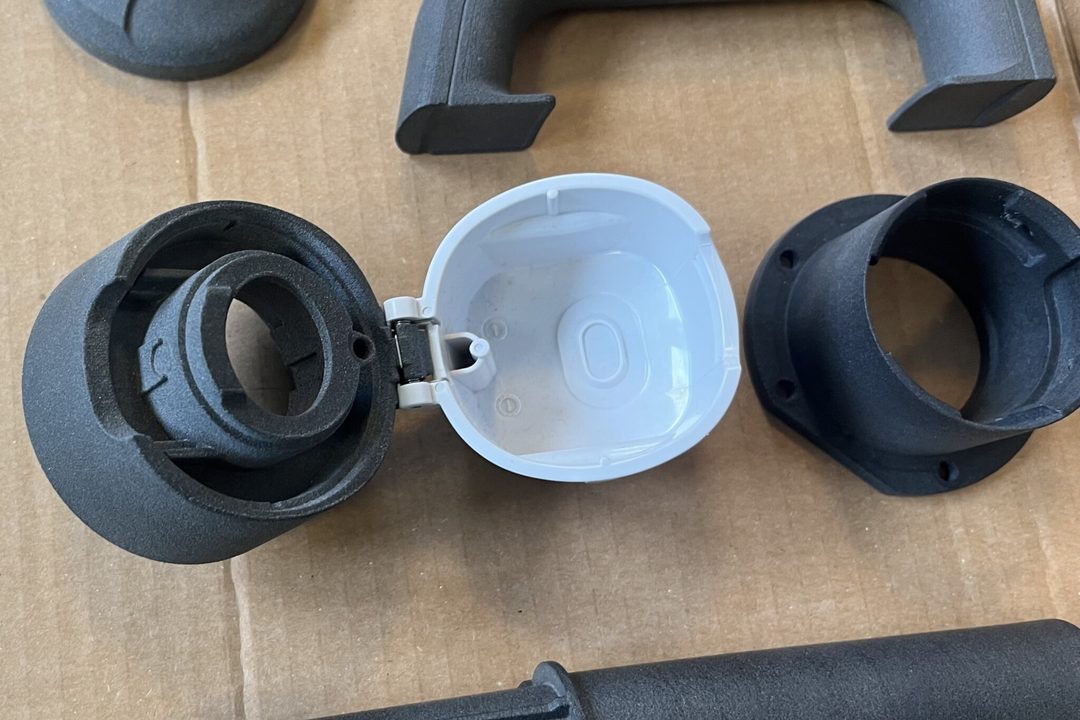
Dafi. Detale: uchwyt, zakrętka i obudowy elementów filtrów.
ProcesOd zdjęcia części
Od zdjęcia części
do sprawdzonego rozwiązania.
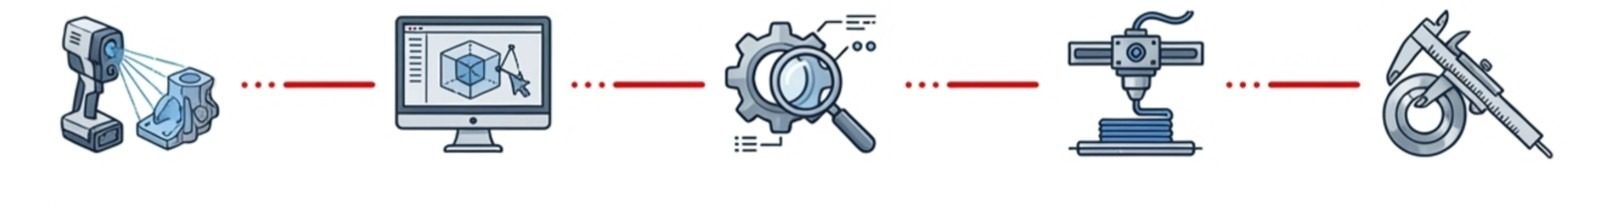
1
Prześlij zdjęcie i opisz problem
Podaj funkcję części, miejsce pracy, rodzaj opakowania i oczekiwany efekt. Model CAD nie jest konieczny do pierwszej rozmowy.
2
Kwalifikacja techniczna
Sprawdzamy geometrię, materiał, temperaturę, obciążenia, tarcie, czyszczenie, tolerancje i konsekwencje potencjalnej awarii.
3
Dobór materiału i wykonania
Porównujemy druk z obecną ścieżką: OEM, CNC, własny warsztat albo posiadana drukarka.
4
Wykonanie i próba
Produkujemy część w uzgodnionej konfiguracji i sprawdzasz ją w rzeczywistych warunkach pracy.
5
Odbiór i portfel części
Jeśli wynik jest akceptowalny, zapisujemy proces i wybieramy kolejne detale do analizy czasu i kosztu.
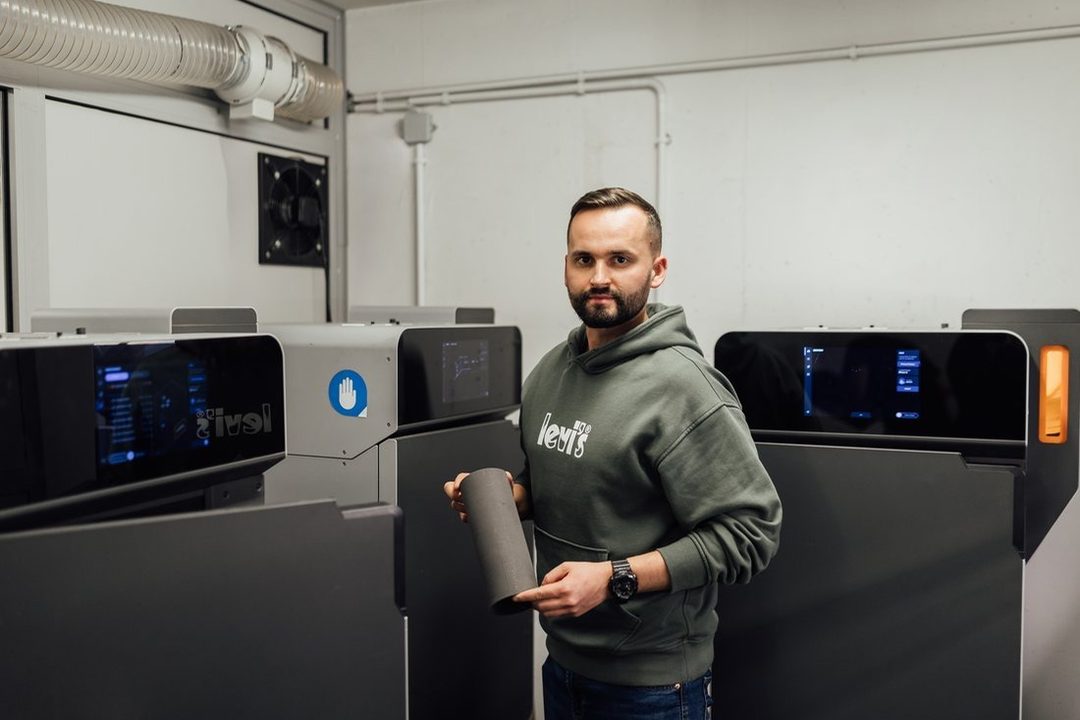
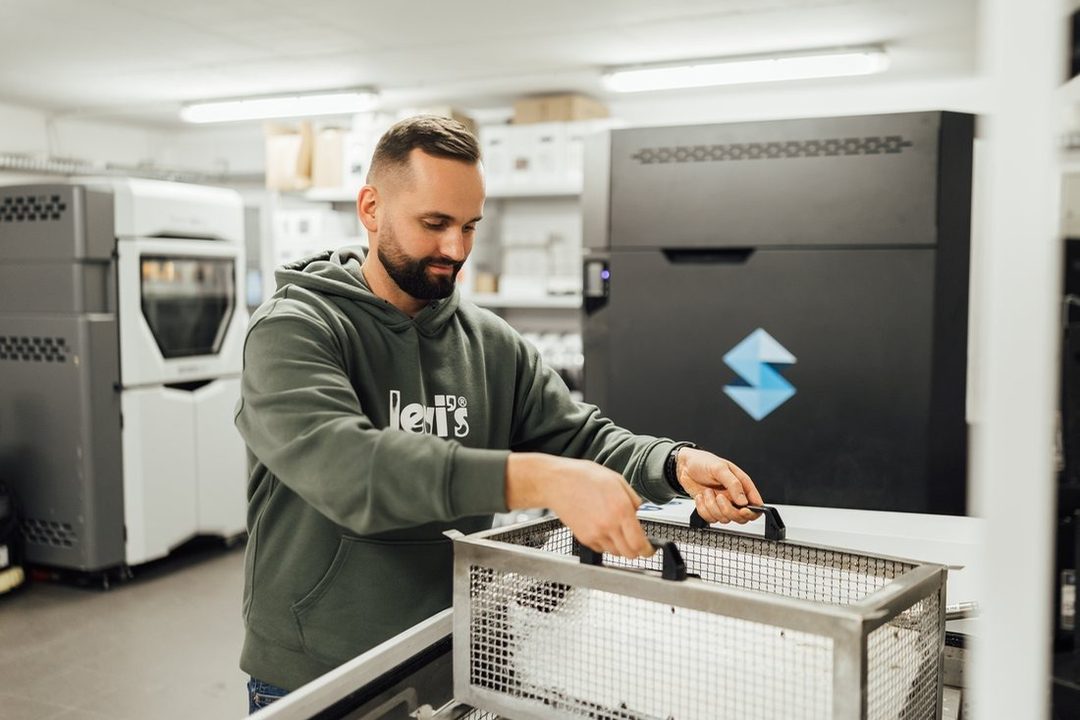
Wykonanie części. Zespół CadXpert w hali produkcyjnej.
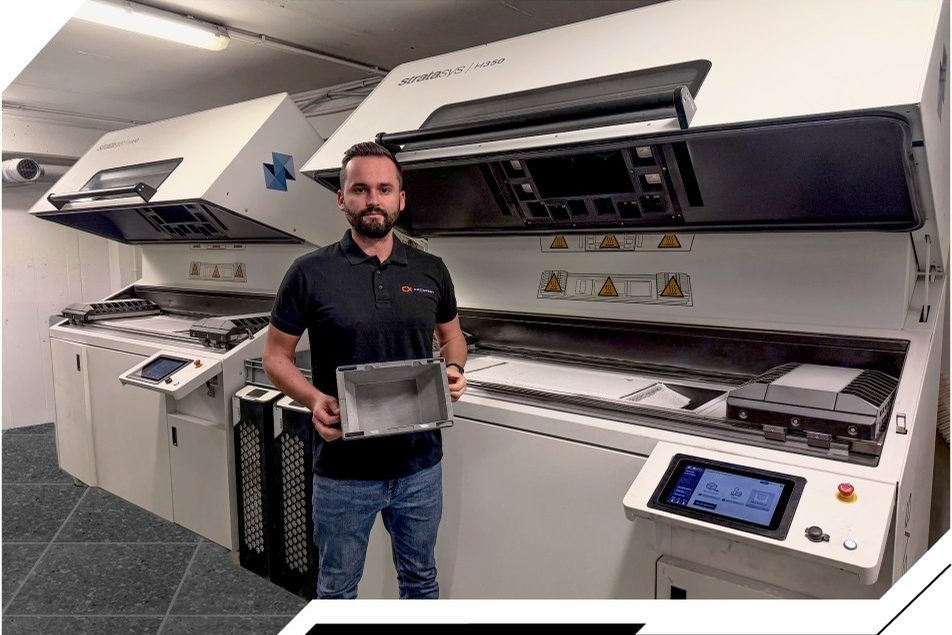
Gotowy detal przed wydaniem do próby na linii (CadXpert).
Modele współpracyNie musisz zaczynać
Nie musisz zaczynać
od zakupu drukarki.
Model współpracy dobieramy do liczby części, wolumenu, istniejącego parku i kompetencji zespołu. Zakup maszyny ma być skalowaniem zwalidowanego procesu, a nie eksperymentem.
01
Usługa CadXpert
Dobry pierwszy krok: wykonujemy część, dobieramy materiał i proces, a klient ocenia efekt na linii bez CAPEX-u.
02
Model łączony
Klient wykorzystuje własną drukarkę tam, gdzie to ma sens, a CadXpert przejmuje trudniejsze materiały, gabaryty, serie, projektowanie lub kontrolę procesu.
03
In-house
Własna maszyna po walidacji portfela: powtarzalny wolumen, kompetencje, zgodne materiały i policzona ekonomika.
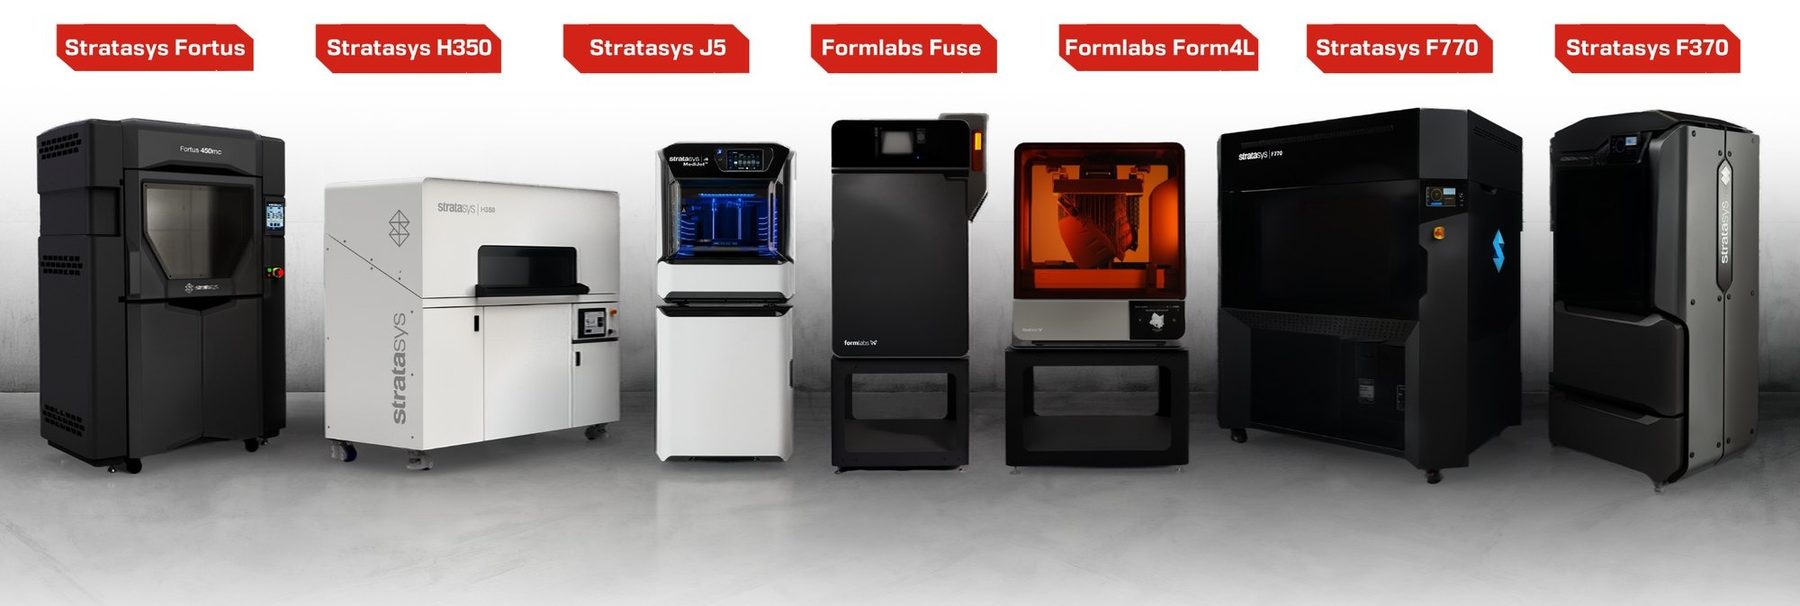
Bez CAPEX-u po Twojej stronie.
Usługa CadXpert. Wykonujemy część bez CAPEX-u po stronie klienta.
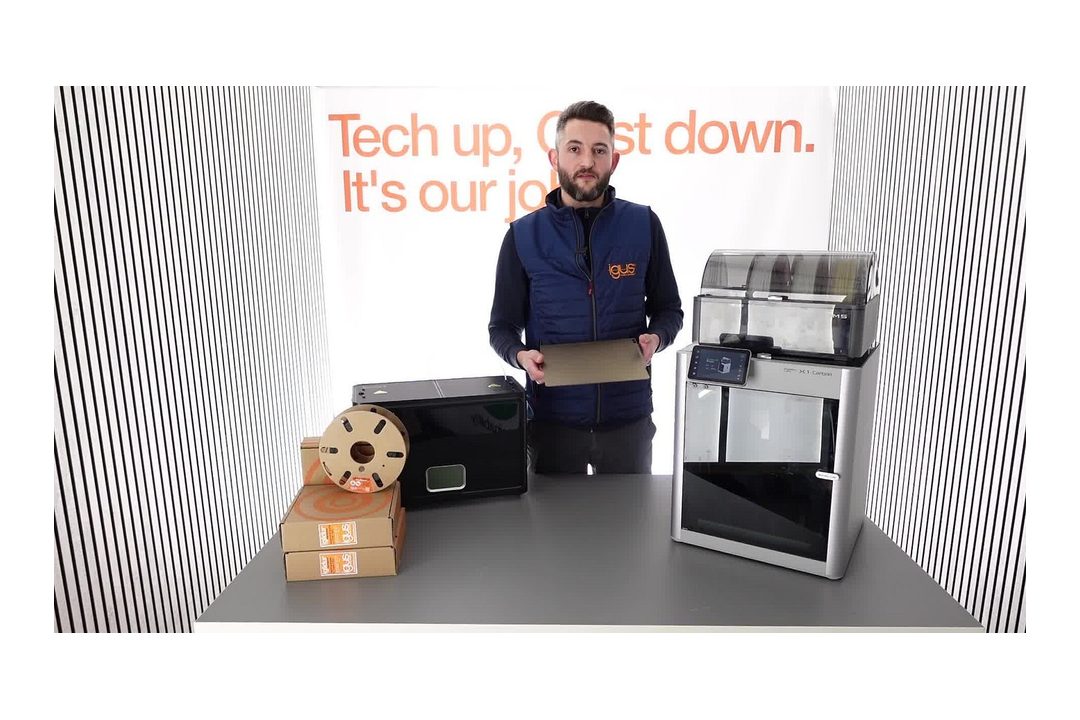
Model łączony. Producent publikuje profile i150 dla popularnych drukarek FFF; kompatybilność konkretnej maszyny trzeba potwierdzić.
Dla integratorów i producentów maszynBiblioteka zakwalifikowanych
Biblioteka zakwalifikowanych
wariantów części.
Przy powtarzalnych projektach można budować bibliotekę zakwalifikowanych wariantów: geometria, materiał i partia, profil procesu, kryteria odbioru oraz historia zmian. Zmiana formatu dla kolejnego klienta staje się wtedy pracą na kontrolowanej bazie, a nie rozpoczynaniem procesu od zera.
- Komplety części: krótkie serie i warianty dla kolejnych formatów.
- Dokumentacja: wersja pliku, profil procesu, materiał i zapis odbioru.
- Odpowiedzialność: jasne ustalenie, kto odpowiada za projekt, próbę, odbiór i serwis.
- Ekonomika: porównanie rocznego portfela usługowo, na obecnej drukarce i na nowej maszynie przemysłowej.
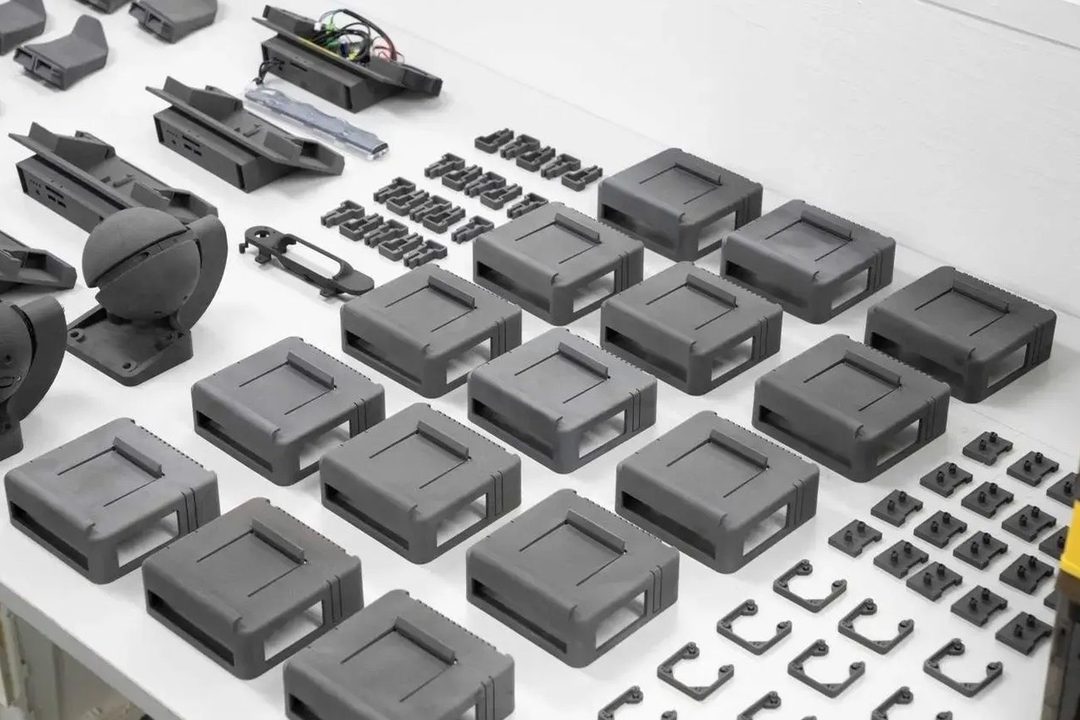
Komplety części. Seria gotowych detali z jednej platformy druku (CadXpert).
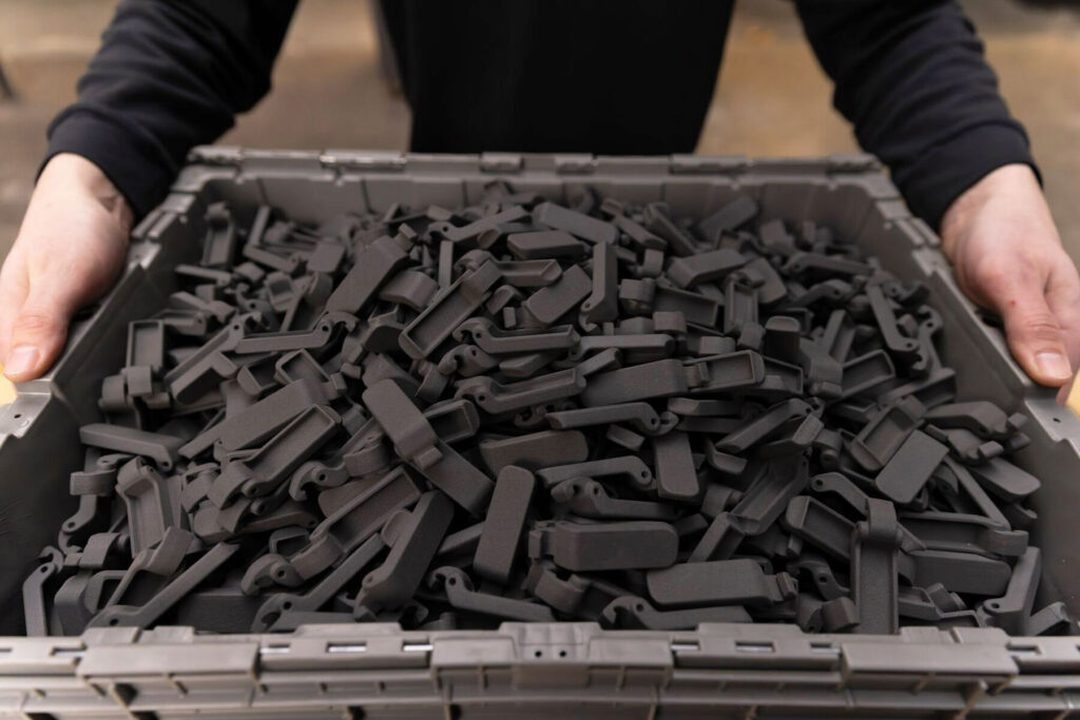
Krótka seria. Partia części przygotowana do wysyłki (CadXpert).
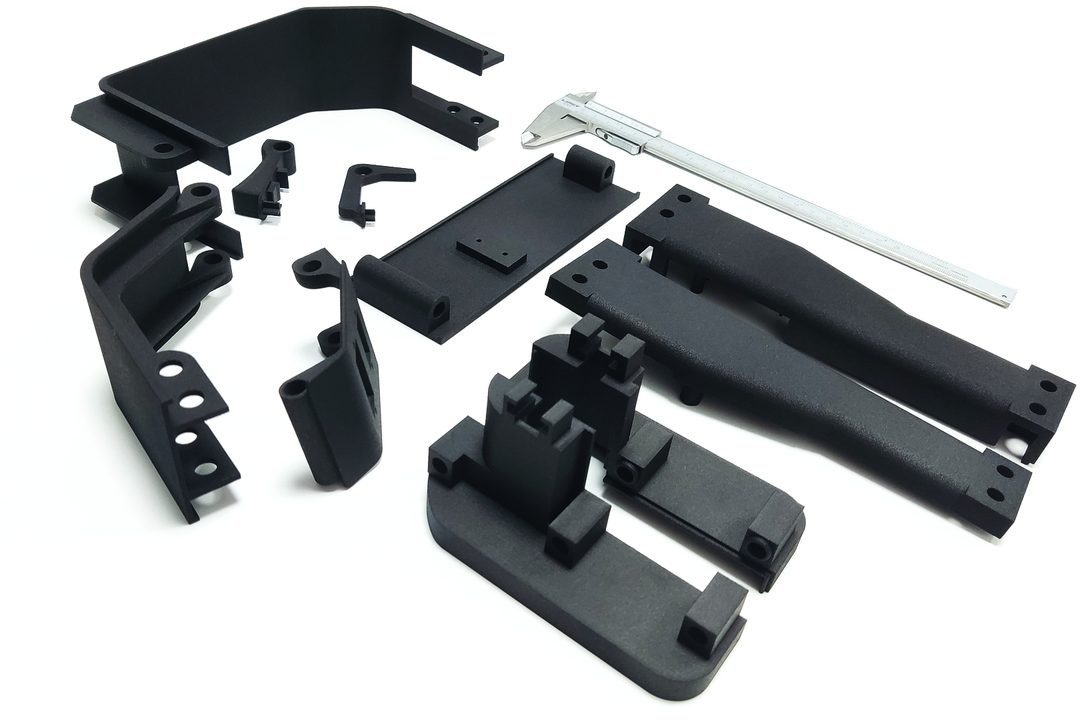
Komplet elementów. Wsporniki i uchwyty z druku 3D (CadXpert).
FAQNajczęstsze
Najczęstsze
pytania.
Czy drukowana prowadnica na pewno nie zarysuje butelki PET?
Nie można tego zagwarantować na podstawie samej nazwy materiału. Na ślady wpływają m.in. nacisk, prędkość, zabrudzenia, sztywność opakowania, geometria kontaktu i wykończenie powierzchni. Dlatego oceniamy gotową część z rzeczywistym opakowaniem.
Czy PET-G jest bezpieczny dla butelek PET?
Podobieństwo chemiczne nie oznacza automatycznie korzystnych warunków tarcia. Konkretny filament trzeba ocenić pod kątem powierzchni, temperatury, obciążenia i środków myjących.
Czy drukowana część może mieć kontakt z żywnością?
To wymaga oddzielnej kwalifikacji. Deklaracja zgodności materiału np. z UE 10/2011 nie jest automatycznie dopuszczeniem gotowej części. Trzeba uwzględnić proces druku, postprocessing, warunki kontaktu i dokumentację wyrobu.
Czy takie części mogą pracować bez smarowania?
Materiały tribologiczne mogą w określonych zastosowaniach pracować bez dodatkowego smarowania, ale nie jest to podstawa do automatycznego wyłączenia smarowania lub zraszania całej linii.
Co z myciem i CIP?
Potrzebujemy informacji o środku chemicznym, stężeniu, temperaturze, czasie kontaktu i liczbie cykli. Odporność samego materiału nie potwierdza odporności całej wydrukowanej części w procesie CIP.
Mamy już drukarkę FFF. Czy potrzebujemy nowej?
Niekoniecznie. Najpierw sprawdzamy kompatybilność materiałową, stabilność, wydajność i powtarzalność posiadanej maszyny. Jeśli obecny system pozwala spełnić wymagania, może zostać wykorzystany.
Czy druk 3D zastępuje część OEM?
Nie traktujemy druku automatycznie jako zamiennika OEM. To kwalifikowana alternatywa dla wybranych części, których funkcję, warunki pracy i odbiór można zweryfikować.
Kiedy warto kupić własną drukarkę?
Gdy po próbach powstaje powtarzalny portfel zaakceptowanych części, wolumen uzasadnia CAPEX, zespół ma kompetencje do prowadzenia procesu, a potrzebne materiały są kompatybilne z wybranym systemem.
Nie mamy modelu CAD. Czy możecie odtworzyć część?
Tak. W zależności od elementu możemy wykorzystać pomiary, skanowanie 3D lub inżynierię odwrotną. Przy zużytej części ważne jest odtworzenie właściwej geometrii nominalnej, a nie kopiowanie zużycia.
Ile trwa wykonanie części?
Termin podajemy po kwalifikacji konkretnego detalu. Zależy od geometrii, materiału, technologii, zakresu projektowania i wymaganej próby. Nie rekomendujemy jednej uniwersalnej obietnicy czasu dostawy.
Czy można podpisać NDA?
Tak. Jeżeli projekt wymaga poufności, można uzgodnić NDA przed przekazaniem wrażliwych plików CAD.
KontaktPrześlij część
Prześlij część
do oceny.
Napisz, gdzie pracuje część i co chcesz poprawić. Na tej podstawie ustalimy informacje potrzebne do kwalifikacji oraz dalszy zakres wyceny.
Co warto podać
- 1Rodzaj opakowania: PET, HDPE albo inne.
- 2Strefa linii: transport, etykieciarka, pakowanie, transfer, monoblok, paletyzacja.
- 3Co robi część i co chcesz zmienić: termin, zużycie, ślady, zmiana formatu, brak indeksu.
- 4Warunki pracy: temperatura, prędkość, nacisk, sposób mycia, liczba cykli.
Wysyłka części do oceny
Dodaj zdjęcie części
Zdjęcie bardzo ułatwia pierwszy etap oceny. Model CAD można przekazać później. W temacie wpisz rodzaj opakowania i strefę linii.
Potrzebujesz NDA przed przekazaniem plików CAD? Napisz o tym w temacie, najpierw uzgodnimy zasady przekazania dokumentacji.