

Przygotowanie
Sprawdzamy model, ustawiamy go w komorze i projektujemy podpory, które odprowadzają ciepło i podtrzymują nawisy.
Drukujemy części z aluminium AlSi10Mg w technologii SLM. Laser stapia proszek stopu warstwa po warstwie, więc powstają lekkie elementy z kanałami wewnętrznymi, żebrami i strukturami kratowymi, których nie wyfrezujesz ani nie odlejesz. Wykonujemy projekt pod druk, wydruk, obróbkę cieplną, CNC i kontrolę jakości. Od 1 sztuki, pod NDA.
Wolisz porozmawiać? +48 666 682 400 lub +48 12 307 25 24
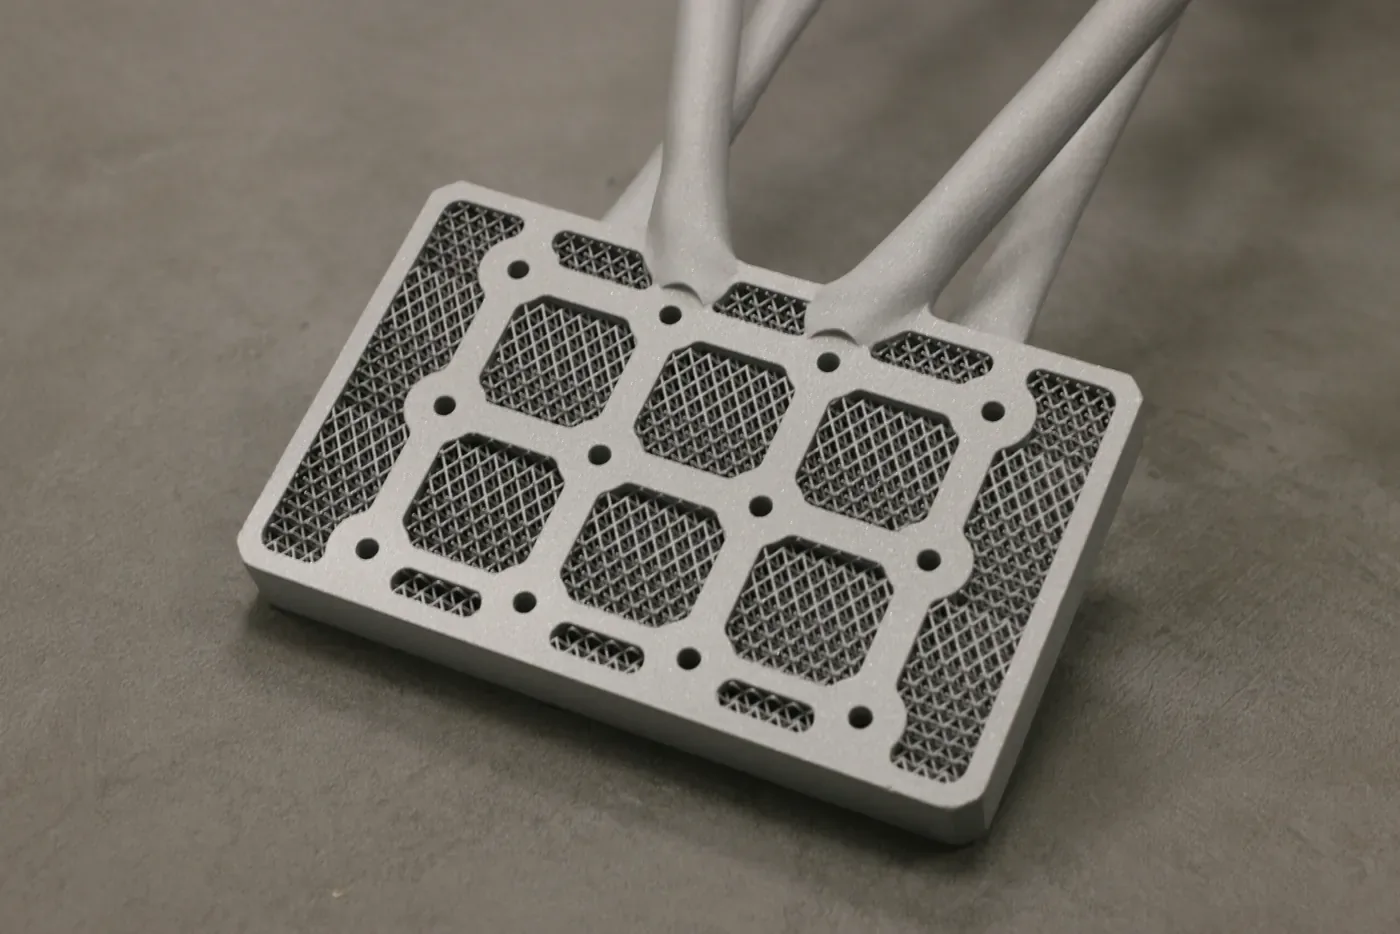
Aluminium to najlżejszy metal, z którego drukujemy. Wybierasz je wtedy, gdy część ma być możliwie lekka, dobrze odprowadzać ciepło i pracować w typowych temperaturach eksploatacji. Druk 3D umożliwia też tworzenie złożonych kształtów: kanałów, żeber i kratownic, których nie da się wykonać frezowaniem.
Wytrzymałość AlSi10Mg na rozciąganie wynosi od ok. 300 MPa po wyżarzaniu do ok. 470 MPa bezpośrednio po druku.
Dlatego z aluminium drukuje się radiatory, wymienniki ciepła i obudowy z kanałami chłodzącymi.
Stop dobrze znosi warunki przemysłowe, a drukowana część zachowuje kształt w pracy.
Stop dobrze się frezuje, szlifuje i poleruje. Pasowania i gwinty wykonujemy na obrabiarkach CNC.
Drukowany stop zastępuje odlew w prototypach i krótkich seriach, bez czekania na formę.
Gdy część pracuje w wysokiej temperaturze albo przenosi bardzo duże obciążenia przy małym przekroju. Wtedy lepszy będzie druk 3D z tytanu Ti-6Al-4V, stali 316L albo Inconelu. Porównanie wszystkich metali znajdziesz na stronie druku 3D z metalu.
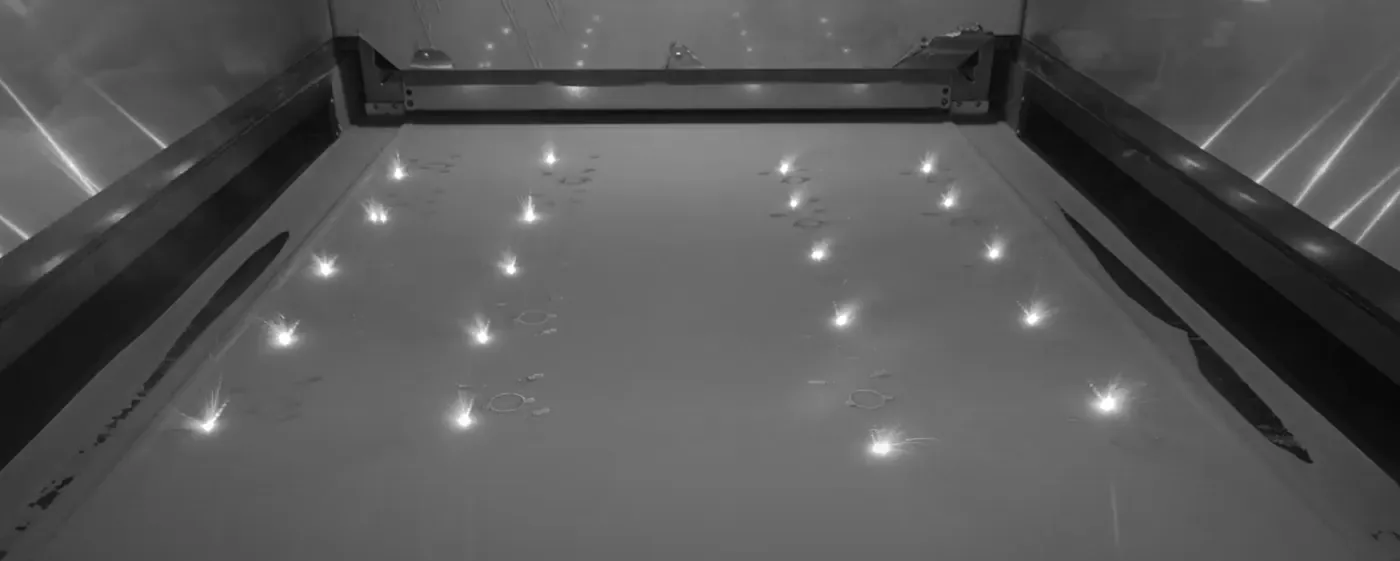
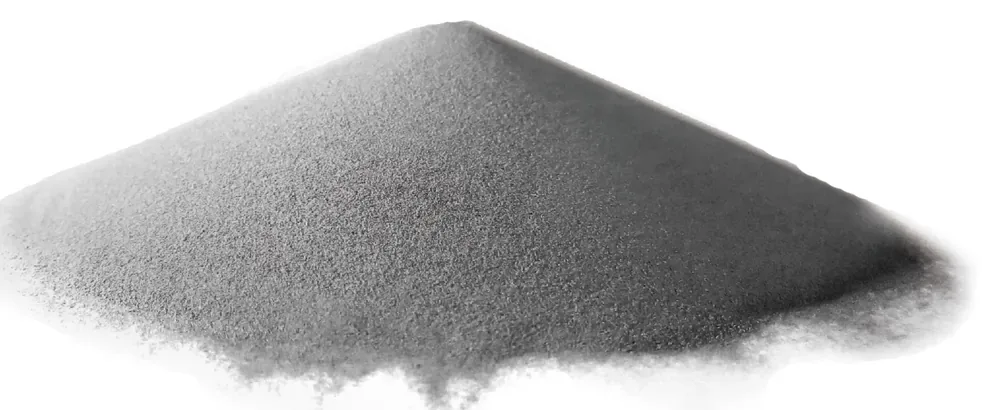
Proces druku 3D z aluminium przebiega następująco: drukarka rozprowadza cienką warstwę proszku AlSi10Mg, a laser stapia go w miejscach, gdzie ma powstać część. Potem stół obniża się o grubość warstwy, zwykle 30 µm, i cykl się powtarza. Całość odbywa się w osłonie argonu, aby zapobiegać utlenianiu aluminium.
Sprawdzamy model, ustawiamy go w komorze i projektujemy podpory, które odprowadzają ciepło i podtrzymują nawisy.
Laser stapia kolejne warstwy proszku. Czas zależy głównie od wysokości części i objętości metalu do stopienia.
Wyżarzanie usuwa naprężenia po druku. Według BLT wyżarzanie AlSi10Mg odbywa się w temperaturze 280 °C przez 2 godziny.
Część odcinamy od płyty roboczej i usuwamy podpory. Nieużyty proszek wraca do obiegu.
Frezujemy pasowania, gwinty i powierzchnie uszczelnień. Pozostałe powierzchnie piaskujemy, uzyskując wykończenie matowe albo satynowe.
Sprawdzamy wymiary. Gdy potrzebny jest raport, wykonujemy skan 3D części i porównujemy go z modelem.
To nazwy tej samej grupy technologii. Norma nazywa ją PBF-LB/M (stapianie laserem w złożu proszku metalu), a producenci używają skrótów SLM albo DMLS. W obu przypadkach laser stapia proszek warstwa po warstwie, tworząc litą, metalową część. Więcej o samym procesie piszemy w przewodniku po druku 3D z metalu.
Przedstawiamy osiem części z aluminium wraz z dostępnymi danymi o wymiarach, masie i czasie druku. Dwie pochodzą z CADXPERT, sześć z materiałów BLT, producenta drukarek, z którym współpracujemy. Pokazują, gdzie druk z aluminium daje największą przewagę.
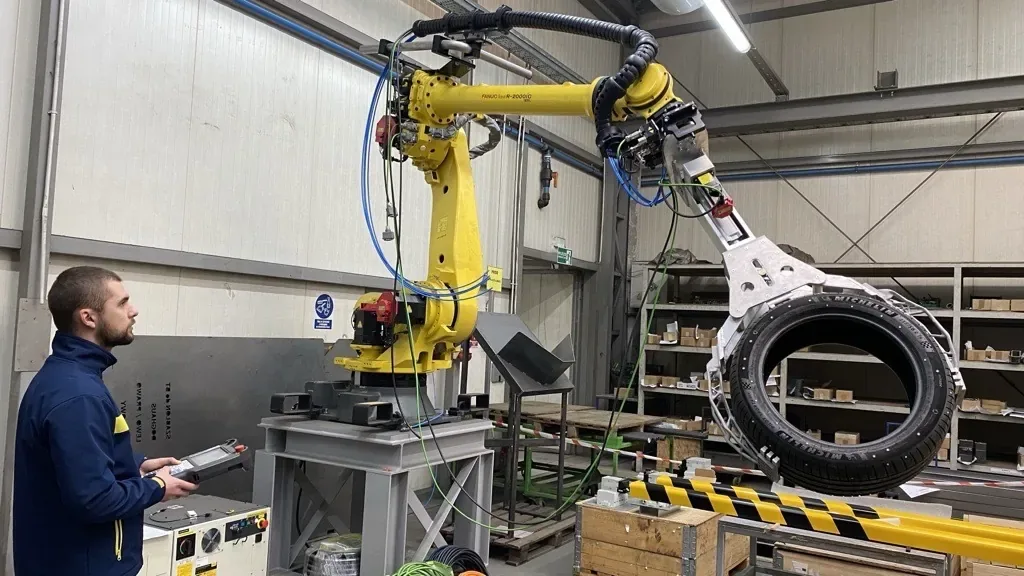
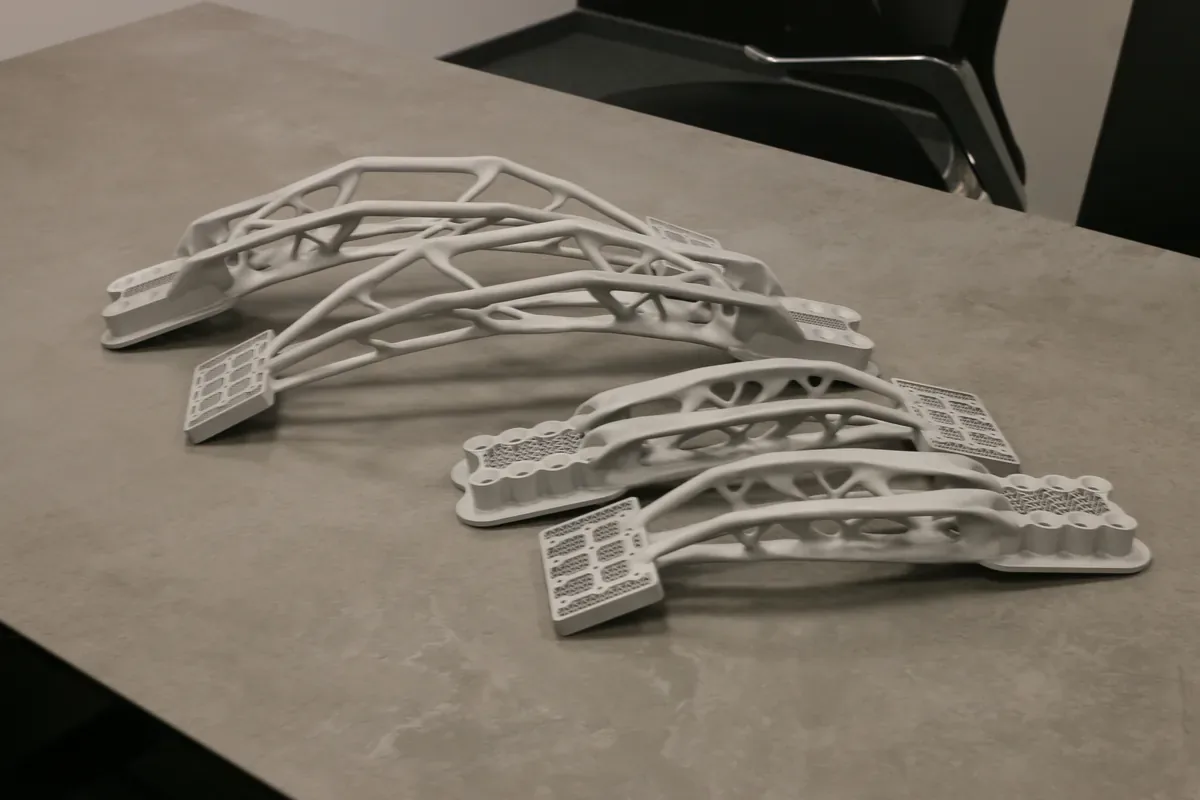
Michelin, Olsztyn • AlSi10Mg • dł. 542 mm • projekt generatywny, masa niższa o 50 do 60%.
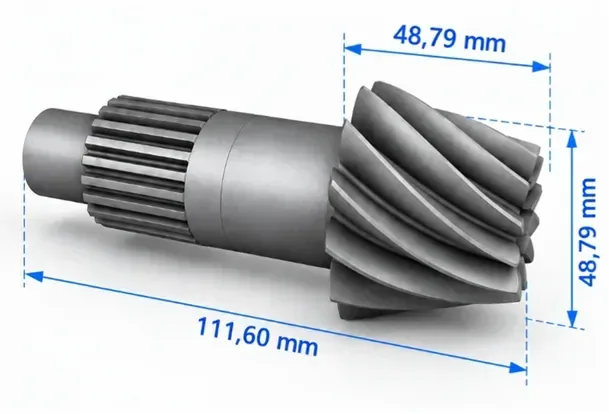
AlSi10Mg • 111,6 × 48,8 × 48,8 mm • uzębienie i wielowypust w jednej części • 640 zł netto/szt.
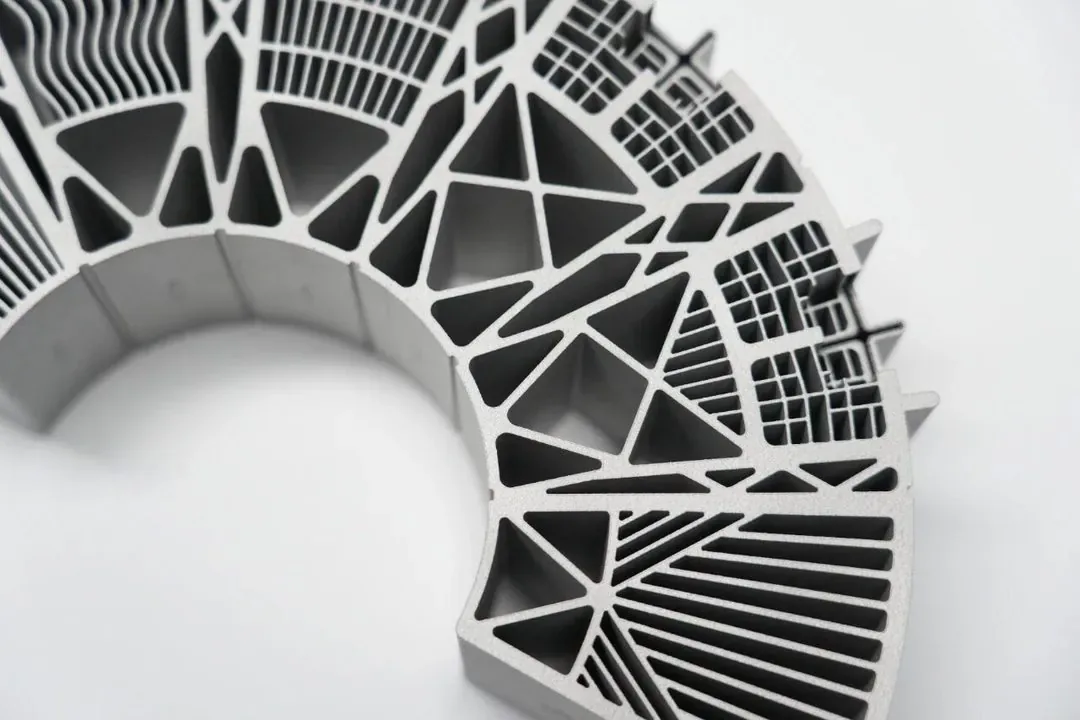
AlSi10Mg • BLT-S400 (6 laserów) • część nośna i chłodnica w jednym: kanały i żebra biegną wewnątrz korpusu.
Fot. BLT
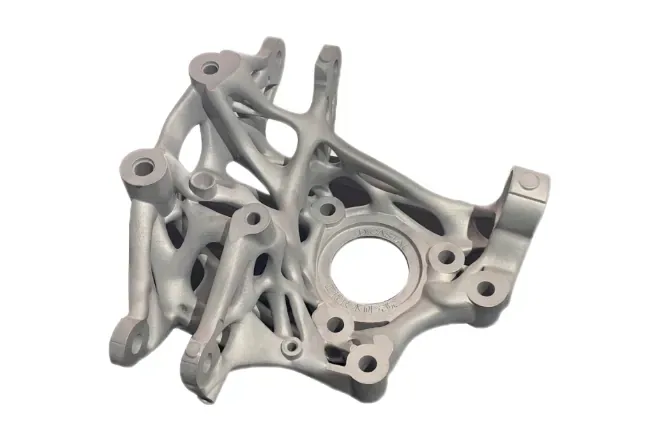
Aluminium • 230 × 160 × 190 mm • 5,35 kg • BLT-S310 • 112 h druku.
Fot. BLT
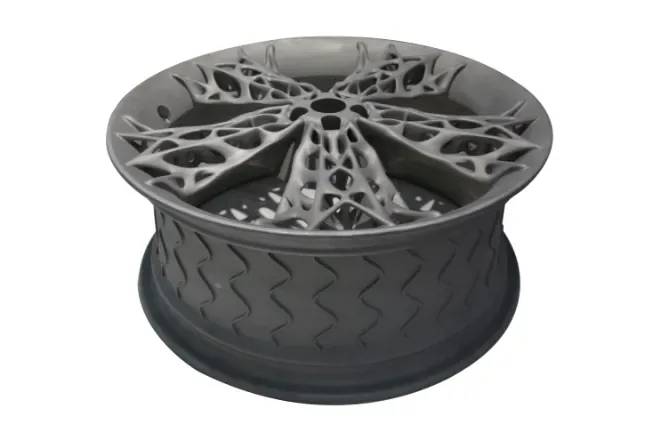
Aluminium • Ø485 × 210 mm • BLT-S600 • ok. 153 h druku. Przykład części dużej średnicy w jednym kawałku.
Fot. BLT
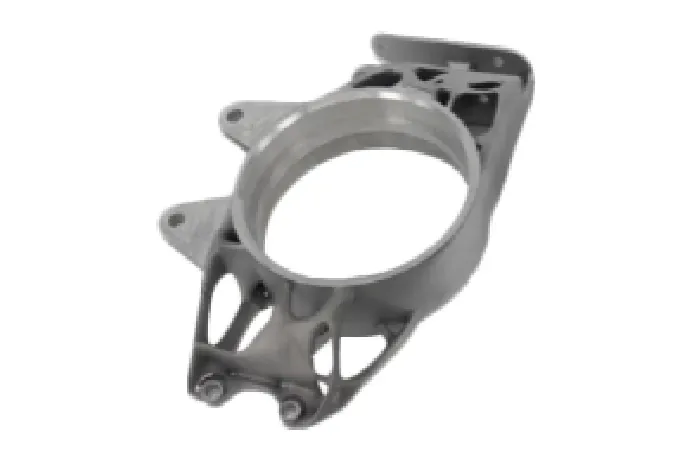
Aluminium • 240 × 140 × 40 mm • 0,43 kg • BLT-S300. Typowa część lekkiej konstrukcji wyścigowej.
Fot. BLT
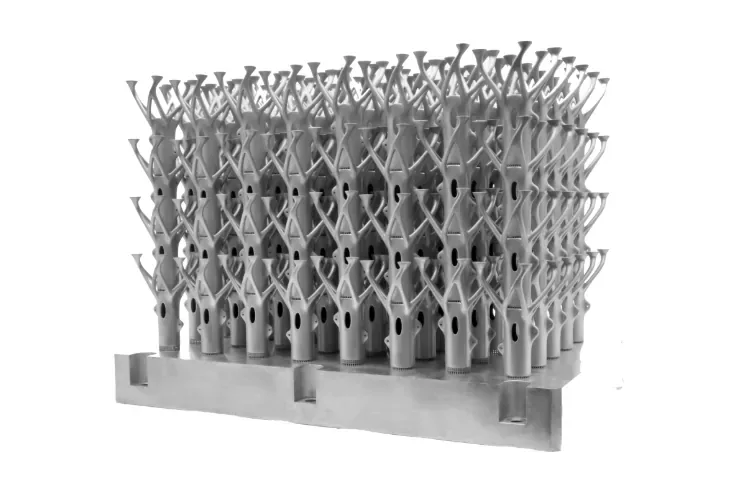
Aluminium • cała komora 250 × 400 × 400 mm • 4,21 kg • BLT-S400 • 83 h. Tak drukuje się krótkie serie.
Fot. BLT
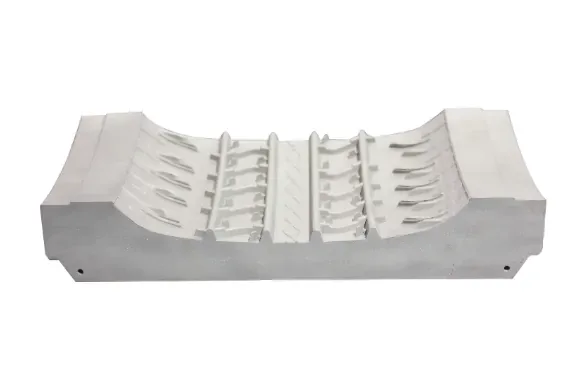
Aluminium • 200 × 200 × 50 mm • 2,12 kg • BLT-A400 • 88 h. Drobny wzór bieżnika bez frezowania.
Fot. BLT
Dane przykładów BLT (materiał, wymiary, masa, maszyna, czas druku) pochodzą od producenta. Czas druku i koszt Twojej części zależą od geometrii i liczby sztuk w komorze.
Chwytaki, końcówki robotów (EOAT), palce i adaptery. Mniejsza masa chwytaka oznacza mniejsze obciążenie ramienia robota i pozwala na szybsze ruchy.
Radiatory, wymienniki ciepła, obudowy elektroniki i silników z kanałami chłodzącymi wewnątrz ścianki.
Wsporniki, mocowania i korpusy po optymalizacji topologii dla lotnictwa, motoryzacji i maszyn.
Wykonujemy funkcjonalne prototypy części odlewanych i krótkie serie bez czekania na formę. Sprawdź także: produkcja niskoseryjna.
Wartości z kart materiałowych proszków BLT. Pokazujemy stan zaraz po druku i po obróbce cieplnej, bo to dwa różne materiały w praktyce: pierwszy jest mocniejszy, drugi bardziej plastyczny i wolny od naprężeń.
| Parametr | AlSi10Mg po druku | AlSi10Mg po wyżarzaniu | AlSi7Mg po druku | AlSi7Mg po obróbce cieplnej |
|---|---|---|---|---|
| Wytrzymałość na rozciąganie Rm | 460 do 470 MPa | 300 do 305 MPa | 400 do 410 MPa | 425 do 445 MPa |
| Granica plastyczności Rp0,2 | 240 do 275 MPa | 195 MPa | 220 do 250 MPa | 280 do 300 MPa |
| Wydłużenie przy zerwaniu A | 7 do 10% | 13 do 14% | 8 do 11% | 7 do 11% |
| Twardość | nie dotyczy | 95 HV | nie dotyczy | 125 HV |
| Obróbka cieplna | nie dotyczy | 280 °C, 2 h, chłodzenie w powietrzu | nie dotyczy | 165 °C, 6 h, chłodzenie w powietrzu |
| Gęstość względna | ≥ 99,95% (oba stopy, po druku) | |||
| Chropowatość Ra po druku | 2 do 6 µm na ścianach pionowych i górnych, 18 do 22 µm na powierzchniach skierowanych w dół (pod kątem 45°) | |||
| Skład | Al + 9 do 11% Si, 0,25 do 0,45% Mg | Al + 6,5 do 7,5% Si, 0,4 do 0,7% Mg | ||
Źródło: karty materiałowe BLT-AlSi10Mg i BLT-AlAF357 (AlSi7Mg). Próbki wydrukowano na BLT-A160 (warstwa 30 µm, argon), a następnie zbadano po obróbce mechanicznej wg ASTM E8/E8M. Zakresy obejmują kierunek poziomy i pionowy; wytrzymałość ±20 MPa, wydłużenie ±3 pkt proc. Właściwości gotowej części zależą od jej kształtu i ustawienia w komorze. Pobierz kartę materiału (PDF) • AlSi10Mg • BLT Aluminium
Klasa GB/T 1804-m. Pasowania obrabiamy na CNC.
Grubość warstwy w danych BLT dla obu stopów.
Sferyczne ziarna, kulistość min. 0,85.
Długość chwytaka dla Michelin. Maks. wymiar Twojej części podamy przy wycenie.
Bezpośrednio po druku AlSi10Mg ma najwyższą wytrzymałość, ale zawiera naprężenia i cechuje się mniejszym wydłużeniem. Wyżarzanie odprężające obniża wytrzymałość do ok. 300 MPa, za to część jest bardziej plastyczna i stabilna wymiarowo przy obróbce CNC. Jeśli liczy się najwyższa twardość po obróbce cieplnej, rozważ AlSi7Mg. Stan materiału dobieramy do funkcji części przy wycenie.
Z drukarki wychodzi półprodukt na płycie roboczej. Gotowy detal powstaje dopiero po obróbce. Zakres ustalamy przy wycenie, żeby nie płacić za operacje, których część nie potrzebuje.
Wyżarzanie odprężające usuwa naprężenia po druku i stabilizuje wymiary przed obróbką CNC.
Odcinamy część od płyty i usuwamy podpory. Miejsca po nich wyrównujemy.
Pasowania, gwinty, otwory pod łożyska i powierzchnie uszczelnień frezujemy lub toczymy na gotowy wymiar.
Piaskujemy korundem, aby uzyskać jednolity mat, albo kulkami szklanymi, aby nadać powierzchni satynowe wykończenie. Piaskowanie wyrównuje powierzchnię po druku.
Szlifujemy i polerujemy powierzchnie, które mają być gładkie, np. w kanałach przepływowych lub na widocznych ścianach.
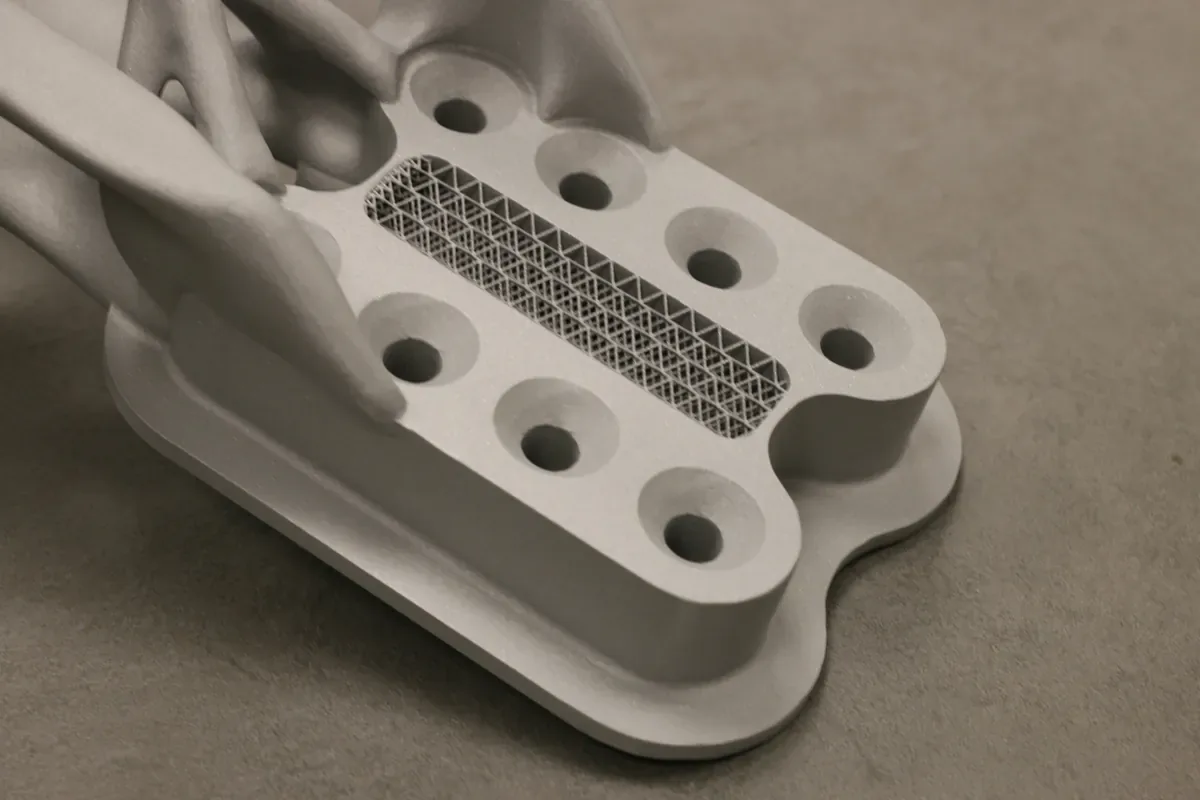
Ściany skierowane w dół drukują się na podporach i mają chropowatość Ra 18 do 22 µm, a ściany pionowe i górne 2 do 6 µm. Dlatego przy przygotowaniu druku pytamy, które powierzchnie są widoczne lub mają znaczenie funkcjonalne, i ustawiamy część tak, żeby ograniczyć obróbkę.
Proste skopiowanie części zaprojektowanej pod frezowanie zwykle nie wykorzystuje możliwości SLM i jest kosztowne. To projekt w największym stopniu wpływa na masę i koszt części. Te zasady stosujemy przy każdej części.
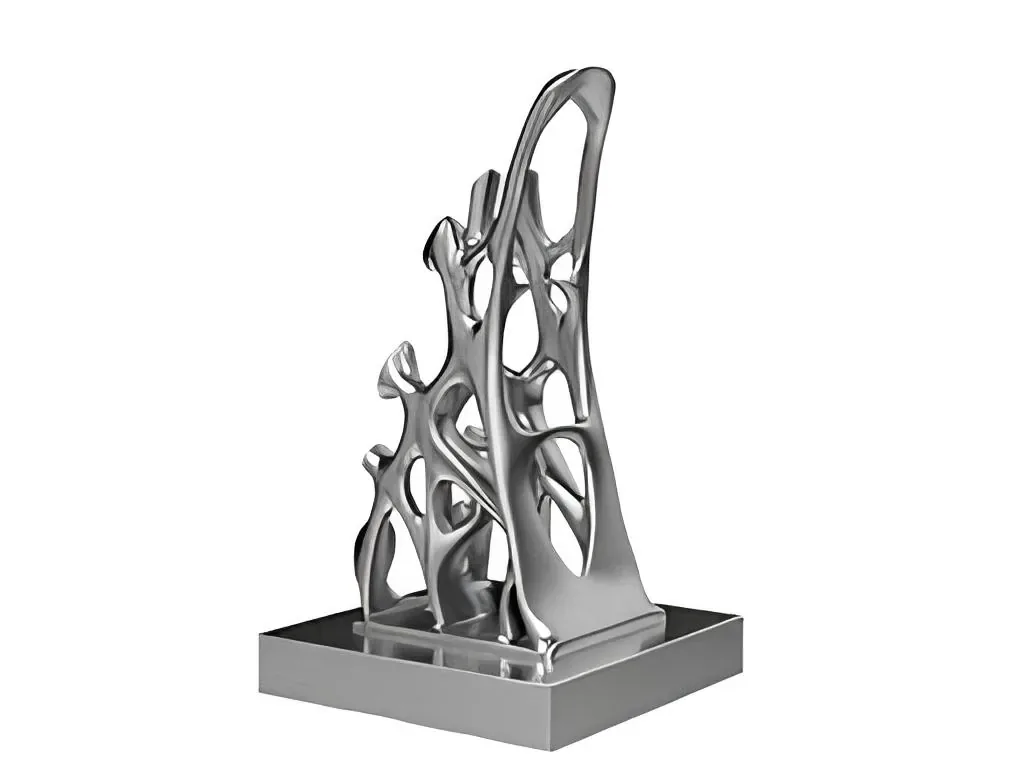
Usuwamy materiał tam, gdzie nie przenosi obciążeń. Tak chwytak dla Michelin stracił 50 do 60% masy.
Chłodzenie i przepływ prowadzimy wewnątrz korpusu, jak we wsporniku stojana eVTOL. Bez wiercenia i korków.
Łączymy elementy skręcane lub spawane w jeden detal. Mniej montażu, uszczelek i miejsc awarii.
Kratownica usztywnia część przy małej masie. W aluminiowym wsporniku z materiałów BLT najcieńsze ścianki i pręty kratownicy mają 0,5 mm.
Projektujemy nawisy i otwory tak, żeby część wymagała jak najmniej podpór. To mniej pracy przy usuwaniu podpór i tańsza obróbka.
Na powierzchniach pasowanych zostawiamy naddatek do obróbki, a w modelu oznaczamy bazy pomiarowe.
Nasi konstruktorzy przygotują model pod druk, wykorzystując optymalizację topologii, projektowanie generatywne i symulacje wytrzymałościowe. Zobacz usługę projektowania 3D i CAD.
Zeskanujemy istniejącą część i odtworzymy jej geometrię. Przyjmujemy pliki STEP, IGES, Parasolid, STL i OBJ. Więcej o inżynierii odwrotnej.
Masz część frezowaną z aluminium? Sprawdzimy, o ile można zmniejszyć jej masę.
Michelin w Olsztynie potrzebował lżejszego chwytaka do robota, który układa opony. Frezowany chwytak był ciężki, a wprowadzanie zmian konstrukcyjnych zajmowało dużo czasu. Zaprojektowaliśmy go od nowa, wykorzystując projektowanie generatywne i symulacje wytrzymałościowe, a następnie przygotowaliśmy do druku z AlSi10Mg na przemysłowej drukarce BLT S-515.
„Od początku zależało nam, aby nie kopiować istniejącego rozwiązania, tylko wykorzystać pełen potencjał druku 3D.”Osoba kontaktowa z Michelin
Druk 3D z metalu nie zastępuje CNC ani odlewania, tylko je uzupełnia. Doradzamy uczciwie: jeśli Twoja część taniej wyjdzie z frezarki, powiemy to przy wycenie.
| Metoda | Kiedy wybrać | Na co uważać |
|---|---|---|
| Druk 3D z aluminium | Kanały wewnętrzne, kratownice, optymalizacja topologii, łączenie kilku części w jedną, 1 sztuka i krótkie serie, szybkie zmiany konstrukcji | Pasowania i gwinty wymagają obróbki CNC; prosty, pełny blok wyjdzie drożej niż z frezarki |
| Frezowanie CNC | Proste kształty, płaskie powierzchnie, wąskie tolerancje na całej części | Nie pozwala wykonać zamkniętych kanałów ani kratownic; duża część materiału zamienia się w wióry |
| Odlew | Duże serie tej samej części | Przygotowanie formy jest kosztowne i czasochłonne; każda zmiana konstrukcji wymaga nowej formy |
| Stop | Typowe zastosowanie | Wytrzymałość na rozciąganie | Więcej |
|---|---|---|---|
| Aluminium AlSi10Mg | Lekkie części, chwytaki, wymienniki, radiatory | ok. 300 do 470 MPa | Jesteś tutaj |
| Tytan Ti-6Al-4V | Lotnictwo, medycyna, lekkie części pracujące pod dużym obciążeniem | ok. 1100 MPa | Druk 3D z tytanu ↗ |
| Stal nierdzewna 316L | Części funkcjonalne, chemia, medycyna | ok. 650 MPa | Druk 3D z metalu ↗ |
| Inconel 718 | Turbiny, silniki, wysoka temperatura | ok. 1400 MPa | Części silników i turbin ↗ |
Wartości dla tytanu, stali i Inconelu z tabeli materiałów na stronie druku 3D z metalu CADXPERT; dla AlSi10Mg z karty BLT (od stanu po wyżarzaniu do stanu bezpośrednio po druku).
Nie ma jednej stawki za kilogram. Cenę wyznacza czas pracy drukarki i zakres obróbki. Dlatego oprócz ceny podajemy ocenę wykonalności i porównanie kosztów z frezowaniem albo odlewem tej samej części.
Odchudź geometrię. Optymalizacja topologii zmniejsza objętość, a z nią czas druku. Przy wycenie pokazujemy, ile da się zaoszczędzić.
Zamów serię naraz. Części, które mieszczą się obok siebie w komorze, drukują się w jednym procesie.
Obrabiaj tylko to, co trzeba. Obróbkę CNC wykonuj tylko na powierzchniach pasowanych i uszczelniających, a pozostałe pozostaw po piaskowaniu.
Ta sama geometria z aluminium i z tworzywa, ceny jednostkowe z cennika CADXPERT. To przykład, a nie oferta handlowa.
Wał z kołem zębatym • 111,6 × 48,8 × 48,8 mm
Metalowa część do przenoszenia momentu obrotowego
640 zł netto / szt.787,20 zł brutto
Gdy część nie przenosi dużych obciążeń, prototyp z tworzywa bywa wielokrotnie tańszy. Nie oznacza to, że materiały są zamienne, decydują obciążenia i warunki pracy.
95 zł netto / szt.116,85 zł brutto
Więcej przykładów z cenami i zdjęciami: cennik druku 3D, 16 części. Kwoty netto, do brutto doliczamy 23% VAT.
Większość klientów zaczyna od usługi i sprawdza technologię bez inwestycji. Gdy rośnie liczba zamawianych części, pomagamy ocenić opłacalność i wdrożyć własną drukarkę. Drukarki BLT pracują ze stopami AlSi10Mg i AlSi7Mg.
 BLT A160Komora 160 × 160 × 200 mm. Kompaktowa konstrukcja, zasilanie 220 V, szybka zmiana materiału.Cena na zapytanie
 BLT A300Komora 250 × 250 × 300 mm. Do 50 cm³/h przy 2 laserach.Cena na zapytanie
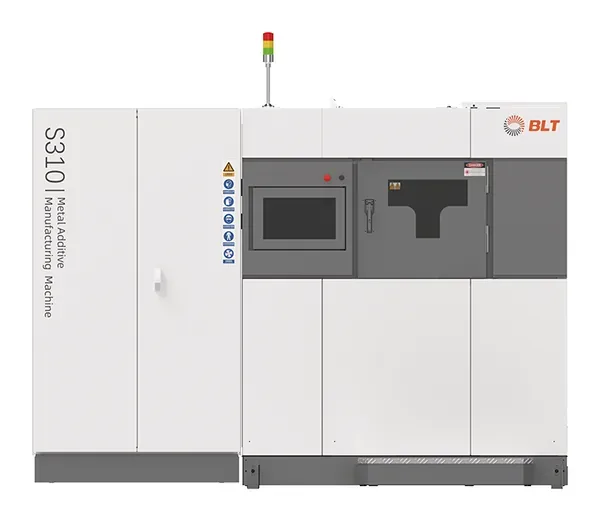 BLT S310Komora 250 × 250 × 400 mm. Automatyczny obieg proszku.Cena na zapytanie
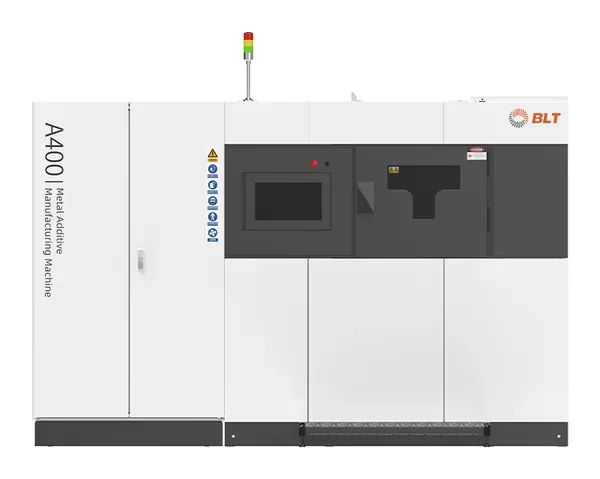 BLT A400Komora 400 × 300 × 400 mm. Do 5 laserów i 125 cm³/h.Cena na zapytanie
Do dużych części przeznaczone są maszyny wielkoformatowe, np. BLT S800. Chcesz porównać koszt usługi i własnej drukarki? Skonsultuj wdrożenie druku z metalu ↗
Wystarczy model albo zdjęcie części z wymiarami. Nie masz pliku CAD? Odtworzymy go ze skanu 3D.
STEP, IGES, Parasolid, STL albo OBJ. Opisz, gdzie część pracuje, jakie przenosi obciążenia i ile sztuk potrzebujesz.
Sprawdzimy, czy część da się wydrukować, i zaproponujemy zmiany, jeśli obniżą masę albo koszt.
Podamy koszt i czas realizacji, także w porównaniu z frezowaniem. Bez zobowiązań, z zachowaniem poufności na podstawie NDA.
Drukujemy, obrabiamy, kontrolujemy i wysyłamy gotową część, a nie półprodukt.
Prześlij model albo zdjęcie z wymiarami. Przeanalizujemy geometrię i serię, a potem podamy koszt i czas realizacji. Jeśli druk 3D nie będzie najlepszym wyborem, też Ci to powiemy.
Przydatne w zgłoszeniu: zastosowanie części, obciążenia i temperatura pracy, powierzchnie pasowane, liczba sztuk i termin. Przed przesłaniem dokumentacji podpiszemy NDA.
Pytania i odpowiedzi
Najczęściej stosuje się stop AlSi10Mg. Ma niską masę, dobre przewodnictwo cieplne i właściwości zbliżone do odlewów. Drukuje się też AlSi7Mg (oznaczany także jako AlF357). Ma mniej krzemu i po obróbce cieplnej jest twardszy: 125 HV wobec 95 HV dla AlSi10Mg według kart materiałowych BLT.
Według karty BLT AlSi10Mg zaraz po druku ma wytrzymałość na rozciąganie 460 do 470 MPa przy wydłużeniu 7 do 10%. Po wyżarzaniu odprężającym wytrzymałość spada do ok. 300 MPa, a wydłużenie rośnie do 13 do 14%. Gęstość względna części wynosi co najmniej 99,95%, więc w materiale praktycznie nie ma porów.
Często tak, ale nie zawsze się to opłaca. Druk wygrywa, gdy część ma kanały wewnętrzne, struktury kratowe albo powinna być dużo lżejsza. Prosty blok lepiej wyfrezować. Najlepiej działa połączenie: druk daje kształt, a CNC wykańcza pasowania, gwinty i powierzchnie uszczelnień.
Standardowo według klasy GB/T 1804-m, czyli od ±0,1 mm dla małych wymiarów. Powierzchnie pasowane, gwinty i miejsca uszczelnień obrabiamy na CNC.
Według karty BLT chropowatość Ra wynosi 2 do 6 µm na ścianach pionowych i górnych oraz 18 do 22 µm na powierzchniach skierowanych w dół, które drukują się na podporach. Powierzchnię wyrównujemy piaskowaniem: korundem na mat albo kulkami szklanymi na satynę. Ważne powierzchnie można też szlifować, polerować albo frezować.
Tak. Druk z aluminium nie wymaga formy ani oprzyrządowania, więc opłaca się już przy pojedynczej części, prototypie i krótkiej serii. Przy serii układamy wiele części w jednej komorze, co obniża cenę sztuki.
Cena zależy od objętości i wysokości części, podpór oraz obróbki po druku. Przykład z cennika CADXPERT: wał z kołem zębatym o długości ok. 112 mm z AlSi10Mg kosztował 640 zł netto (787,20 zł brutto) za sztukę. Dokładną cenę podajemy po przesłaniu modelu.
Chwytak, który zaprojektowaliśmy dla Michelin, ma 542 mm długości. Drukarki BLT mają komory od 160 mm do 1500 mm, a maksymalny wymiar Twojej części potwierdzimy przy wycenie.
To nazwy tej samej grupy technologii, w normach nazywanej PBF-LB/M. W obu przypadkach laser stapia proszek metalu warstwa po warstwie. Dla Ciebie efekt jest taki sam: lita, metalowa część.
Tak. Drukujemy z tytanu, Inconelu, stali nierdzewnej 316L, stali 17-4PH i stali narzędziowych. Opisujemy je na stronach druku 3D z metalu i druku 3D z tytanu.
Tak, przed przesłaniem dokumentacji. Mamy koncesję MSWiA i certyfikat ISO 9001:2015, a dokumentację przechowujemy na zabezpieczonych serwerach.
Stan informacji: październik 2026. Właściwości stopów według kart materiałowych BLT, przykłady części oznaczone „BLT” według producenta drukarek.